Jag har fått maskinen och använt den i 2 veckor, tills nu går träslipmaskinen väldigt bra, jag är orolig för operationen innan köp, men tack så mycket för servicen som STYLECNC laget gav mig.
2026 Bästa CNC träslipmaskin till salu
Senast uppdaterad: 2026-07-09 09:20:17
2026 bästa CNC träslipmaskin används för slipning och polering av fanerskivor, MDF, primerboard, träprodukter, WPC, och du kan köpa CNC träslipmaskiner till försäljning till självkostnadspris på STYLECNC.


- Varumärke - STYLECNC
- Modell - STM1300-4S
- Maker - Jinan Style Machinery Co., Ltd.
- Tabellstorlek - 1300mm x Obegränsad
$5,200 - $8,800 för Basic- och Pro-utgåvor
- 360 enheter i lager tillgängliga för försäljning varje månad
- Uppfyller CE-standarder vad gäller kvalitet och säkerhet
- Ett års begränsad garanti för hela maskinen (utökad garanti finns tillgänglig för större delar)
- 30-dagars pengarna-tillbaka-garanti för ditt köp
- Kostnadsfri livstids teknisk support för slutanvändare och återförsäljare
- Online (PayPal, Alibaba) / Offline (T/T, betalkort och kreditkort)
- Global logistik och internationell frakt till var som helst
Vad är CNC träslipmaskin?
CNC träslipmaskin är en typ av automatiskt träbearbetningsverktyg som använder sandrulle, tryckrulle och automatiskt matningssystem för att slipa och polera ytan på träprojekt. Den är också känd som CNC träslipmaskin, som främst riktar sig till träpanelbearbetningsindustrin, golv- och väggpanelbearbetningsindustrin, bambu- och trähantverksbearbetningsindustrin, bambu- och träleksaksbearbetningsföretag. Den har funktionerna enkel drift, hög grad av automatisering, hög produktionseffektivitet, mogen och stabil teknik och kompletta stödanläggningar. Den kan perfekt kopplas ihop med automatiska CNC-maskiner för att bilda olika automatiska produktionslinjer.

Slipning och polering är synonyma termer, och båda hänvisar till det fysiska avlägsnandet av material och föremål som är ojämna, ojämna tjocka och inte uppfyller processkraven, genom slipduk, slipskiva, sandpapper, skursvamp, non-woven polerskiva , etc. Den är slätare och plattare och tjockleken är enhetlig. Det är en metod för att få den att uppfylla standarden. Det används vid tillverkning av olika fanerprocesser, tillverkning av standardkonstruktionsdelar, leksakshantverksindustrin, dekorations- och möbelindustrin, golv- och väggpanels byggmaterialindustrin.
Som namnet antyder är en slipmaskin den mekaniska utrustning som används för att slutföra sliparbetet. Det involverar ett brett spektrum av branscher och har en mängd olika kategorier. Men folk i branschen kallar vanligtvis utrustningen med ett automatiskt matningssystem som en slipmaskin, och de andra kallas bandmaskiner, slipmaskiner och polermaskiner.

CNC träslipmaskin funktioner och fördelar
1. Maskinstrukturens design är rimlig, enkel och vacker, som antar laserskärningsprocess av högsta märke, arbetsstyckets första betningsrost, torr pulvervärmning enhetlig beläggning.
2. Matningshastigheten och slipmaskinens tjocklek kan vara tillräckligt justerbar.
3. Rimlig design: oberoende drift av skåpet, bekväm användning och underhåll.
4. Den CNC-maskin har tjockleksjusteringsfunktion, vilket kan uppnå snabb positionering av plattans tjocklek, både noggrann produktion, men också avsevärt förbättra produktionseffektiviteten.
5. Slipmaskinen med hög kvalitet och stabilitet är lätt att kontrollera.
6. CNC-maskinen kommer att ersätta traditionell hantverksslipning och den kan genomföra polering på både över- och undersidan, vilket har förbättrat produktionseffektiviteten avsevärt.
7. Produkterna som poleras av CNC-maskinen har en bra planhet på ytan, förbereder väl för nästa beläggning.
4S: Horisontell spiralvals * 2 st + skivslipvals * 2 st
6S: Horisontell spiralvals*2 st + skivslipvals*2 st + vertikal spiralvals*2 st
8S: Horisontell spiralvals*2 st + skivslipvals*4 st + vertikal spiralvals*2 st
CNC träslipmaskin applikationer
CNC träslipmaskin är lämplig för platt eller formad böjd platta typ, trä linje trä kategori, såsom massivt trä dörrar, kompositdörrar, ekologiska kategorier, köksdörr paneler, trägolv, bord och stolar panel, badrumsmöbler serie, används ofta i faner ombord, MDF, primer ombord, antikt trä mönsterbräda, träprodukter, trä (WPC) och andra material, ytan grov finslipning, slipning process.
CNC träslipmaskin tekniska parametrar
| Modell | STM1000-4S | STM1300-8S |
|---|---|---|
| Max panelbredd | 1000mm | 1300mm |
| Arbetstjocklek | 3-110mm | |
| Arbetslängd | ≥ 380mm | |
| Motorhastighet | 0–800 varv/min (frekvens) | |
| Laddningshastighet | 3-15m/ Min | |
| Total motoreffekt | 8.5KW | 9KW |
| Överdimensionerad maskin | 2.7 * 1.7 * 1.7m | 2.7 * 2.0 * 1.7m |
| Arbetsspänning | 380V / 50Hz | |
CNC träslipmaskin detaljer
2 råa slipvalsar med skiva fungerar bra på komplexa, icke-standardformade ytor med blandade horisontella/vertikala fibrer och ojämna djup.
Den ger lätt slipning med små borstar och flera ark, vilket resulterar i minimal avverkning.

Den horisontella spiralvalsen är en enda vals som löper över maskinen. Den ger utmärkta gradningsprestanda på platta paneler, med stark slipkraft, justerbar hastighet och hög effektivitet.

Vertikal spiralvals är idealisk för att finslipa ojämna ytor med vertikala ådringsmönster. Den rör sig och arbetar i längsgående riktning.

Kombinationen av olika slipverktyg ger perfekta resultat för arbetsstycken med olika komplexa former och mönster.


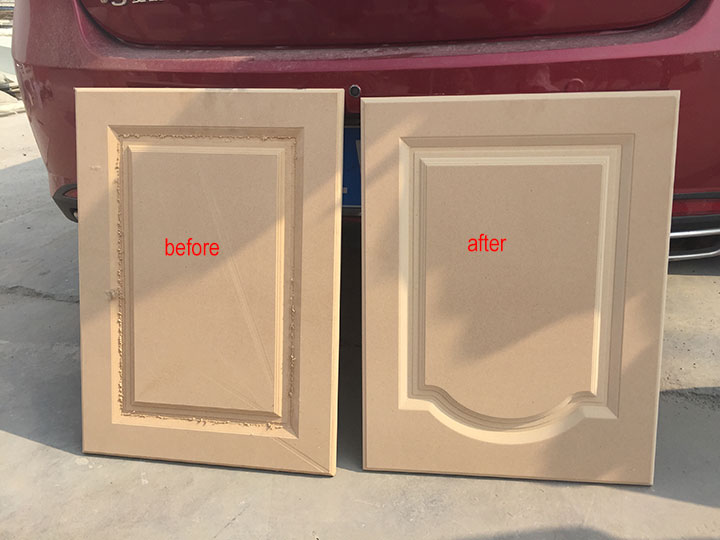
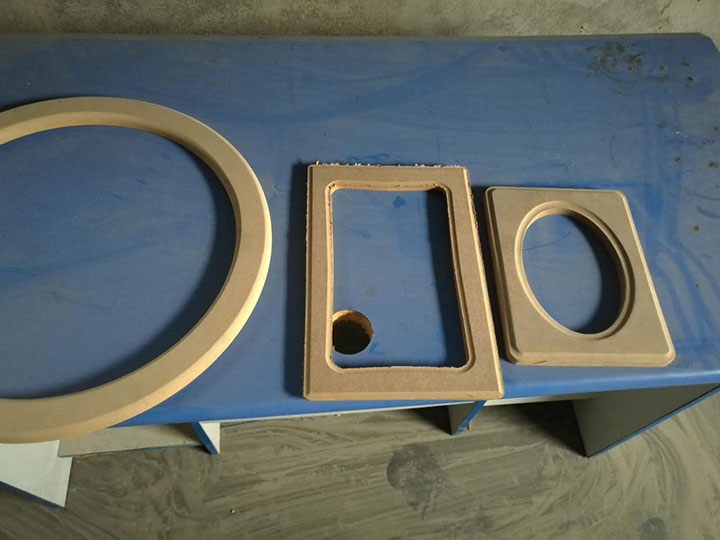
CNC träslipprojekt
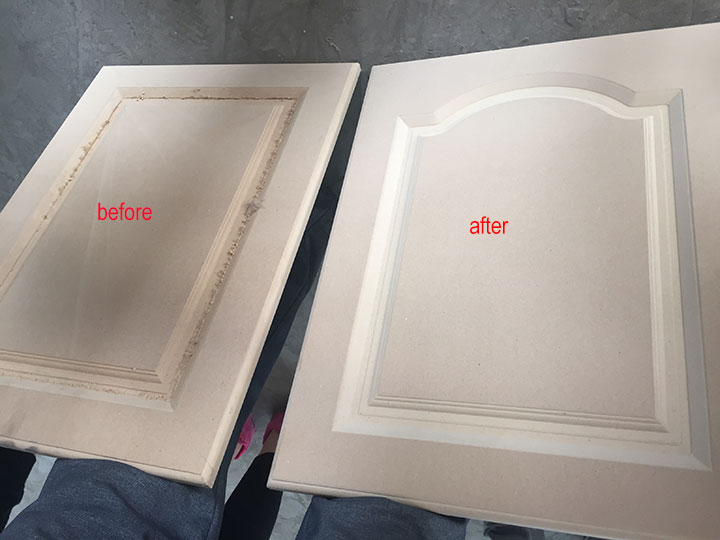
Säker driftprocedur (SOP)
1. Operatören måste vara förtrogen med maskinens prestanda, användning och försiktighetsåtgärder före användning. Det är strängt förbjudet för nybörjare att använda maskinen ensam, och icke-relaterad personal får inte närma sig maskinen.
2. Operatören ska inte bära kläder som lätt kan blandas in i maskinen (såsom slipsar, halsband, lösa kläder etc.). För de med långt hår, snälla locka håret, dra uppåt eller bära en huva, och det är strängt förbjudet att bära handskar för att använda maskinen.
3. Demontera inte säkerhetsanordningen på slipmaskinen när du vill, och placera inga föremål som inte fungerar på arbetsbänken, såsom skiftnycklar, för att förhindra att främmande föremål fastnar och orsakar skador på maskinen.
4. Innan du slår på strömbrytaren, se till att kontrollera att alla strömbrytare är i AV-läget. Före normal användning, kontrollera slipbandets renhet och skärpa och kontrollera om monteringsriktningen för slipbandet är korrekt (pilen på baksidan av slipbandet pekar i samma riktning som gummihjulet) , Om specifikationerna av slipbandet är lämpliga, om bandsvängningen är måttlig, om bandet är spänt, om löpspåret på transportbandet är måttligt, om transportbandet är måttligt hårt och om hyvelbladet är korrekt och stadigt installerat.
5. Alla skyddshöljen får inte tas bort före bearbetning. Du måste först avgöra om storleken på träet ligger inom maskinens bearbetningsintervall och justera rätt bearbetningstjocklek. Om träet är för tjockt kommer transportbandet att fastna och gå sönder. Endast denna utrustning Den kan användas för slipning av trä med jämn tjocklek. Den kan inte användas för horisontell korrigering av träböjning, och triangulärt, diamant- och bågformat trä kan inte bearbetas. Var noga med att vara uppmärksam på arbetsstycket utan metall och andra tillbehör för att undvika skador på maskinen.
6. Under normal drift, var uppmärksam på den elektriska belastningen på amperemetern när som helst för att förhindra att maskinen snubblar eller att sandpappret överbelastas på grund av maskinens överbelastning, vilket resulterar i att slipbandet spricker eller går sönder. Korrigeringsmetod: 1. Sänk hastigheten på slipbandet; 2. Byt ut sandpappret med grövre korn; 3. Höj läget för gummihjulet eller slipplattan för att minska mängden slipning.
7. När operatören arbetar, när arbetsstycket är placerat på transportbandet, ska hans händer lämna omedelbart, och arbetsstycket ska placeras jämnt på transportbandet, så att slipbandet och gummihjulet är jämnt belastade för att undvika ensidigt slitage och förkorta tiden mellan slipbandet och gummihjulet. Tillämpligt liv.
8. Använd datorns digitala lyftkontroll för att justera ytan på slipmaskinen. Justering av bordet är strängt förbjudet utanför kontrollenhetens justeringsintervall. Det är inte tillåtet att manuellt justera bordets h8 utan tillåtelse, för att inte orsaka att bordet lutar eller att data från lyftregulatorn blir felaktiga. Hastigheten på transportbandet är steglöst variabel. Justering, hastigheten ska justeras medan maskinen är igång.
9. När arbetet är klart, se till att rengöra insidan av maskinen. Se till att ta bort sandpappret när du rengör insidan. När rengöringen är klar, sätt tillbaka sandpappret. Det rekommenderas att slappna av slipremmen efter att arbetet är avslutat för att undvika gradvis avslappning av slipbandet på grund av långvarig spänning.
10. Nyanställda måste utbildas innan de kan använda maskinen, och innan den anställde är helt förtrogen med maskinens prestanda, måste de åtföljas av en gammal anställd och inte arbeta ensam. Om operatören vill lämna tjänsten på grund av något måste han först stänga av maskinen för att undvika att chatta med andra under operationen.
Felsökning
Under driften av maskinen uppstår ofta vissa fel, men dessa bör elimineras i tid, men om det hanteras felaktigt kan det påverka produktionen och öka kostnaderna. Detta kräver att operatören är bekant med driftföreskrifterna, skicklig drift och eliminering i tid. Vissa fel är inte allvarliga när de upptäcks, men om de inte hanteras på rätt sätt kommer de att orsaka stora fel och allvarligt påverka produktionen. Följande är en analys av vanliga fel på CNC träslipmaskiner.
1. Remmens avvikelse orsakas vanligtvis av felaktig justering. Den normala remmens svängning bör vara 15-20mm i sving, 15-20 gånger per minut i svingfrekvens, måttlig i svinghastighet och jämn i svinghastighet. Om det är i ett onormalt tillstånd, under en lång tidsperiod, kan avvikelse uppstå, speciellt om in- och utsvängningshastigheten är inkonsekvent, är det mer sannolikt att det orsakar onormal avstängning; den fotoelektriska omkopplaren är skadad, magnetventilen är skadad och den svängande cylindern är skadad. Dålig dammuppsamling och hög dammkoncentration kommer att påverka fotocellens normala funktion och även göra att bältet avviker; de skadade tillbehören bör bytas ut i tid för att förbättra dammborttagningseffekten.
2. Gränslägesfel, det finns gränsbrytare på båda sidor om slipbandet. När slipbandet svänger ur läge och avviker åt ena sidan, tryck på gränsbrytaren, slipbandet släpps och huvudmotorn stannar automatiskt, vilket effektivt kan skydda slipbandet. Om gränsbrytaren misslyckas kan det orsaka skador på slipbandet, gnistor från friktionsramen och till och med brand. Därför bör gränsbrytaren alltid kontrollera om funktionen är tillförlitlig.
3. Slipbandet är skrynkligt. När slipbandet är skrynkligt kan det inte längre användas. Generellt finns det tre möjligheter för skrynkling av slipbandet: orsakat av slitage på slipvalsen och spännvalsen, slipning och reparation av valsen; Det kan behandlas genom torkning och torkning; ytan på sandvalsen är rostig och grov om slipmaskinen inte används under en längre tid, och bandsvängningen är svår att orsaka en tendens. Vid denna tidpunkt bör rullen avrostas eller poleras med finare sandpapper.
⒋Brickan på slipbandet och brottet på slipbandet orsakas huvudsakligen av slipbandets avvikelse, eller att det trubbiga slipbandet inte byts ut i tid, eller att slipbelastningen är för stor eller det hårda föremålet påträffas under slipningsprocessen, eller kvaliteten på själva slipbandet orsakas. Slipbandet bör undvikas så långt det är möjligt, annars kan det orsaka brand. När strömmen är onormal bör det observeras om slipbandet har blivit matt och i så fall bör det bytas ut i tid.
5. Vid justeringen av slipmaskinen är det nödvändigt att justera mottrycksfjädern på den övre transportrullen till 2 tredjedelar (en tredjedel kvar), och intervallet mellan den övre transportrullen och den nedre transportrullen ska vara lika med Tjockleken på den passerade plattan är mindre än 3.5mm or 1mm, annars kommer det att göra att plattan avviker eller glider. I svåra fall kommer det att orsaka rebound, vilket kan skada den personliga säkerheten.
6. Slipplattans storlek ändras efter att slipbandet byts ut, och positionen på slipmaskinens konsol varierar kraftigt när låsblocket lossas eller låses, vilket normalt bör vara inom 0.5mm. Om det är för stort, när låsblocket låser konsolen, kommer skillnaden i låskraften att orsaka en skillnad i konsolens repeterbarhet, vilket gör att storleken på slipplattan fluktuerar, vilket direkt påverkar slipnoggrannheten hos slipmaskinen. När konsolfelet är för stort (mer än 0.5mm), bör låsbultarnas fästbultar skruvas loss och justeras ordentligt. Samtidigt, när slipbandet byts ut, bör låskraften på låsblocket vara densamma.
7. När transportrullen roterar intermittent eller inte roterar när bilen är tom, kan ovanstående situation i allmänhet inte observeras. Den kan bara hittas när bilen är tom. Anledningen är att snäckväxeln är delvis eller helt sliten under inbromsningen av snäckväxeln som överför kraften. Även om det inte kommer att påverka arbetet kommer andra snäckväxlar att förkorta livslängden och orsaka större förluster på grund av den ökade arbetsbelastningen. Så snart detta tillstånd upptäcks bör det därför bytas ut omedelbart.
8. Onormal vibration i huvudlagersätet. Under normala omständigheter är vibrationen i huvudlagersätet mycket liten, och en erfaren operatör kan bedöma om det är normalt genom att röra vid det. I allmänhet finns det inga villkor för att mäta det med ett instrument på plats, men det kan bedömas genom att jämföra det med andra lagersäten, eller så kan det bedömas utifrån slipbrädans yta. dåligt att döma. När det finns onormala vibrationer i lagersätet kan det anses att det finns 2 orsaker. Den ena är att lagret är skadat, så länge lagret byts ut, det andra är att kontaktrullen är sliten och förlorad, och den ursprungliga dynamiska balansen förstörs, vilket resulterar i onormala vibrationer. Denna situation måste vara Ta bort sandvalsar för service.
9. Huvuddrivremmen slirar. I vissa typer av slipmaskiner används höghastighets platta band. Denna transmissionsform är teoretiskt sett mer effektiv än kilremstransmissionen. Men vid faktisk användning kommer det att förekomma bältesavvikelser eller glidning, vilket främst orsakas av felaktig justering. Den bör justeras i strikt överensstämmelse med kraven för bältets förlängningshastighet på 1.5-2%, och tätheten på båda sidor av bältet ska vara konsekvent. Efter att justeringen är klar enligt kraven bör en provoperation utföras, speciellt när huvudmotorns ström plötsligt ökar, observera om remmen avviker.

Kunder säger – Ta inte våra ord som allt. Ta reda på vad kunder säger om våra produkter och tjänster som de har köpt, ägt eller upplevt.
Joseph
Ytterligare läsning
Relaterade händelser


Liknande produkter...