Fiberlaserluftskärning kontra kväve: Kostnader och installation
2026-11-026-minuters läsningBy Jimmy

Fiberlaserluftskärning kontra kväve: Kostnader och installation

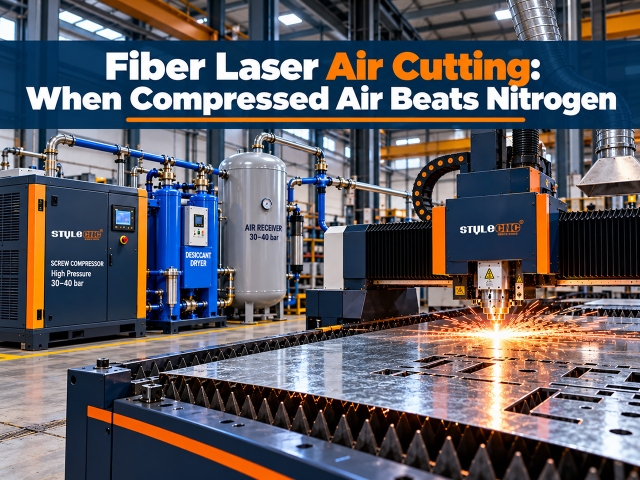
Fiberlaserskärning med luft använder torkad, filtrerad tryckluft, vanligtvis tillförd upp till 16 bar, som hjälpgas istället för kvävgas på flaska. Den skär tunt till medeltungt kolstål, galvaniserad plåt och tunn aluminium till en gaskostnad på ungefär 0.01 till 0.03 dollar per skärminut jämfört med 0.20 till 0.40 dollar för kvävgas. Avvägningen är en lätt oxidfärg på rostfria eggar, så luft vinner på kostnaden och kvävgas vinner fortfarande där en blank, svetsklar egg krävs.
Intern fiberlaser kontra outsourcing: Återbetalningsguide
2026-10-315-minuters läsningBy Charles

Intern fiberlaser kontra outsourcing: Återbetalningsguide

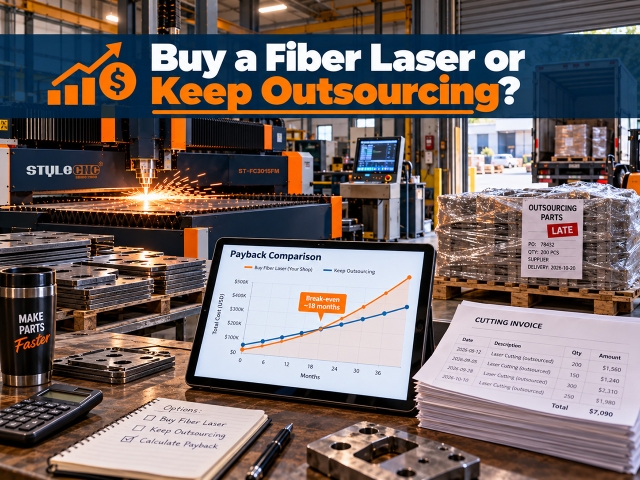
Att ta laserskärning internt lönar sig vanligtvis när en verkstad spenderar ungefär $5000 eller mer i månaden på outsourcad skärning. På den nivån installerades en fiberlaser för cirka $90,000 2 betalar sig vanligtvis inom ett till två och ett halvt år, eftersom de interna driftskostnaderna ofta är en fjärdedel av vad laserskärningstjänster tar ut per timme. Nedan cirka $2000 i månaden förblir outsourcing vanligtvis billigare.

Laserskärning med fasning: Förklaring av V-, Y-, X- och K-fasningar
2026-10-296-minuters läsningBy Jimmy

Laserskärning med fasning: Förklaring av V-, Y-, X- och K-fasningar

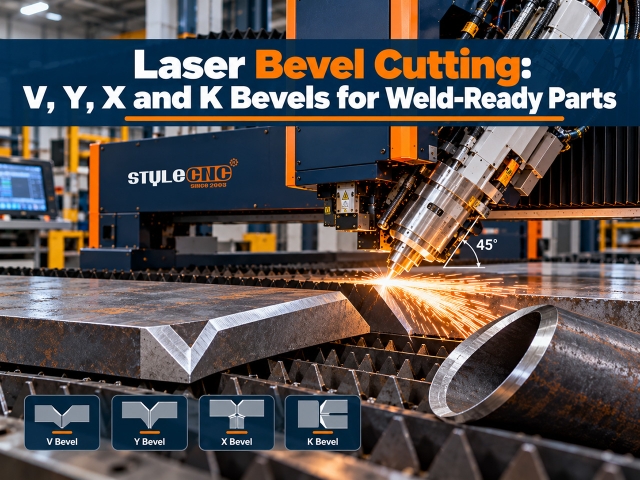
Laserskärning med fasad lutar laserstrålen, vanligtvis upp till ±45 grader, så att kanten på en detalj skärs i en vinkel och är redo för svetsning. 3D Fashuvudet kan producera V-, Y-, X- och K-faser i samma operation som konturskärningen, vilket eliminerar det separata slipnings- eller fräsningssteget som normalt används för svetsförberedelse. Det fungerar bäst på plåt upp till ungefär 25 till 40 mm tjocklek och på rörändar för rör- och konstruktionsskarvar.

Kostnad per timme för fiberlaserskärning: Verkliga driftskostnader
2026-10-296-minuters läsningBy Hattie

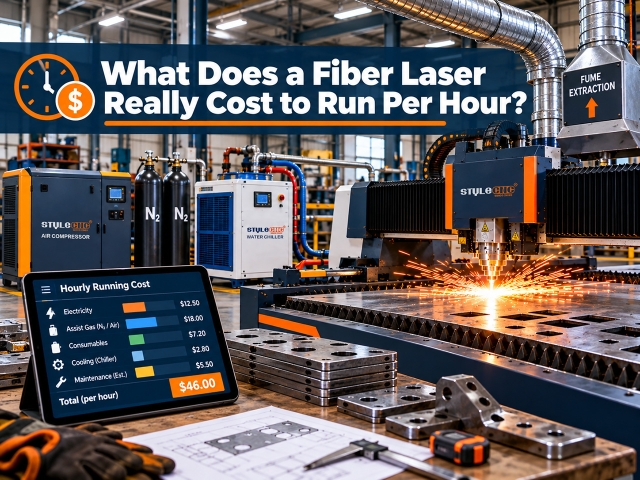
Kostnad per timme för fiberlaserskärning: Verkliga driftskostnader

En fiberlaserskärmaskin kostar vanligtvis cirka $30 till $65 per timme med strålen påslagen för drift, inklusive en operatör. Utan arbetskraft blir el, gas, förbrukningsartiklar och underhåll ungefär $6 till $40 per timme beroende på lasereffekt och gas. Elektricitet är ofta den minsta ledningen $2 till $7 en timme; kväve och arbetskraft är de största.

Hur mycket ska man ta för laserskärning av metall
2026-11-026-minuters läsningBy Stephen

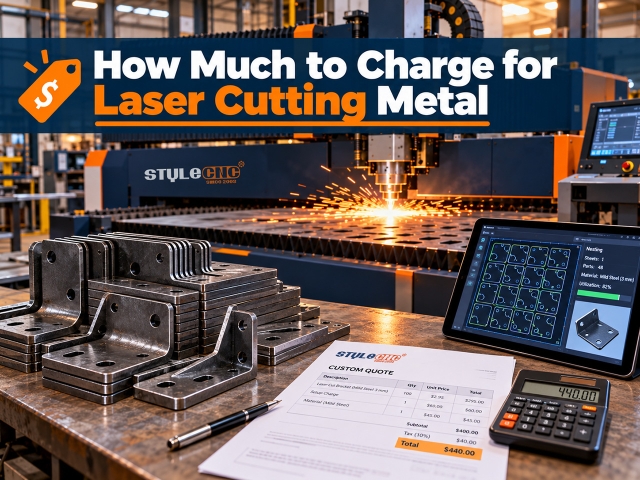
Hur mycket ska man ta för laserskärning av metall

För att prissätta laserskärande metall, debitera: (maskintid × din verkstadskostnad) + (materialkostnad × påslag) + uppställningsavgift, med en lägsta orderkostnad som golv. Bygg verkstadspriset utifrån dina egna kostnader istället för att kopiera en konkurrent: en typisk liten fiberlaserverkstad går jämnt någonstans runt $60 till $70 per maskintimme och offerter $90 eller mer när marginalen har lagts till.

Priser för CNC-träsvarvar: Enkel-, dubbel- och fyraxliga
2026-10-295-minuters läsningBy Jimmy

Priser för CNC-träsvarvar: Enkel-, dubbel- och fyraxliga

Priserna på CNC-träsvarvar varierar från cirka $200 för minihobbymaskiner och $1200 till $3,600 för midisvarvar till $2800 till $11 180 för automatiska produktionsmaskiner med en och två axlar, med fullstora 4-axliga snidningsmodeller som når $13 000. Priset följer axelantal, sängkapacitet och automatisering, och rätt band följer ditt dagliga antal delar.

Hur en plåtbockningsmaskin fungerar
2026-10-295-minuters läsningBy Hattie

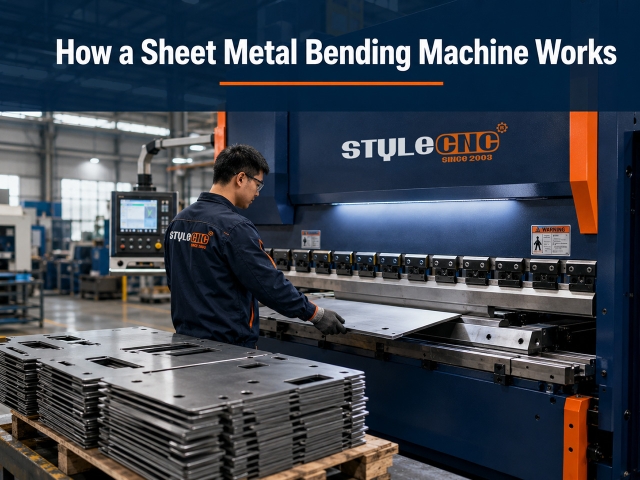
Hur en plåtbockningsmaskin fungerar

En plåtbockningsmaskin formar platt metall till vinklade profiler genom att pressa en stans in i en form eller vika plåten runt en fastklämd kant. I produktionen är bockning den andra halvan av ett arbetsflöde där man skär och sedan böjer: en laser- eller plasmamaskin skär först exakta plana ämnen, sedan formar bockningsmaskinen dem till färdiga delar.

Guide för svarvning av bordsben: Ben i volym
2026-10-295-minuters läsningBy Nicole

Guide för svarvning av bordsben: Ben i volym

En bordsbensvarv är en CNC-träsvarv konfigurerad för möbelbensproduktion: den svarvar fyrkantiga lövträämnen till matchande koniska, profilerade eller snidade ben från en ritad kontur, och producerar ett ben med några minuters mellanrum där varje ben i uppsättningen är identiskt. Släta koner körs på enaxlade maskiner, svarvade profiler på en- eller dubbelaxlar, och räfflade eller repvridna ben behöver en 4-axlig maskin med en snidningsspindel.

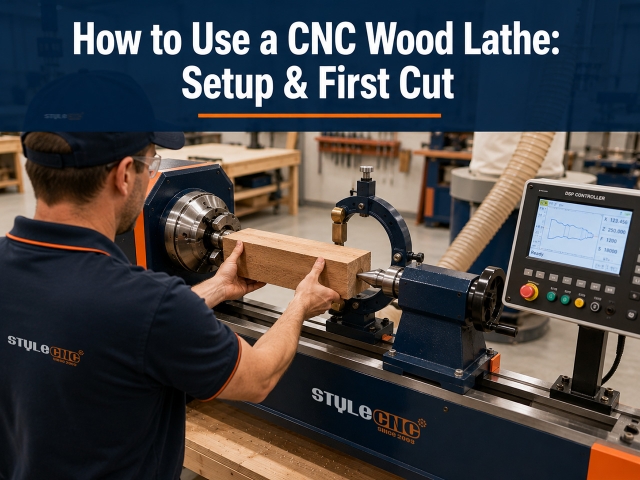
Hur man använder en CNC-träsvarv: Uppställning och första skärning
2026-10-295-minuters läsningBy Christina

Hur man använder en CNC-träsvarv: Uppställning och första skärning

För att använda en CNC-träsvarv: förbered ett rakt, fyrkantigt ämne som är något längre än detaljen, spänn fast det mellan drivchucken och dubbdockans mitt, placera stödet under en smal sektion, ladda eller rita halvprofilen i styrenheten, kör en grovbearbetningspassage för att runda ämnet och sedan en finbearbetningspassage längs den programmerade kurvan. De flesta problem beror på ämnets kvalitet, stöd eller bladets skick snarare än programmet.

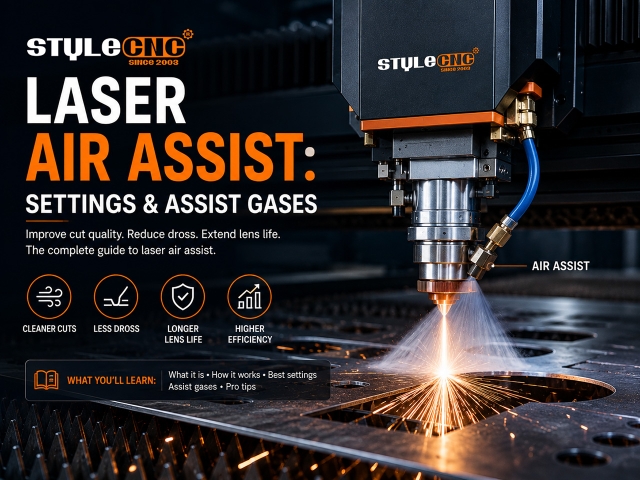
Guide för laserluftassistans: Vad det är, inställningar och assistansgaser
2026-09-075-minuters läsningBy Carrie

Guide för laserluftassistans: Vad det är, inställningar och assistansgaser

Luftassistansen trycker en gasström genom lasermunstycket mot skärpunkten. Den avlägsnar rök och smält skräp, skyddar linsen, dämpar lågor och skärper eggkvaliteten. Typiska starttryck: 0.2 till 1 bar för gravyr, 1 till 3 bar för CO2 skärning och 6 till 16 bar för fibermetallskärgaser.

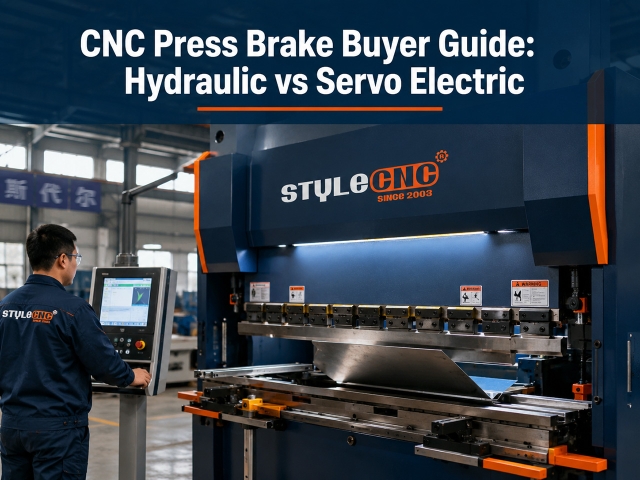
Guide till CNC-kantpressar: Hydraulisk vs. Servoelektrisk
2026-10-296-minuters läsningBy Stephen

Guide till CNC-kantpressar: Hydraulisk vs. Servoelektrisk

En CNC-kantpress bockar plåt genom att pressa en övre stans in i en nedre form under datorstyrning. Hydrauliska modeller passar tjock plåt och högt tonnage, medan servoelektriska modeller ger högre noggrannhet och 50 till 70 procent lägre energiförbrukning på tunn plåt. Matcha drivtypen till din materialtjocklek, detaljtolerans och dagliga bockningsvolym.

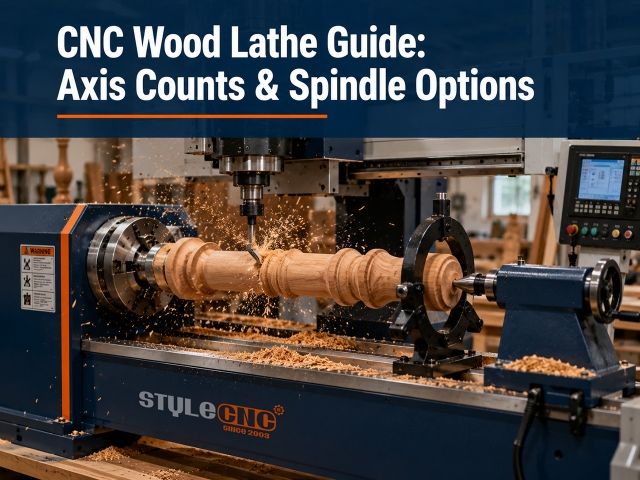
Guide till CNC-träsvarv: Axelantal och spindelalternativ
2026-10-296-minuters läsningBy Jimmy

Guide till CNC-träsvarv: Axelantal och spindelalternativ

En CNC-träsvarv svarvar fyrkantiga eller runda material automatiskt till färdiga profiler, och ritar en CAD-ritning istället för en handhållen mejslare eller fysisk mall. Axlarnas antal avgör kapaciteten: enaxliga och tvåaxliga maskiner producerar runda spindlar snabbt, medan fyraxliga maskiner med en snidningsspindel lägger till räfflor, spiraler och ytbearbetning i samma cykel.

Behöver lasergravörer ventilation? Guide till rökutsugning
2026-08-265-minuters läsningBy Evelyn

Behöver lasergravörer ventilation? Guide till rökutsugning

Ja. Varje laserjobb släpper ut fina partiklar och gaser, så ventilation är obligatorisk, inte valfri. Antingen kanalisera höljet utomhus genom en sluten kanal eller recirkulera genom en filtrerad rökgasutsugare med HEPA- och aktivt kolsteg. Dimensionera luftflödet från höljets volym: ungefär 150 CFM för stationära datorer och 300 till 500 CFM för skåp. CO2 maskiner.

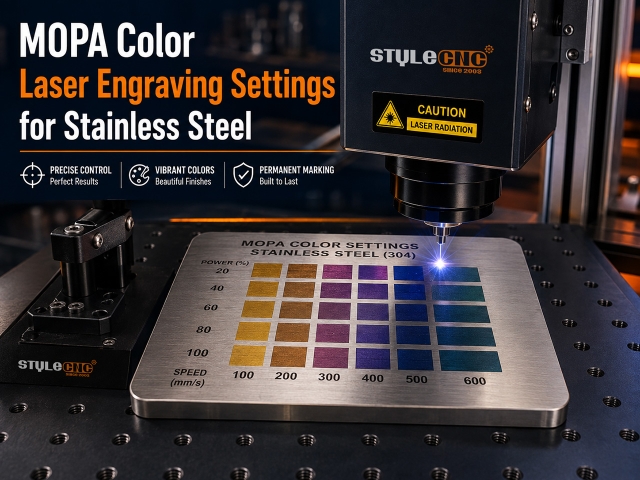
MOPA-färglasergraveringsinställningar för rostfritt stål
2026-08-245-minuters läsningBy Charles

MOPA-färglasergraveringsinställningar för rostfritt stål

MOPA-fiberlasrar färgar rostfritt stål genom att odla en tunn oxidfilm vars tjocklek böjer ljus till en nyans. På en 20W källan börjar guld nära 550 mm/s vid 230 kHz med korta pulser, medan djupblått ligger nära 250 mm/s vid 80 kHz med långa pulser. Exakta värden är maskinspecifika, så kör en färgtestmatris först.

Material du aldrig bör laserskära (använd dessa istället)
2026-08-216-minuters läsningBy Charles

Material du aldrig bör laserskära (använd dessa istället)

Laserskär aldrig: PVC och vinyl (avger klorgas som blir saltsyra), ABS (avger vätecyanid), HDPE (antänds och smälter), tjock polykarbonat (missfärgas och bränns), PTFE/Teflon (giftiga fluorföreningar), glasfiber- och epoxikompositer (giftiga hartsångor), kromgarvat läder (cancerframkallande kromångor) och all oidentifierad plast. Säkra byten finns för alla, främst gjuten akryl och vegetabiliskt garvat läder.

Lasergravering av pulverlackerade muggar: Inställningar och steg
2026-08-215-minuters läsningBy Stephen

Lasergravering av pulverlackerade muggar: Inställningar och steg

Pulverlackerade glas graveras genom att ablation av beläggningen för att avslöja blankt rostfritt undersida. Utgångspunkter: a 30W fibern löper 600 till 900 mm/s vid 50 till 70 procent, en 60W CO2 körs 300 till 400 mm/s med 20 till 35 procent, alltid på en roterande axel med fokus inställt på kurvans spets.

Laserglödgning kontra gravyr på rostfritt stål
2026-08-215-minuters läsningBy Carrie

Laserglödgning kontra gravyr på rostfritt stål

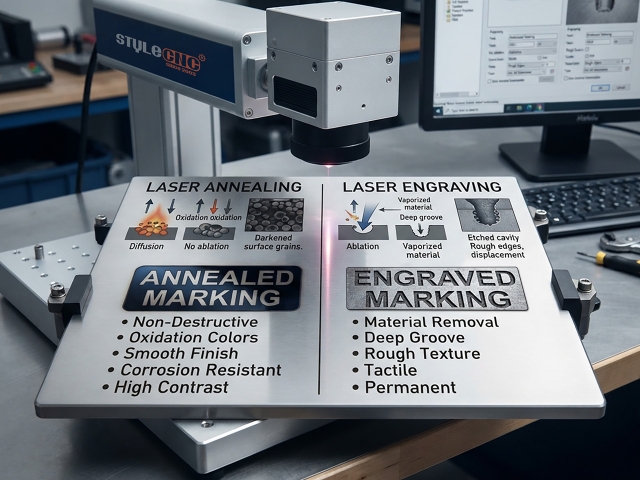
Laserglödgning värmer upp rostfritt stål tills en slät mörk oxid bildas, vilket inte avlägsnar något och lämnar korrosionsbeständigheten intakt, medan gravyr skär mätbart djup och etsning sker emellan. 30W fiberkälla, glödgningen börjar nära 150 mm/s vid 50 till 70 procent, 40 till 60 kHz, med strålen defokuserad 1 till 3 mm.

Tabell över hastighets- och effektinställningar för lasergravering efter material
2026-08-205-minuters läsningBy Evelyn

Tabell över hastighets- och effektinställningar för lasergravering efter material

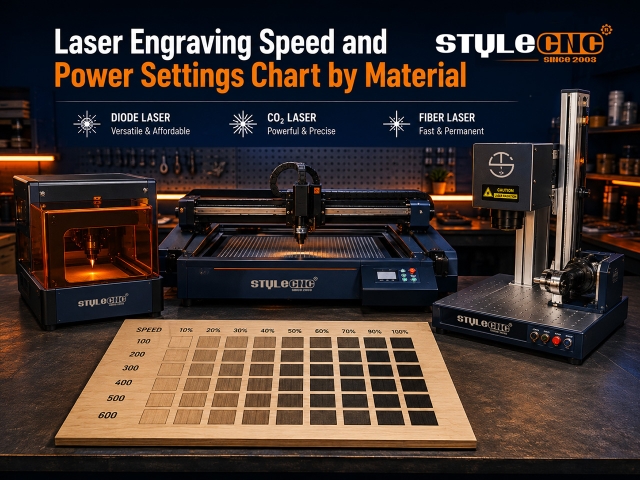
Lasergraveringsinställningarna beror på lasertyp, nominell effekt och material. Typiska utgångspunkter: diodlasrar graverar trä med 3000 till 6000 mm/min och 40 till 70 procent effekt, CO2 Lasrar kör 300 till 500 mm/s med 12 till 25 procent, och fiberlasrar markerar metall med 300 till 900 mm/s. Bekräfta alltid värdena med ett litet testrutnät före produktion.

Kan man laserskära mässing och koppar? Guide till reflekterande metaller
2026-08-185-minuters läsningBy Jimmy

Kan man laserskära mässing och koppar? Guide till reflekterande metaller

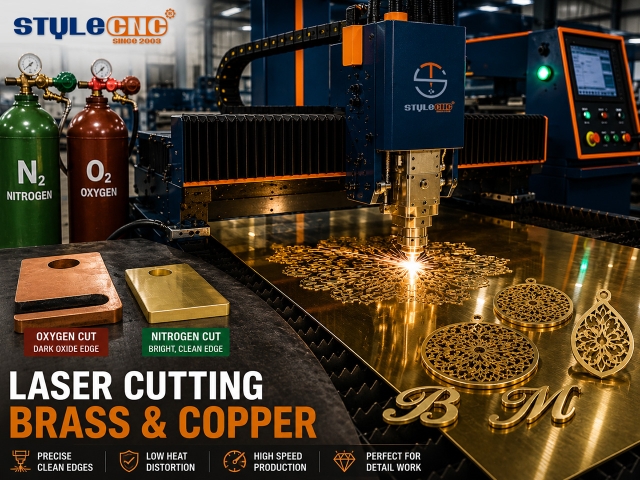
Mässing och koppar hamnar högst upp på alla listor över metaller som är laserkänsliga. Massiv koppar reflekterar ungefär 95 procent av en fiberlasers stråle, mässing ligger inte långt efter, och båda hade en gång varningar i laserkällornas manualer. Ändå skär juvelerarstudior mässingsplåt dagligen, och samlingsskenfabriker skär koppar i tonvis. Den här guiden förklarar vad som förändrats, var den verkliga risken finns, den lägsta effekt som gör varje metall praktisk och den kontraintuitiva gasstrategin som splittrar de två.

Laserskärning av MDF vs. plywood: Vilken skiva är bättre?
2026-08-145-minuters läsningBy Nicole

Laserskärning av MDF vs. plywood: Vilken skiva är bättre?

MDF och plywood är de två skivorna vardera CO2 Laserägaren sträcker sig efter den första, och forumen är fulla av samma argument om vilken som förtjänar sängen. Båda skär bra med rätt inställningar, och båda har ett felläge som den andra inte har: MDF blir mörk och ryker hårt, medan plywood döljer limlinjer och hålrum som ingen parameterfil kan förutsäga. Den här guiden avgör valet per projekt, med skillnaderna i kol, lim, rök och inställningar som faktiskt avgör det.

  • 1
  • 2
  • 3
  • >
  • Visar 220 Objekt på 11 Sidor