Automatiska CNC-lasermaskiner: Från instegsnivå till professionell
Senast uppdaterad: 2026-10-28 10:37:25
Under de senaste åren har automatisk CNC-laserbearbetning blivit utbredd och expanderat från hobbybutiker till småföretag, skolor, såväl som strikt industriella tillverkare. Ökad konkurrens på marknaden gör också att det blir svårare än någonsin att välja rätt CNC-lasermaskin för skärning, gravering, märkning, etsning, rengöring och svetsning. De flesta killar har ingen aning om var de ska börja. STYLECNC vill gärna hjälpa dig genom hela urvalsprocessen, inte genom att föreslå någon specifik CNC-lasersats, utan snarare genom att vägleda dig att fatta ditt eget beslut, i enlighet med dina behov och din budget. Det finns mycket att veta innan du kan hitta rätt CNC-laserskärare, gravör, markör, etsare, rengöringsmaskin och svetsmaskin för att starta eller utöka ditt företag. För att hjälpa dig att få rätt information följer här några av de CNC- och lasergrunder du behöver veta. Den här guiden kommer att diskutera vad du behöver tänka på när du bestämmer vilken CNC-lasermaskin som är den bästa satsen för ditt företag.
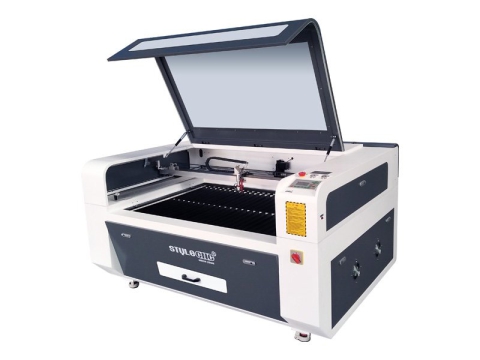
STJ1390
$3,500 - $5,500
Billiga CO2 Lasergraverare 60W, 80W, 100W, 130W, 150W, 180W
Billiga CO2 lasergraveringsmaskin med 60W, 80W, 100W, 130W, 150W,180W kraftalternativ används för trä, tyg, läder, glas, akryl, papper, plast, sten.
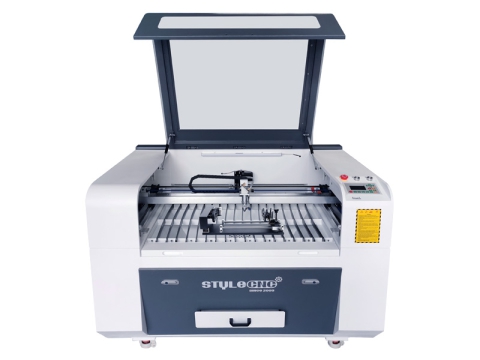
STJ9060
$2,600 - $3,600
2026 bästa små lasergravör för nybörjare
2026 bästa lilla lasergravör är en mini lasergraveringsmaskin på ingångsnivå med kompakt struktur för nybörjare att gravera och skära hantverk, konst, presenter.
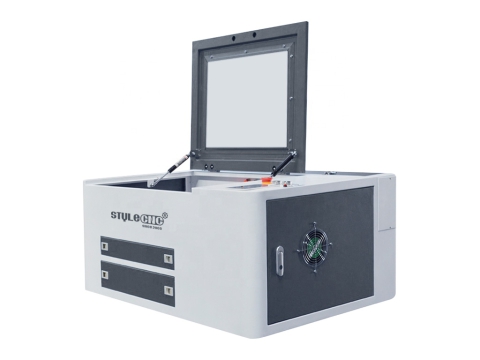
STJ6040
$2,400 - $2,600
Budgetvänlig liten skrivbordsmaskin för lasergravyr
Liten stationär lasergravörskärmaskin med 40W/60W CO2 lasertube är en prisvärd hobbylaser med kompakt design för hemmabruk och småföretag.
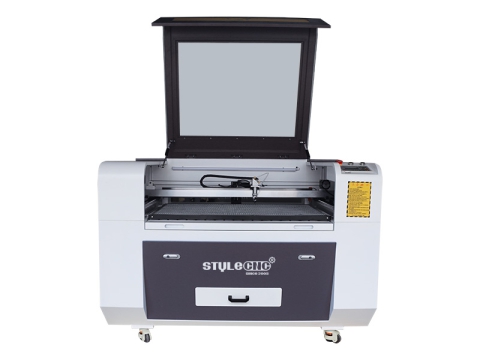
STJ9060
$2,600 - $3,600
2026 Topprankad laserträgraveringsmaskin till salu
Letar du efter den bästa trälasergraveringsmaskinen för att skära, etsa, gravera trä, plywood, MDF? Recensera 2026 topprankade laserträgravörer till salu till självkostnadspris.
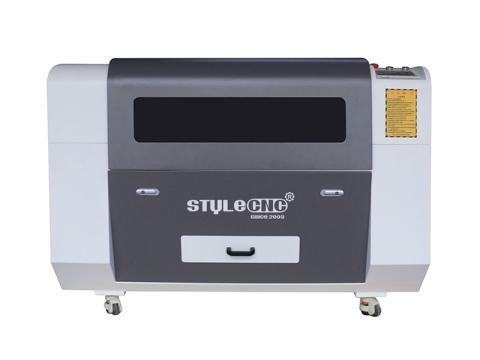
STJ9060
$2,600 - $3,600
Hobby lasergravör för plast, akryl, glas, polymer
STJ9060 hobby lasergravör med 2x3 Bordsskiva för att skära och gravera plast, akryl, glas, gummi, polymer och trä för hobbyister, småföretag och hemmabutiker.

STJ1390-2
$3,800 - $6,500
Prisvärd lasergravör för läder, tyg, papper, jeans
Prisvärd lasergravör med CO2 Laserröret är utformat för skärning, etsning och gravering av läder, tyg, textil, papper, kartong, jeans och fibrer.
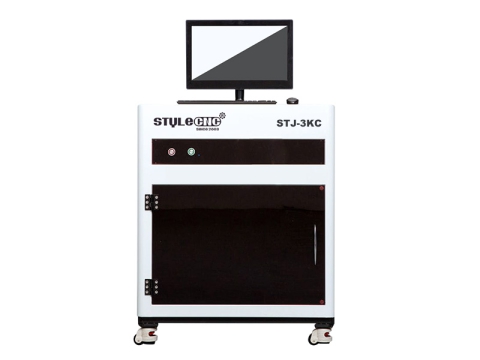
STJ-3KC
$15,000 - $18,000
2026 Bäst 3D Laserkristallgraveringsmaskin till salu
3D Lasergraveringsmaskin för kristaller under ytan är 2026 års bästa gravör för att skapa personliga bubblegram, presenter, souvenirer, konst, hantverk och troféer med kristall och glas.
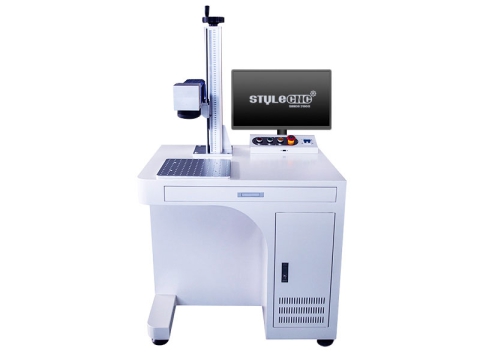
STJ-50F-D
$2,400 - $4,200
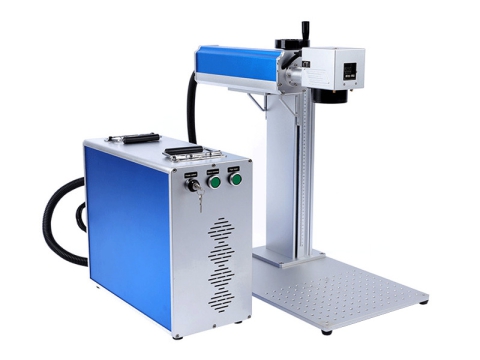
50W Fiberlaser djupgraveringsmaskin för metall
Laser djupgravyr maskin med 50W fiberlaserkällan är den bästa metalllasergravören för reliefetsning och märkning, samt skärning av tunn metall.
STJ-50F-S
$2,400 - $6,500
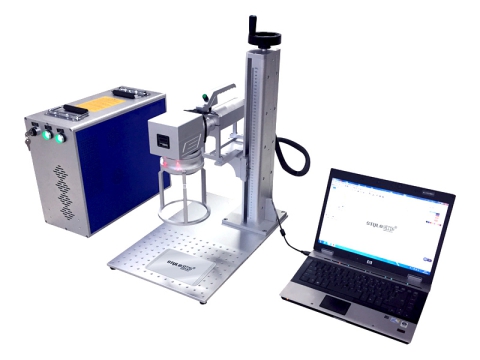
2026 bästa lasergravör för pistolstippning och grepptexturering
2026 års bästa budgetlasergraveringsmaskin för pistolstippling och grepptexturering med IPG fiberlasergenerator för 2D/3D färggravyr eller djupgravyr på vapen.
STJ-30F-H
$1,400 - $2,500
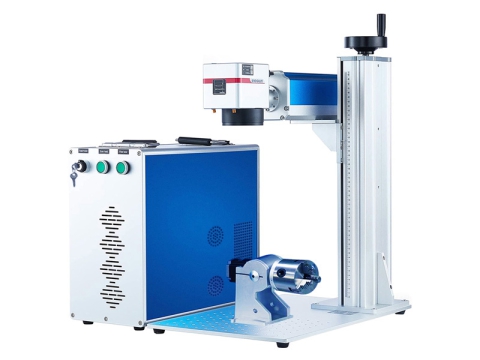
Mini handhållen fiberlasermarkeringsmaskin 20W, 30W, 50W
Mini handhållen fiberlasermarkeringsmaskin med 20W, 30W, 50W, 100W Power Options är kompakt och portabel för fingravering var som helst inomhus och utomhus.
STJ-50F-C
$6,200 - $9,000
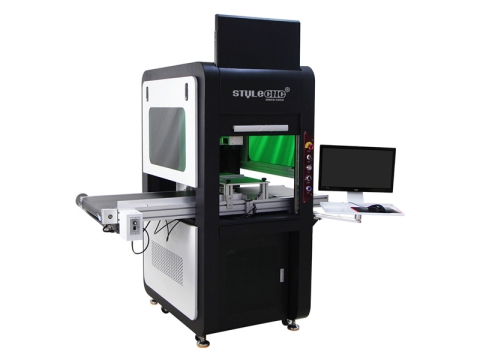
Lasermärkningsmaskin med CCD Visuellt positioneringssystem
Den bästa fiberlasermärkningsmaskinen med CCD Visuellt positioneringssystem används för massproduktion till låg kostnad med diversifierade och komplexa gravyrer och snitt.
STJ-30FM-S
$2,500 - $5,800
Prisvärd maskin för fiberlasergravering för färgmärkning
Prisvärd fiberlasergravör för färgmärkning är designad för att etsa svart, vitt, grått och färger på metaller av rostfritt stål, titan och krom.
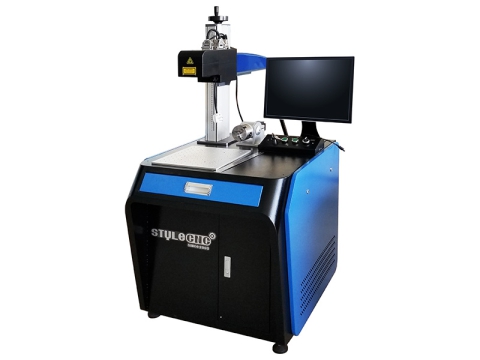
STJ-100FM-3D
$6,800 - $8,800
3D Fiberlasermärkningsmaskin för metallstrukturering
3D fiberlasermarkeringsmaskin är ett 5-axligt lasertextureringssystem för etsning på 3D böjda metallytor och djupa gravyrstrukturer och reliefer på metallformar.
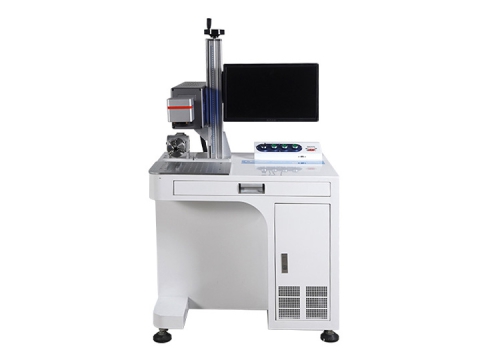
STJ-30C
$4,000 - $6,500
CO2 Lasermärkningsmaskin för glas, akryl, plast
2022 bästa CO2 lasermarkeringsmaskin används för gravering av plast, akryl, glas. Nu det prisvärda CO2 skrivbordslasermärkningssystem till salu till självkostnadspris.
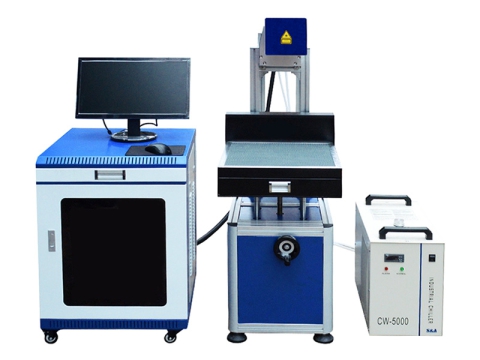
STJ-80C
$4,700 - $5,500
Låg kostnad CO2 Lasermärkningsmaskin för läder & tyg
Låg kostnad CO2 lasermarkeringsmaskin används för att anpassa läder, tyg, jeans, textil. Nu det billiga CO2 lasermarkörsystem till salu till självkostnadspris.
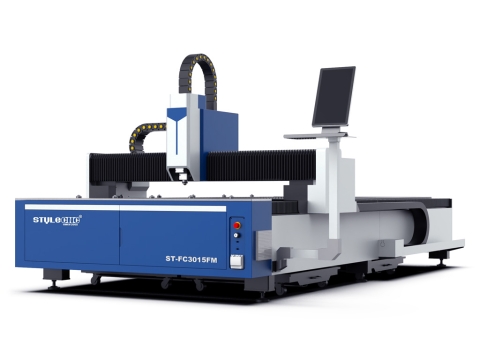
ST-FC3015FM
$15,000 - $43,000
2026 bästa plåtlaserskärare till salu (1500W - 6000W)
2026 bästa plåtlaserskärare är en automatisk CNC laserskärmaskin i full storlek med 1500W till 6000W kraftalternativ för delar, skyltar, konst och hantverk.
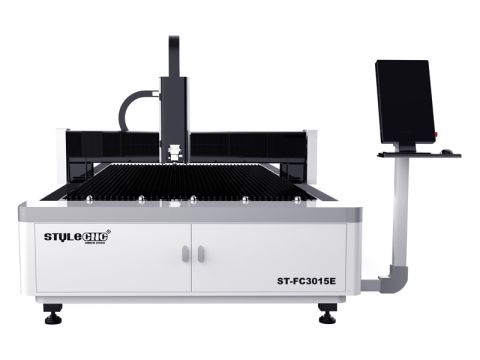
ST-FC3015E
$12,800 - $16,000
2026 Topprankad fiberlaserskärmaskin till salu - 2000W
Den mest populära och topprankade fiberlaserskärmaskinen för metalltillverkning är tillgänglig till ett överkomligt pris med kraftalternativ på 1500W, 2000W, 3000W.
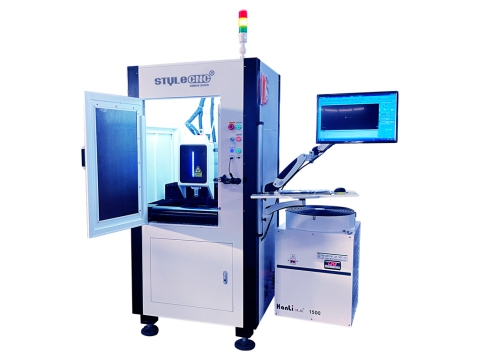
ST-FC3030
$12,200 - $14,500
Mini Laser metall smyckeskärare för silver, guld, koppar
Letar du efter en precisionslaserskärare för att göra metallsmycken med silver, guld, koppar, rostfritt stål? Granska mini kompakt laser smyckeskärare till salu.
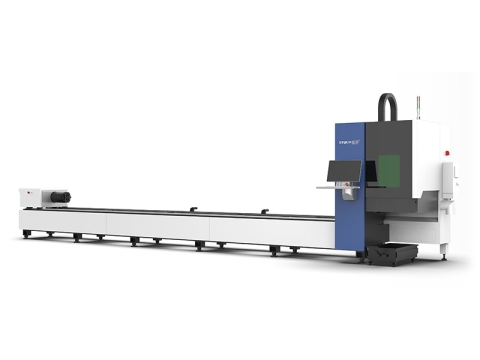
ST-FC6020T
$20,800 - $56,800
2026 Topprankad fiberlaserrörskärmaskin till salu
2026 års bästa fiberlaserskärmaskin för rör är en automatisk CNC-metallrörskärare som används för att skapa former och konturer på fyrkantiga, runda, rektangulära, ovala rör.
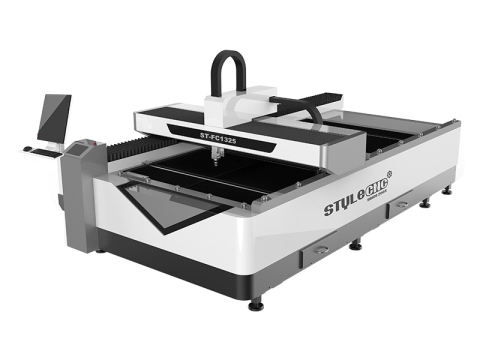
ST-FC1325
$14,000 - $18,500
2026 Billigast 4x8 Fiberlaserskärare i rostfritt stål 1500W
2026 billigast 4x8 laserskärmaskin i rostfritt stål med 1500W fiberlaser kan skära metaller mindre än 2mm aluminium, 3-4 mm rostfritt stål, 12mm kolstål.
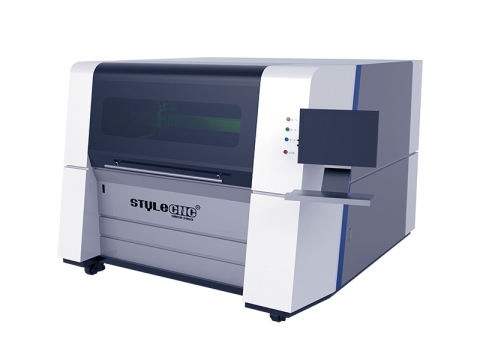
ST-FC1390
$17,000 - $31,000
Små metalllaserskärare för nybörjare
ST-FC1390 liten metalllaserskärare med fiberlasergenerator är ett kompakt fiberlaserskärsystem på ingångsnivå för amatörer och hemmabruk i småföretag.
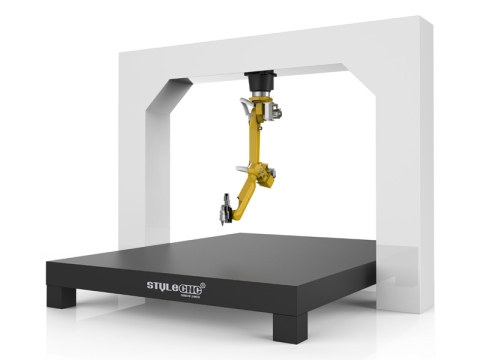
ST-18R
$46,000 - $78,000
Industri 3D Robotisk fiberlaserskärmaskin för metall
Industri 3D robotfiberlaserskärmaskin med 5-axlig robotarm för 3D böjda metalldelar, metallrör, bildelar, köksutrustning, elektroniska komponenter.
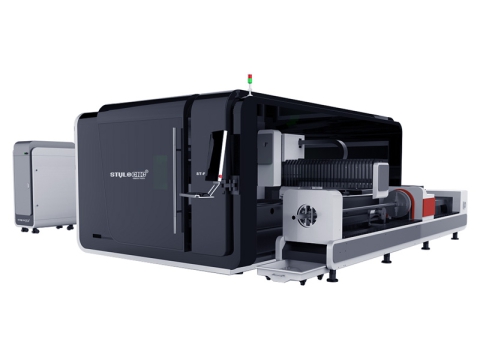
ST-FC3015GAR
$40,000 - $730,000
Dubbla syften 6KW Fiberlaserskärare för plåt och rör
Dubbla syften 6000W fiberlaserskärmaskin till salu till överkomligt pris med dubbla funktioner för att skära plåt, metallplåtar, metallrör och metallrör.
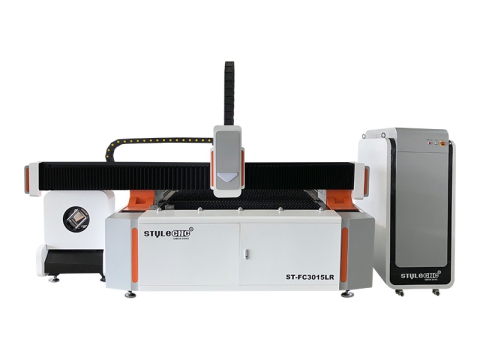
ST-FC3015LR
$19,800 - $46,000
5x10 Industriell fiberlasermetallskärmaskin till salu
PRISVÄRDA 5x10 industriell fiber laser metallskärmaskin till salu till självkostnadspris för att skära både plåt och rör allt i en maskin för metalltillverkning.
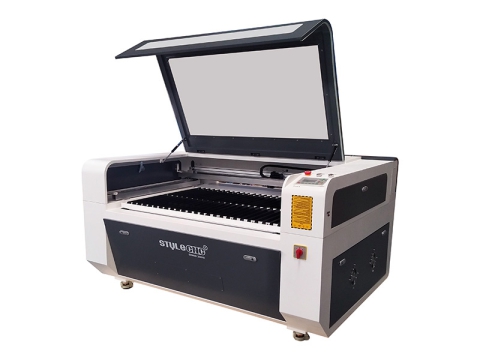
STJ1390
$2,850 - $10,000
2026 Bäst CO2 Laserskärare för småföretag och hemmabruk
2026 bästa CO2 Laserskäraren är utformad för småföretag, hemanvändare och hobbyister för att gravera och skära trä, papper, akryl, plast, glas, läder och tyg.
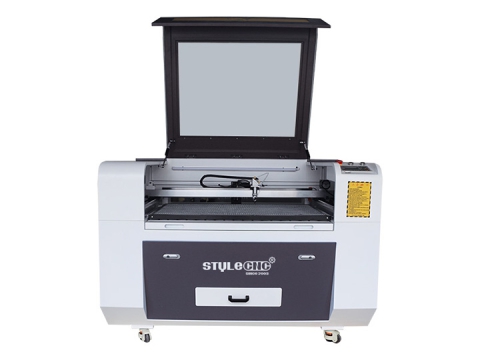
STJ9060
$2,800 - $4,000
Entry Level CO2 Hobby laserskärmaskin för nybörjare
CO2 hobbylaserskärmaskin för nybörjare är ett lasergraverings- och skärsystem på instegsnivå med 2x3 bordssatser för hobbyister, småföretag, hembutik.
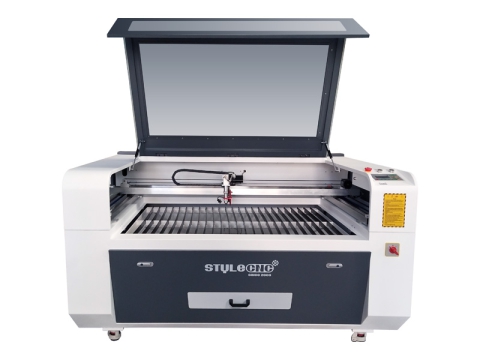
STJ1390
$3,500 - $10,000
100W Laser träskärare graveringsmaskin för träbearbetning
100W laser träskärare gravyr maskin är en prisvärd CO2 laserskärningssats för nybörjare och nybörjare att gravera och skära lövträ, plywood, MDF, bambu.
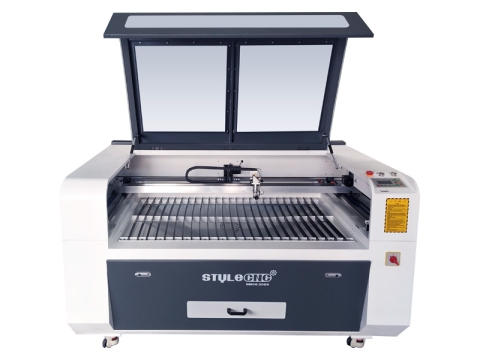
STJ1610
$3,200 - $12,000
2026 bästa akryllaserskärmaskin till salu
2026 bästa akryllaserskärmaskin används för att skära plast, klara och färgade akrylskivor som bokstäver, siffror, skyltar, logotyper, mönster, konst och hantverk.
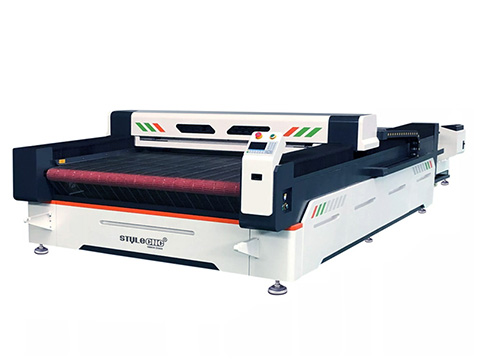
STJ1630A
$9,800 - $10,800
2026 Bästa industriella tyglaserskärmaskin till salu
2026 bästa industriella tyglaserskärmaskin med stort transportbord och automatiskt matningssystem för kläder, plagg, mode i kommersiellt bruk.
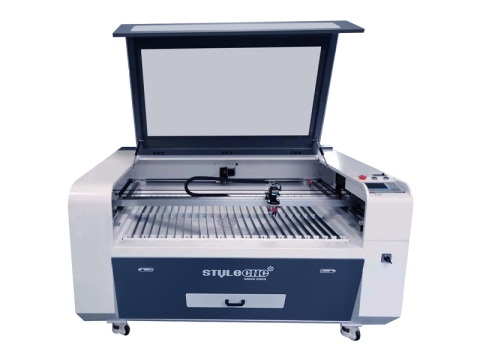
STJ1610-CCD
$4,500 - $12,700
CNC-laserskärare med CCD Kamerans visuella igenkänningssystem
CNC-laserskärare integrerar en CCD kamerasystem för visuell igenkänning, perfekt för att tillverka invecklade broderade märken av tyger som premiumtyg, kanvas och bomullstwill.
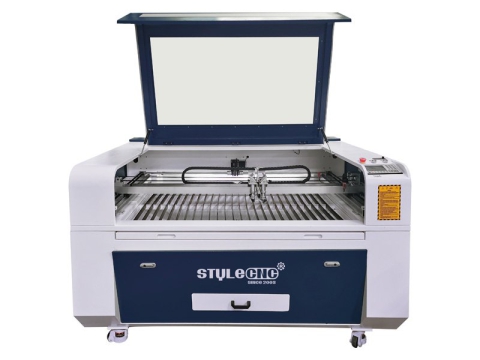
STJ1390-2
$4,200 - $11,000
Dubbelt huvud CO2 Laserskärare för papper och kartong
Dubbelt huvud CO2 laserskäraren kommer med 2 laserskärhuvuden för att skära papper och kartong för att skapa personliga inbjudningar, kort, mockups, förvaringslådor.
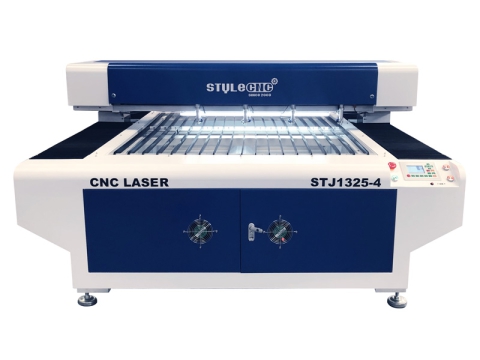
STJ1325-4
$8,400 - $20,000
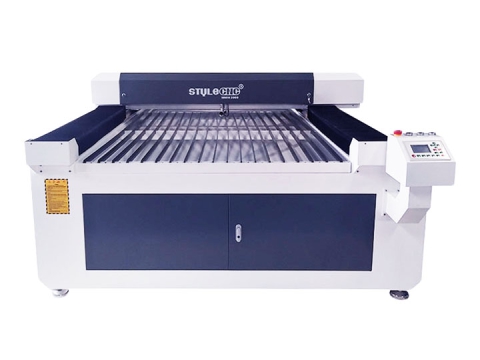
Bästsäljande 2026 4x8 Laserskärare för plywood & MDF
2026 bästsäljande prisvärt 4x8 laserskärare med 4 laserhuvuden kan skära helplywood, MDF för att göra flera projekt från 1 upp till 4 samtidigt.
STJ1325
$5,200 - $10,800
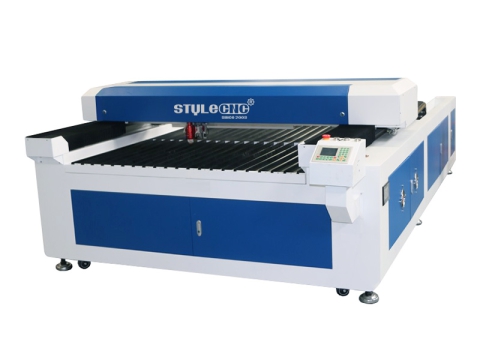
2026 bästa industriella laserskumskärmaskin till salu
2026 års bästa industriella laserskumskärmaskin används för att skära EVA-skum, EPS-skum, XPS-skum, frigolit, PE-skum och gummi för att göra anpassade skumprojekt och planer.
STJ1325M
$6,500 - $13,000
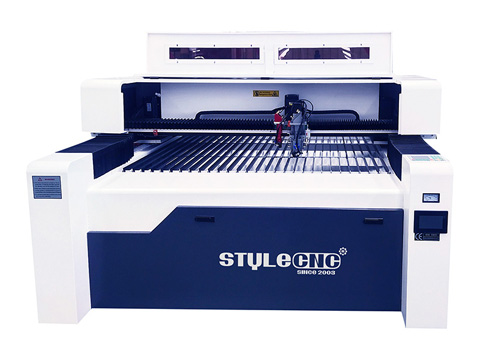
Metall & icke-metall laserskärare med 300W CO2 Laserrör
Metall och icke-metall laserskärmaskin med 300W CO2 laserrör är en nydesignad laserskärare för rostfritt stål, legering, akryl, läder, plywood, MDF, trä.
STJ1325M-2
$9,000 - $14,000
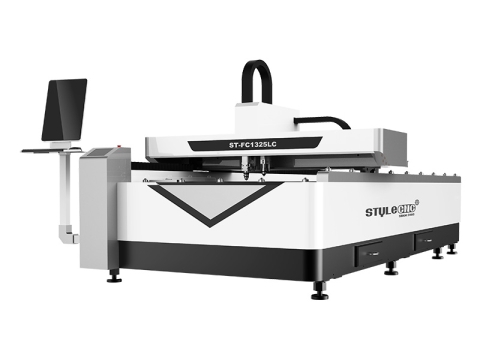
Mångsidig 4x8 CNC-laserskärmaskin till salu
4x8 CNC-laserskärmaskin används för att gravera och skära både metaller – såsom stål, aluminium, mässing – och icke-metaller, inklusive akryl och plywood.
ST-FC1325LC
$15,800 - $20,500
Fiber & CO2 Combo laserskärningssystem för metall och icke-metall
1500W fiber laser metall skärmaskin kombinerad med 150W CO2 laserskärningssystem är en hybrid laserskärare för metall, trä, akryl, plast, läder, tyg.
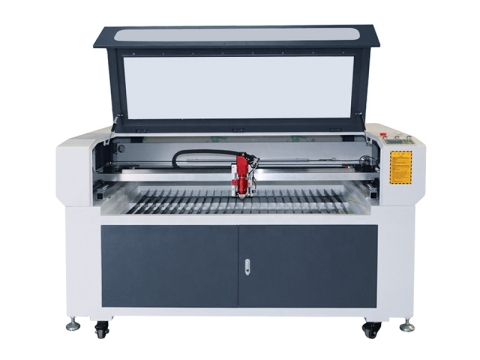
STJ1610M
$7,500 - $12,000
2026 bästa laserskärmaskin för metall och icke-metall till salu
2026 bästa blandade hybridlaserskärmaskin STJ1610M antar CO2 förseglat laserrör, som kan skära tjockare icke-metaller, och metallmaterial från 0.5mm upp till 2mm.
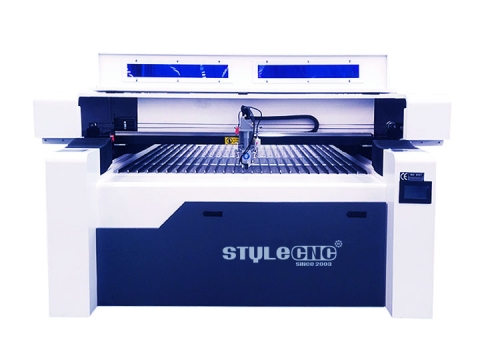
STJ1325M
$8,000 - $12,800
Blandad CNC laserskärare graveringsmaskin för trä & metall
Blandad CNC laserskärare graveringsmaskin är en mångsidig hybridlaser som kan gravera och skära olika material från icke-metaller som trä till metaller som stål.
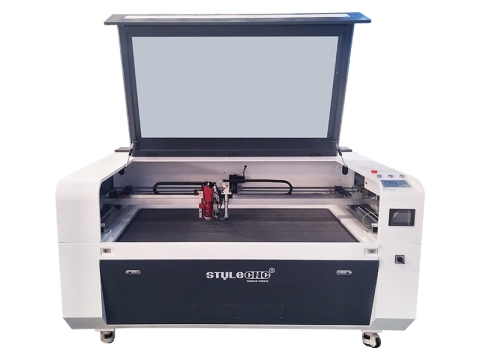
STJ1390M-2
$7,500 - $12,500
Lönsam blandad CNC Laser Cutter Hybrid Cutting Machine
Lönsam blandad CNC laserskärare hybridskärmaskin är ett fördelaktigt laserskärningssystem för trä, plywood, MDF, akryl och metaller i kommersiellt bruk.
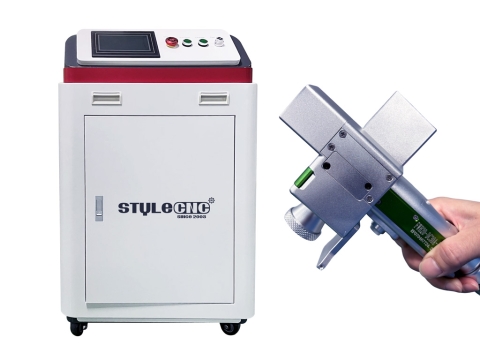
LC3000
$3,800 - $6,000
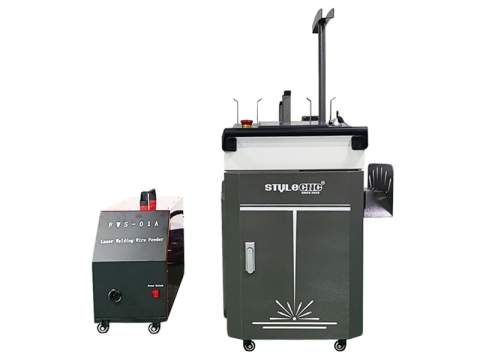
2026 bästa handhållna fiberlaserrengöringsmaskin till salu
2026 bästa handhållna fiberlaserrengöringsmaskin är en manuell bärbar laserrengörare med fiberlasrar för rostborttagning, färgborttagning och beläggningsborttagning.
LCW1500
$3,300 - $4,700
3-i-1 handhållen lasersvetsning, rengöring, skärmaskin
3-i-1-lasersvets, rengöringsmaskin och skärmaskin är en bärbar allt-i-ett-lasermaskin med handhållen laserpistol för skärning och svetsning av metall, rengöring av rost, färg och ytbehandling.

LCW3000
$3,600 - $16,800
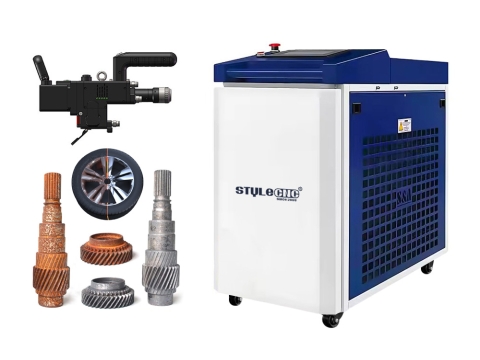
2026 bästa bärbara handhållna lasersvetsmaskin till salu
2026 bästa bärbara lasersvetsmaskin medföljer 1500W, 2000W, 3000W, 6000W handhållen fiberlasersvetspistol för metallfogar av kant, rumpa, tee, hörn, lap.
LC6000
$12,500 - $13,500
2026 bästa handhållna laserrostborttagningsmaskin till salu
2026 års bästa handhållna laserrostborttagningsmaskin är en bärbar laserrengörare som används för att ta bort rost från metaller med fiberlaserkrafter 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
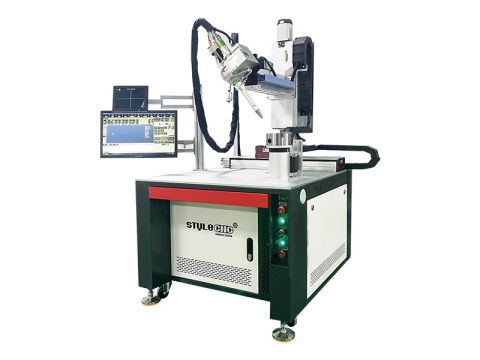
Hi-Precision Automatisk CNC Lasersvetsmaskin till salu
CNC-lasersvetsmaskin är en automatisk lasersvetsare med fiberlaserstrålesvetssystem för precisionsmetallfogar av stum, överlapp, hörn, tee, kant, fläns.
LWR3000
$10,800 - $32,000
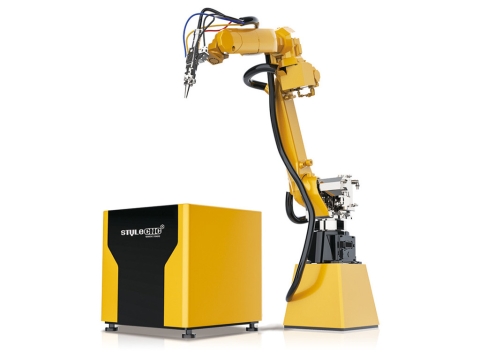
Automatisk Smart 3D Industriell lasersvetsrobot till salu
Hitta och köp automat 3D fiberlasersvetsrobot till självkostnadspris med 6-axlig industrirobotarm från populära svetsmaskinstillverkare och märken.
Reportage och artiklar som intresserar dig
Hitta och köp din första CNC-lasermaskin
Definition
En CNC-lasermaskin är ett automatiserat tillverkningsverktyg som använder fiber, koldioxid (CO2), eller ultravioletta (UV) laserstrålar för att märka, etsa, gravera och skära både metalliska och icke-metalliska material, svetsa metallkomponenter och ta bort föroreningar, rost, färg eller beläggningar. Utrustningen består av en maskinbädd, styrenhet, strömförsörjning, lasergenerator, laserrör, bearbetningshuvud, speglar, linser, vattenkylare, steg- eller servomotorer, luftkompressor, gasflaskor, luftlagringstank, dammuppsamlare, luftkylningsfilter och torktumlare, tillsammans med stödjande programvara och system. Dessa maskiner används i stor utsträckning inom olika sektorer, inklusive industriell tillverkning, utbildning, småföretag, hemmaverkstäder, reklam, konst och hantverk, presenter, leksaker, förpackningar, tryckning, läderbearbetning, kläder, fordonstillverkning, produktion av musikinstrument, konstruktion, etiketttillverkning och inom sjukvården.
Tillämpningar
CNC-lasermaskiner (Computer Numerical Control) används för märkning, etsning, gravering, skärning, svetsning och rengöring av en mängd olika metalliska och icke-metalliska material:
Metalliska materialKolstål, rostfritt stål, verktygsstål, fjäderstål, galvaniserat stål, aluminium, koppar, guld, silver, legeringar, titan, järn, mässing, mangan, krom, nickel, kobolt och bly.
Icke-metalliska materialTrä, MDF-skiva, plywood, spånskiva, akryl, plast, polymetylmetakrylat (PMMA), läder, tyger, kartong, papper, gummi, Depron-skum, EPM, Gatorfoam, polyester (PES), polyeten (PE), polyuretan (PUR), neopren, textilier, bambu, elfenben, kolfiber, polyvinylklorid (PVC), polyvinylbutyral (PVB), polytetrafluoreten (PTFE/Teflon) och berylliumoxid, samt material som innehåller halogener (klor, fluor, jod, astat eller brom), fenolhartser eller epoxihartser.
Typer
CNC-lasermaskiner delas in i skär-, graverings-, märknings-, rengörings- och svetsmaskiner.
Skärare inkluderar fiber, CO2 och hybridlaserskärare,
gravörer inkluderar fiber, UV och CO2 lasergravör.
Markörer inkluderar fibrer, CO2 och UV laser märkning maskin.
Svetsare inkluderar handhållna och automatiska lasersvetsmaskiner.
Tekniska parametrar - Specifikationer
| Varumärke | STYLECNC |
| Laserkraft | 20W - 60000W |
| Laservåglängd | 10.6 μm, 1064 nm, 355 nm |
| Lasertyp | Fiber, CO2 och UV-laser |
| Capability | Skärning, gravering, etsning, märkning, rengöring, svetsning |
| Prisklass | $ 2,400 - $260,000 |
Kostnad & Prissättning
Kostnadsstrukturen för en CNC-lasermaskin inkluderar olika komponenter (såsom CNC-styrenheter, strömförsörjning, lasergeneratorer, laserhuvuden, laserrör, linser, speglar, maskinramar, vattenkylare, steg- eller servomotorer, dammuppsamlingssystem, luftkompressorer, gasflaskor, luftlagringstankar, luftkylningsfilter och torkar), samt programvara och styrsystem, transportkostnader, skatter, tullklareringsavgifter samt tjänster och teknisk support.
Prisintervallet för CNC-laserskärmaskiner ligger mellan $2,600 och $300 000; CNC-lasergraveringsmaskiner sträcker sig från $2,400 upp till $70 000; CNC-lasermärkningsmaskiner kostar mellan $3,000 och $70 000; och CNC-lasersvetsmaskiner sträcker sig från $16,800 till $28 000. Sammantaget förväntas den genomsnittliga kostnaden för att köpa en CNC-laserutrustning år 2026 vara cirka $6, 000.
Fördelar och fördelar
Som ett modernt tekniskt framsteg riktar CNC-laserbearbetningsmaskiner (Computer Numerical Control) en laserstråle med hög energidensitet mot ett arbetsstycke. Detta orsakar lokal uppvärmning och smältning, varefter högtrycksgas blåser bort det smälta materialet – vilket möjliggör exakt skärning (formning eller konturering) eller gravyr (av text och mönster).
• Har smala skärvidder, hög precision och utmärkt ytfinish, vilket eliminerar behovet av sekundär bearbetning.
• Erbjuder en hög grad av automatisering och stöder helt sluten drift; den är ren, tyst och förbättrar arbetsmiljön för operatörerna avsevärt.
• Sänker bearbetningskostnaderna. Medan den initiala investeringen i utrustning är betydande, minskar kostnaden per enhet avsevärt genom kontinuerlig, storskalig produktion.
• Använder en kontaktfri bearbetningsmetod med låg tröghet, vilket resulterar i höga bearbetningshastigheter. Integrerad med CAD/CAM-programvara via ett CNC-system erbjuder den bekväm, tidsbesparande drift och exceptionell total effektivitet.
• Laserstrålens höga energitäthet kan smälta vilken metall som helst, vilket gör den särskilt effektiv för bearbetning av krävande material – såsom de med hög hårdhet, hög sprödhet eller höga smältpunkter.
• Kännetecknas av korta interaktionstider och en liten värmepåverkad zon (HAZ), vilket minimerar termisk deformation och inre spänningar. Dessutom, eftersom det är en icke-mekanisk kontaktprocess, förblir arbetsstycket fritt från mekanisk spänning, vilket gör det idealiskt för precisionsbearbetning.
• Som ett datorbaserat system möjliggör CNC-laserteknik flexibla justeringar och modifieringar. Detta gör den mycket lämplig för kundanpassad produktion – särskilt för plåtkomponenter med komplexa konturer och former. I scenarier med varierande batchstorlekar eller korta produktlivscykler är traditionell formtillverkning ofta varken kostnads- eller tidseffektiv; i sådana fall erbjuder laserskärning och gravyr en klar fördel.
En CNC-lasermaskin är inte bara en konsumentprodukt, utan ett kraftfullt verktyg för att skapa välstånd. Eftersom det primära syftet med att förvärva sådan utrustning är att öka produktionskapaciteten, förbättra effektiviteten, minska kostnaderna och höja den tekniska kapaciteten, är det av avgörande betydelse att välja rätt maskin.
Hur man använder?
Steg 1. Bestäm produktionsplanen baserat på produktionsschemat och distribuera bearbetningsritningarna till utrustningens driftteam.
Steg 2. Ritarna analyserar ritningarna enligt planen och använder CAD-programvara för att skapa de nödvändiga tekniska ritningarna.
Steg 3. En kvalitetsinspektör verifierar och bekräftar riktigheten i de ritningar som utarbetats av ritarna.
Steg 4. Produktionsledaren beräknar den uppskattade färdigställandetiden baserat på de digitala ritningarna och förbereder nödvändiga material och hjälpgaser för skärning.
Steg 5. Programmerare använder specialiserad programvara för att generera NC-bearbetningsprogramfiler (numerisk styrning).
Steg 6. Handledaren utfärdar en arbetsuppgift till maskinoperatörerna (arbetsuppgiften inkluderar: programnamn, materialtyp, materialtjocklek, arbetsstyckets maximala dimensioner och erforderlig kvantitet).
Steg 7. Gör en provkapning av den första delen och skicka in den till en kvalitetsinspektör för verifiering. När måtten har bekräftats vara inom specifikationerna, arkivera den första delen.
Steg 8. Börja batchbearbetning.
Steg 9. Tilldela identifikationsnummer till de färdiga arbetsstyckena.
försiktighetsåtgärder
Försiktighetsåtgärder vid start
• Inspektera arbetsbordet och kontrollera om det finns några hinder som kan hindra X-, Y- och Z-axlarna från att återgå till sina utgångspositioner (nollpositioner). Om sådana hinder hittas, ta bort dem.
• Förbered de gaser som behövs för skärning och justera deras tryck till önskad nivå. Till exempel bör syrgastrycket för skärning vara inställt på 0.4–0.5 MPa och kvävgastrycket på 1.8–2.2 MPa. (Obs: Trycket bör justeras baserat på tjockleken på det material som ska skäras – använd lägre tryck för tunna plåtar och högre tryck för tjocka plattor.)
• Öppna dräneringsventilen på luftkompressorns lagringstank för att avlägsna ansamlat vatten och föroreningar, stäng sedan ventilen och starta luftkompressorn. (Lastnings- respektive avlastningstrycken för luftkompressorn ska ställas in på 0.8 MPa respektive 1 MPa.)
• Slå på spänningsstabilisatorn (ställ in utspänningen till mellan 380 V och 400 V).
• Slå på lufttorkaren (som kyler och torkar gasen som produceras av luftkompressorn innan den levereras till speglarna).
• Slå på vattenkylaren, kontrollera att vattennivån och trycket ligger inom det normala intervallet och aktivera kylvatten- och vattenförsörjningen med omgivningstemperatur. Kylvattentrycket ska ställas in på cirka 0.5 MPa, med en övre temperaturgräns på 20 °C. Vattentrycket med omgivningstemperatur ska vara cirka 0.3 MPa, med en övre temperaturgräns på 30°C på sommaren och 25°C under andra årstider.
• Säkerställ att matningstrycken för högrent kväve (renhet ≥99.999 %), högrent koldioxid (renhet ≥99.999 %) och högrent helium (renhet ≥99.999 %) alla är över 0.4 MPa.
• Slå på lasergeneratorn.
• Slå på utrustningen och logga in i operatörssystemet (lösenord: "användare"). Släpp nödstoppsknappen och återställ eventuella larm. Utför proceduren "återgå till referenspunkt" (referensinställning/NOLLSTÄLL). Aktivera CLC-knappen och tryck sedan på startknappen (LASER PÅ). När "HV READY" visas på elskåpets panel kan du trycka på knappen "HV PÅ" på CNC-kontrollpanelen.
• Mata in önskat bearbetningsprogram i CNC-systemet enligt produktionsschemat och fortsätt med bearbetningsprocessen.
Försiktighetsåtgärder vid avstängning
• Återställ X-, Y- och Z-axlarna till deras referenspunkter.
• Stäng av högspänningsbrytaren (HV ON).
• Stäng av strömmen (LASER AV).
• Tryck på nödstoppsknappen för att stänga av CNC-panelen. (Tvinga inte strömavbrott till CNC-panelen; en felaktig avstängning kan leda till förlust av systemdata.)
• Koppla bort strömförsörjningen till verktygsmaskinens elskåp.
• Stoppa kylaggregatet och koppla bort strömförsörjningen.
• Koppla bort strömförsörjningen till elskåpet.
• Stoppa luftkompressorn och koppla bort strömförsörjningen.
• Stoppa kondensorn och koppla bort strömförsörjningen.
• Stäng alla hjälpgasventiler.
• Rengör CNC-lasermaskinen.
Försiktighetsåtgärder under drift
• Förhindra bildandet av slagg under piercingprocessen (genom att använda en skyddande lins).
• Vid skärning av material som rostfritt stål, galvaniserade plåtar eller aluminium kan slagg lätt bildas och kontaminera fokuseringslinsen. För att undvika sådana problem orsakade av felaktiga parameterinställningar, följ följande riktlinjer:
• Ställ in håltagningsmåttet h8 till 2–5 mm; öka detta h8 för tjockare material.
• För material med en tjocklek på 2.5 mm eller mer, aktivera funktionen "skär små hål efter håltagning" och ställ in radien för små hål till 0.5–1 mm.
• För rostfritt stål med en tjocklek på 3 mm eller mindre måste kväve användas för håltagning.
• För rostfritt stål tjockare än 3 mm kan antingen kväve eller syre användas för håltagning.
• För aluminium- eller galvaniserade plåtar måste syrgas användas för håltagning.
• När du använder syrgas för piercing, aktivera funktionen "vänta på syrgas/kväve" och ställ in omkopplingstiden på 1–3 sekunder.
• Under skärningsprocessen, övervaka noggrant materialet för deformation. Om arket vrider sig eller vibrerar (studsar), platta till det före skärning för att förhindra ofullständiga snitt eller bildande av slagg orsakad av sådan rörelse.
Personliga säkerhetstips
• Identifiera materialets natur som ska skäras, avgör om det kommer att avge giftiga gaser under skärprocessen och se till att ett lämpligt system för rök-/ångutsug finns på plats. (Obs: Operatörer måste bära skyddsutrustning.)
• Var noga med att följa instruktionerna i utrustningens bruksanvisning.
Säkerhetstips för bearbetning
• Innan du påbörjar bearbetningen, observera följande: verifiera egenskaperna hos materialet som ska skäras, förstå hur det reflekterar laserstrålen och se till att det har tillräcklig ljusabsorptionskapacitet för att förhindra att reflekterat ljus skadar laserkällan.
• Vidta försiktighetsåtgärder mot elektriska faror och potentiella laserrelaterade skador under drift.
Elsäkerhet
Utrustningen drivs av 390–400V AC, som via en högspänningstransformator ökas till en högspänning på över 10kV för att ge den nödvändiga excitationsenergin.
• Öppna inte elskåpet eller laserhuvudets skyddsluckor medan utrustningen är påslagen, eftersom det utgör en risk för elektrisk stöt.
• Öppna inte elskåpet eller laserhuvudets skyddsluckor (särskilt inte elskåpets bakre lucka) även efter att utrustningen har stängts av.
• Detta beror på att kvarvarande elektrisk laddning fortfarande kan finnas kvar i lasersystemet, vilket lätt kan orsaka personskador.
Lasersäkerhet
En laser är en form av osynligt ljus med hög effekttäthet, som kan orsaka brännskador och strålningsrelaterade skador på människokroppen. Stå inte i strålens väg när du använder en laser, eftersom det kan leda till brännskador; titta aldrig direkt in i lasern, eftersom det kan orsaka skador. Det rekommenderas att bära skyddsglasögon när du använder enheten.
Försiktighetsåtgärder för fokuseringslinser
Var noga med att fokuseringslinsen är ren och rengör den regelbundet. Om någon avvikelse i den optiska vägen upptäcks måste den justeras varje månad. Utför dessutom rutinmässigt underhåll på utrustningen i enlighet med kraven i bruksanvisningen för att säkerställa att den konsekvent förblir i optimalt driftsskick.
Försiktighetsåtgärder för kyltorkare
• Inomhustemperaturen får inte överstiga 35°C.
• Töm ut avloppsvatten dagligen.
• Rengör luftventilerna en gång i veckan (med en luftpistol).
• Rengör filtren en gång i månaden (med en mjuk borste och tvålvatten).
Underhåll & Felsökning
Verktygsmaskin Dagligt underhåll
• Inspektera den externa optiska vägen var 1:a till 2:a månad. Om kopparspeglarna visar sig vara förorenade, rengör dem omedelbart (enligt standardrutiner). Efter rengöring måste den externa optiska vägen justeras; flytta inga komponenter när de är justerade.
• Smörj och underhåll ledarskruvarna och linjärstyrningarna varannan vecka till varannan månad.
• Rengör hela maskinens yta en gång i veckan.
• Avlägsna damm från kylarens kylare en gång i veckan (du kan använda en luftstråle för att blåsa genom kylaren). Kontrollera vattennivån i kylaren varje månad och fyll på vid behov (se till att vattnet som används är så rent som möjligt).
• Kontrollera kyllufttorkarens filter varannan till var tredje månad och rengör filterelementet (med alkohol). Tryck försiktigt vid rengöring; om det finns oljiga rester, använd bensin för att rengöra det. Byt ut filterelementet om det är skadat.
• Rengör arbetsbordets och lyftplattformens styrskenor en gång i månaden.
• Kontrollera kylaren varje månad. Om vattennivån är låg, fyll på med vatten. Rent vatten bör bytas ut varannan månad och destillerat vatten var sjätte månad. Om vattenkvaliteten verkar dålig under inspektionen, byt ut den omedelbart.
• Vid skärning av kolstål tjockare än 9.6 mm eller rostfritt stål tjockare än 5 mm rekommenderas det att använda ett objektiv med lång brännvidd för att bättre skydda objektivet.
• Rengör alltid linsen efter att du har sågat i rostfritt stål, trä, gummi, organiskt glas (akryl) eller kvartsmaterial.
• Under sommaren, när temperaturen är hög, kan Z-axeln och dess hölje bli något varma under långvarig drift av CNC-laserutrustningen; detta är normalt. Om temperaturen däremot blir alltför hög – så varm att beröra – är det onormalt. Kontrollera i sådana fall följande:
- Se till att styrströmbrytaren för den externa optiska vägen på kylaggregatet är påslagen.
- Kontrollera att Z-axelns optiska bana är korrekt justerad.
- Kontrollera fokuseringslinsens yta för betydande skador (t.ex. förekomst av många fläckar).
- Se till att Z-axeln är placerad vertikalt. - Kontrollera om de två kopparspeglarna som sitter nära Y-axeln är rena. Något av ovanstående problem kan orsaka att Z-axeln och dess hölje värms upp; var uppmärksam under efterföljande operationer.
- Efter att gasblandningen har bytts ut, se till att gasblandningsventilen är åtdragen och stäng sedan försiktigt locket.
• Följ alltid korrekta driftsprocedurer. Var noga med att följa programdisplayen när du kör kommandot "TILLBAKA" följt av "CYCLE START" eller kommandot "STÄLL IN PÅ SKÄRNING" följt av "CYCLE START". Initiera aldrig snabba rörelser medan skärhuvudet sänks (det medför hög risk för kollision).
• Följande tillstånd kan leda till frekventa "piercingutblåsningar" (vilket kan skada linserna):
- Instabila laserpulser, potentiellt orsakade av fluktuerande driftsspänning eller andra faktorer.
- Feljustering av den optiska vägen.
- Felaktiga inställningar för håltagningsparametrar.
• Rengör regelbundet insidan av Z-axelns enhet med en bomullspinne eller absorberande bomull fuktad med en liten mängd aceton.
CNC Laser Dagligt underhåll
För att säkerställa att en CNC-lasermaskin uppnår och bibehåller optimal prestanda måste den förses med en lämplig driftsmiljö – närmare bestämt en som uppfyller alla krav gällande vatten-, gas- och elförsörjning.
Kylvattnets primära funktion är att avleda värme som genereras under maskinens drift, vilket förhindrar att den körs vid alltför höga temperaturer. En kylare cirkulerar kylvatten för att avlägsna värme från elskåpet och resonanskaviteten, vilket säkerställer att utrustningen fungerar korrekt. Kylvattnets temperatur bör hållas vid 20 °C. Eftersom kylvattnet flödar genom kylarens rörledningar och kopparplattorna i resonanskaviteten finns det strikta krav på vattnets pH-nivå och elektriska ledningsförmåga. Om vattenkvaliteten är undermålig kan långvarig användning skada lasern. För att förhindra sådana problem måste korrosionsskyddsmedel tillsättas vattnet, och den elektriska ledningsförmågan bör övervakas regelbundet för att säkerställa att den håller sig inom de erforderliga specifikationerna. Radiofrekvensgeneratorn (RF) kyls med avjoniserat vatten, vilket också kräver tillsats av specifika medel för att säkerställa att dess elektriska ledningsförmåga uppfyller de föreskrivna standarderna.
Driftsgaser delas in i två kategorier: en gasblandning som fungerar som medium för resonanskaviteten och högrent kväve. Det högrenta kvävet måste ha en renhetsnivå på minst 99.99 %, annars kan det förorena och skada linserna i den interna optiska vägen. Det är avgörande att prioritera gaskvaliteten, eftersom underlåtenhet att göra det lätt kan leda till skador på lasern.
Underhåll av luftkompressorer
• Kontrollera oljenivån dagligen före start (den ska vara vid 3/4-markeringen) och töm ut eventuellt ansamlat vatten efter avstängning.
• Rengör kylgallren på båda sidor (med en luftpistol) och luftfiltret varje vecka.
• Var 1 000:e driftstimme, rengör olje- och luftkylarna och kontrollera och justera remspänningen.
• Byt luftfilter, oljefilter och kompressorolja var 4 000:e driftstimme.
• Driftstemperaturen får inte överstiga 110 °C (under normala driftsförhållanden bör den ligga mellan 80 °C och 90°C).
• Elmotorn får inte startas mer än 20 gånger i timmen.
• Använd inte nödstoppsknappen förutom i en verklig nödsituation.
• Fläktbladen ska rotera moturs; detta indikerar att kabeldragningen är korrekt (dvs. inte omvänd).
Säkerhet och trygghet
Brandskydd
Syre behövs för driften av CNC-lasermaskinen, så rökning bör förbjudas i området runt maskinen, särskilt nära syrgascylindern, för att förhindra dolda faror och onödiga skador. (Om förhållandena tillåter, bör brandsläckare finnas bredvid utrustningen)
Laserskydd
När man slår mitten måste man vara uppmärksam på att se till att personens hand är borta först, stäng av h8-kontrollen (stänger av CLC) och tänd sedan. Vid justering av den externa ljusvägen måste man se till att ingen står i ljusvägsområdet. Operatören bör också vara uppmärksam på att ljuset inte träffar människor före tändning. Ljuseffekten och tiden bör styras till ett rimligt område (centraleffekten är i allmänhet 200 mellan 0.01 och 0.02S. Vid justering av den externa optiska vägen styrs ljusutgångseffekten vanligtvis till ca. 300W, och ljusutgångstiden styrs mellan 0.2 och 0.5S). Efter att den externa optiska banan har justerats måste alla skyddskåpor installeras innan skärning. Vid luftbyte, ta först bort högspänningen och stäng luckan omedelbart efter luftbyte. Öppna inte dörren till elskåpet slentrianmässigt, och rör inte kretsarna och de elektroniska komponenterna inuti.
Trender
Underrättelsetidens era kommer i alla avseenden. Oavsett om det är Tysklands industri 4.0 eller Kinas smarta tillverkning, kommer den fjärde industriella revolutionen på industriområdet tyst. Som en CNC-lasermaskin med hög precision är laser-CNC-skärmaskinen eller laser-CNC-graveringsmaskinen skyldig att hålla jämna steg med tiden och flyga med tekniken. Utvecklingen av laser-CNC-automation har avsevärt förbättrat verkstadens produktionskapacitet och automationsnivå.
I framtiden, på grundval av detta, växer en era av laser-CNC-graverings- och skärmaskiner i kombination med intelligent tillverkning på djupet inom områdena nätverksteknik, kommunikationsteknik och mjukvaruteknik. Som en intelligent tillverkning pilot demonstrationsenhet, STYLECNC förlitar sig på sin egen systemteknikintegreringsförmåga, fokuserar på den framtida utvecklingsriktningen och tekniska befälshöjder, och går med strategiska partners för att bygga en fullt intelligent laser-CNC-bearbetningsfabrik och skapa en ny situation för intelligent laser-CNC-gravör och laser-CNC-skärare.
Börja med processen, inte maskinen
Den här sidan samlar 5 olika jobb under ett ord. Skärning separerar delar från plåt, gravyr tar bort material för djup och textur, märkning förändrar ytan utan att ta bort mycket, svetsning sammanfogar metall, och rengöring tar bort rost och beläggningar. Att namnge processen först minskar valmöjligheterna enormt, eftersom en maskin byggd för en sällan gör en annan bra. Verkstäder som utgår från en budget istället för en process slutar oftast med en maskin som gör det mesta av vad de ville ha och inget av det utmärkt. Skriv ner jobbet, sedan materialet, sedan volymen, och kategorin väljer sig själv.
Våglängden avgör materialet, inte effekten
Den enskilt mest användbara regeln på den här sidan finns begravd i dess specifikationstabell: 3 våglängder listas, och var och en passar olika material. En lång CO2 våglängden absorberas av trä, akryl, läder och glas, vilket är anledningen till laserskärare för dessa material är CO2Den kortare fibervåglängden absorberas av metall, och ultraviolett ljus absorberas av plast och glas så försiktigt att ingenting brinner. Att lägga till effekt förändrar aldrig detta: en mycket stark CO2 Laser skär fortfarande inte tjockt stål, och en fiberkälla skär fortfarande inte klar akryl. Matcha våglängden med materialet först, välj sedan effekt för tjocklek och hastighet.
Ett par skyddsglasögon räcker inte
Här är en punkt som slår ut butiker som använder mer än en laser. Skyddsglasögon är klassade för specifika våglängder, så glasögon som blockerar fiberstrålen gör ingenting mot en CO2 eller ultraviolett. En verkstad med en fibermarkör bredvid en CO2 Gravören behöver två olika par, tydligt märkta och förvarade tillsammans med sina maskiner istället för att delas runt. Alla inom räckhåll för en eventuell reflektion behöver dem, inte bara operatören, och strålarna från märkningsmaskiner är osynliga, vilket är just det som gör vardagsvanor farliga.
Matcha jobbet med lasern:
| Vad du behöver | Behandla | Vanlig källa |
|---|---|---|
| Delar från plåt | Skärande | Fiber för metall, CO2 för ekologiska produkter |
| Text- och seriekoder | Märkning | Fiber, CO2 eller UV efter material |
| Djup och textur | Gravyr | CO2 för trä, fiber för metall |
| Sammanfogning av metall | Svetsning | Fiber, handhållen eller automatisk |
| Borttagning av rost och beläggning | Rengöring | Pulserad eller kontinuerlig fiber |
Checklista för köp av laser:
✅ Namnge processen innan du jämför maskiner.
✅ Anpassa våglängd till material, inte effekt till budget.
✅ Köp glasögon som är klassade för varje våglängd du äger.
✅ Planera extraktion och kylning för varje laser.
✅ Testa ditt eget material innan du binder dig.
Saker att tänka på
Detta är bara en liten repa att veta om automatisk CNC-laserbearbetning. Men genom att ha en grundläggande förståelse för dessa användbara koncept, kommer du snabbt att kunna bygga vidare på dem och utöka din kunskap om val av CNC-lasermaskiner.
Vanliga frågor om partihandel med mat och dryck
Kan en maskin skära, märka, svetsa och rengöra?
Handhållna 3-i-1-enheter svetsar, rengör och skär tunn metall från en enda källa, vilket passar perfekt för reparationsarbete. Varje funktion är lättare än en dedikerad maskin, så produktionsvolymen i en enskild process motiverar fortfarande köp för just den processen.
Behöver alla lasrar en vattenkylare?
Nej. Fibermarkörer med låg effekt är vanligtvis luftkylda och behöver inget mer än rent luftflöde, medan CO2 Rör, UV-källor och högeffektsskärare är alla beroende av rent, temperaturkontrollerat vatten. Kontrollera innan du planerar installationen.
Vilka lasrar behöver rökutsugning?
Alla, men av olika anledningar. Organiska ämnen producerar rök, metaller producerar fina partiklar och beläggningar producerar det beläggningen är gjord av. Extraktion skyddar lungorna och håller rester borta från optiken, så behandla det som en del av maskinen.
Hur länge håller en laserkälla?
Det beror på typen. Fiberkällor är klassade för cirka hundratusen timmar och ersätts som moduler, medan de är förseglade. CO2 Glasrör håller i tusentals timmar och bleknar gradvis. Budgetera utbyte av rör som en driftskostnad, inte en reparation.
Kan jag lägga till mer kraft senare?
Sällan på ett användbart sätt. Ramen, kylningen och reglagen är anpassade till källan, så en betydande effektökning innebär vanligtvis en ny maskin. Köp den för det arbete du förväntar dig inom några år istället för att planera att uppgradera.
Vad är en sensibel första laser?
För hantverk, presenter och skyltar, en mellanstor CO2 maskinen täcker det bredaste utbudet av material billigt, och en lasergravör för ingång lär ut grunderna. För metallbearbetning, börja med fiber, eftersom ingen CO2 Maskinen kommer att följa dig dit.
Vad säger våra kunder?
Ta inte våra ord som allt. Ta reda på vad kunder säger om våra CNC-lasermaskiner som de har ägt eller upplevt. Varför är det STYLECNC anses vara ett trovärdigt varumärke och tillverkare för att köpa en ny CNC-lasermaskin? Vi kan prata hela dagen om våra kvalitetsprodukter, 24/7 utmärkt kundservice och support, samt vår 30-dagars retur- och återbetalningspolicy. Men skulle det inte vara mer användbart och relevant för både nybörjare och proffs att höra verkliga kunder uppleva hur det är att köpa och använda en automatisk datorstyrd verktygsmaskin från oss? Det tycker vi också, vilket är anledningen till att vi har samlat in massor av äkta feedback för att bidra till att fördjupa vår unika köpprocess. STYLECNC garanterar att alla kundrecensioner är riktiga utvärderingar från de som har köpt och använt våra produkter eller tjänster.