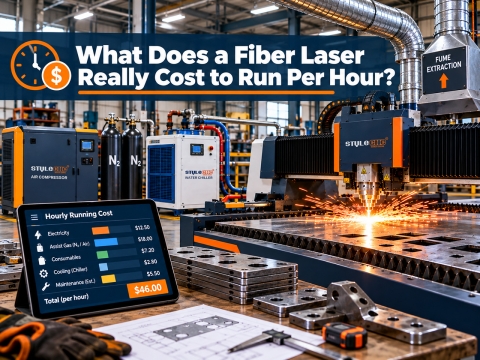
Assistansgas är en av de största posterna vid drift av en fiberlaser, och för många verkstäder förbrukar den i tysthet mer energi än den elektricitet som driver strålen. Det är därför frågan har flyttats från huruvida luftskärning fungerar till hur man ställer in den korrekt. Den här guiden fokuserar på luftsidan av beslutet: hur luftassistans beter sig i skärsnittet, hur man dimensionerar och behandlar tryckluften, vad den gör för eggkvaliteten och vad den verkligen kostar per timme.

Hur Air Assist fungerar i snittet
Varje fiberlaserskärning behöver en gasstråle. Strålen smälter en smal kanal genom plåten, och den koaxiella gasströmmen som lämnar munstycket blåser ut den smälta metallen från botten av skäret innan den kan stelna igen. Utan den strålen fylls snittet in bakom strålen.
Luft består av ungefär 78 procent kväve och 21 procent syre, så den beter sig som en blandning av de två klassiska gaserna. Kvävefraktionen gör det mesta av det mekaniska utstötningsarbetet, medan den lilla syreandelen tillför lite exoterm energi och lämnar ett tunt oxidlager på den skurna ytan. På kolstål och galvaniserad plåt är den oxiden vanligtvis kosmetisk och målningsklar; på rostfritt stål syns den som en svag nyans.
Två saker gjorde luft praktiskt i produktionsskala. Högre effektkällor trycker in tillräckligt med energi i skäret för att skära snabbt med en mindre reaktiv gas, och verkstäder upptäckte att kompressorn de installerar är ett engångsköp snarare än en månadsfaktura. Tillverkare som bytte till högpresterande fiberlaserskärmaskiner för metall rapporterar ofta de mest dramatiska gasbesparingarna, eftersom högre effekt innebär snabbare kapning och mindre gas per meter.
Vilka material skär bra med luft
⦿ Stål, ungefär 1 till 6 mm: ett vanligt luftfönster, vanligtvis börjar runt 8 till 12 bar och inställt på det lägsta trycket som håller eggen.
⦿ Galvaniserad plåt: skär rent med luft och är ett av de starkaste användningsområdena för VVS och kapslingsarbeten.
⦿ Tunn aluminium: luft presterar ofta lika bra som kväve, och flera verkstäder rapporterar renare aluminiumkanter efter byte.
⦿ Rostfritt stål: skär snabbt med luft, men förvänta dig en oxidfärgad nyans; acceptabelt för dolda eller målade delar, inte för synliga borstade ytor.
Operatörer brukar fråga det rakt ut: kommer mina 3 mm galvaniserade paneler att bli lika rena med luft som med kväve? För de flesta delar av kapslingen och kanalsystemet är svaret ja. De delar som motiverar att fortsätta med kväve är de som en kund kommer att se, svetsa utan förberedelse eller inspektera i starkt ljus. De typiska tjockleks- och hastighetsgränserna per effektkälla kartläggs i Guide för fiberlaserskärning av metalltjocklek, hastighet och effekt, vilket hjälper till att sätta realistiska förväntningar innan luftparametrar justeras.
Kompressordimensionering: Tryck, flöde och torkning
Kompressorpaketet avgör om luftskärning lyckas. En vanlig verkstadskompressor som körs på 7 till 8 bar är byggd för verktyg, inte för ett skärmunstycke, och ett underdimensionerat system syns som slagg och ojämna kanter långt innan någon misstänker lufttillförseln.
| Krav | Typiskt mål | Varför det gäller | Mätning |
|---|---|---|---|
| Leveranstryck | Upp till 16 bars klass vid maskinen, 8 till 12 bar vanligt vid munstycket för tunt kolstål | Trycket avlägsnar smält metall från skärsnittet; droppar orsakar slagg | Mättryck vid skärhuvudet under full munstycksblåsning |
| Gratis flygleverans | Anpassad till munstycke och effekt; förbrukning cirka 0.5 m³/min vid arbete med medelhög effekt | För litet flöde gör att långa skärningar och stora munstycken inte längre fungerar | Uppmätt förbrukning mot nominell leverans vid arbetstryck |
| Torrhet | Tryckdaggpunkt på minus 40 till minus 60 °C | Fukt immar och spricker skyddslinsen | Daggpunktsavläsning nedströms torken |
| Olja och partiklar | Oljefri eller olja avlägsnad genom koalescerande och kolfiltrering | Oljeånga bränner fast på optiken och förorenar kanterna | Filterdifferentialtryck och linsinspektionsintervall |
| Buffertlagring | Mottagartank dimensionerad för att absorbera efterfrågetoppar | Laserstyrenheter ogillar tryckfluktuationer | Trycksvängningar vid håltagning och snabba konturförändringar |
Tryck och flöde
Ange kompressorn vid det tryck som munstycket behöver plus förlusterna genom torkar, filter och rörledningar. Flödet kommer från munstyckets diameter och hur många minuter per timme strålen är på. Som referenspunkt kombinerar en publicerad uppställning en 16 bars kompressor som levererar cirka 1.27 m³/min från 13.4 kW ingångseffekt med en faktisk skärförbrukning på nära 0.5 m³/min, vilket lämnar utrymme för håltagning och större munstycken.
Torkning och filtrering
Detta är steget som verkstäder hoppar över och senare ångrar. Tryckluft bär fukt och oljeånga, och båda hamnar på skyddslinsen i skärhuvudet. En immig eller förorenad lins sprider strålen, försvagar skärningen och kan spricka vid värme. Leverantörer av luftbehandlingsprodukter specificerar vanligtvis en tryckdaggpunkt mellan minus 40 och minus 60 °C, vilket innebär ett torkmedel eller en högpresterande tork efter kompressorn, följt av koalescerande filter och aktivt kolfilter. Att förstå var skyddslinsen sitter i huvudet, beskrivs i guiden till fiberlaserskärmaskinens huvuddelar, gör det uppenbart varför luftkvaliteten skyddar den dyraste förbrukningsvaran i systemet.
Rörledningar, placering och underhåll
Placera kompressorn nära lasern så att högtrycksrörelsen blir kort och använd rörledningar som är klassade för fullt arbetstryck snarare än vanliga verkstadsledningar. Varje krök, snabbkoppling och lång slang sträckning kostar tryck vid munstycket, vilket är anledningen till att många installationer har en separat högtrycksledning till skärhuvudet medan en regulator matar lågtrycksluft till resten av verkstaden.
Behandla luftpaketet som en del av lasern, inte som en byggnadstjänst. Töm behållaren och kontrollera de automatiska dräneringarna dagligen, logga daggpunkten varje vecka och byt filterelement baserat på differenstryck snarare än på gissningar. En enda våt morgon efter en missad dränering kan kosta mer i skyddslinser än ett år med filterelement.
Avvägningar för kantkvalitet
Luftskärning är inte ett gratis byte; det är en avsiktlig kompromiss mellan bensinkostnad och eggens utseende. Branschrapporter visar att luftskärningseggkvaliteten ligger nära syre eller kväve på många delar, men skillnaden som kvarstår är förutsägbar:
⦿ Mjukt stål: lätt oxid på snittytan, vanligtvis fint för målning och pulverlackering efter normal förbehandling.
⦿ Rostfritt: svagt gul till grå nyans och en mindre blank yta än kväve; kan behöva rengöring före svetsning eller polering.
⦿ Aluminium: ofta lika med eller bättre än kväve på tunn plåt, med låg slagg när trycket är justerat.
⦿ Tjockare sektioner: risken för slagg ökar när tjockleken ökar, vilket är där kväve eller syre vanligtvis återvänder till programmet.
Håltagning förtjänar ett eget märke. Många luftsystem håltagning vid lägre tryck och ökar sedan trycket för skärningen, eftersom en fulltrycksblåsning under håltagning kan stänka smält metall tillbaka mot munstycket. Låt styrenheten hantera den tryckbrytaren istället för att köra ett fast värde genom hela konturen.
Den praktiska regeln är att sortera orderboken efter vad kunden ser. Dolda fästen, målade paneler och delar till ståltillverkning avsedda för beläggning är idealiska luftkandidater. Arkitektoniska rostfria och livsmedelsklassade delar förblir vanligtvis på kväve, och båda gaserna leds till laserskärmaskin låter skärprogrammet välja per jobb.
Att byta innebär vanligtvis att justera, inte bara att byta gasledning. Räkna med att justera munstycksstorlek, fokusposition och tryck för varje material och tjocklek, och sedan spara luftparametrarna som sitt eget skärbibliotek. De flesta verkstäder kör testkuponger i en vecka på skrot innan de flyttar livejobb, och den veckan tenderar att besvara frågan om eggkvalitet bättre än något specifikationsblad.
Kostnad per timme jämfört med kväve
Bensinkostnaden varierar med strålens tändningstid, munstycksstorlek och tryck, och kvävekostnaden stiger kraftigt med varje extra bar. Luft förändrar räkningsstrukturen: istället för att betala per levererad kubikmeter betalar verkstaden en gång för kompressorn och sedan huvudsakligen för elen för att driva den. Vid tvåskiftsdrift ökar den skillnaden snabbt.
| Faktor | Komprimerad luft | kväve | Mätning |
|---|---|---|---|
| Gaskostnad per skärminut | Cirka 0.01 till 0.03 dollar, mestadels el | Cirka 0.20 till 0.40 dollar, högre vid högt tryck | Gasförbrukning dividerad med minuter med strålpåslag |
| Kostnad per kubikmeter | Baslinje | Minst 3 gånger luft, över tio gånger i vissa regioner | Leveranspris per m³ inklusive hyra och leverans |
| Leveranslogistik | Genereras på plats, på begäran | Flaskor, dewar-kärl eller bulktankar med kokförluster | Stilleståndstid i timmar i väntan på gasleverans |
| Förskottsinvestering | Högtryckskompressor, tork, filter, behållare | Tankhyra eller generator, plus löpande gas | Återbetalningsmånader på flygpaketet |
| Kantresultat på rostfritt stål | Svag oxidfärg i kanten | Blank, oxidfri kant | Om delen behöver rengöring efter skärning |
Fallstudierna konkretiserar siffrorna:
⦿ En australisk tillverkare spenderade över $9000 i månaden på flaskkväve installerade ett kompressorpaket på 22 kW och 16 bar och rapporterade cirka $96 000 i årliga besparingar, även efter drifts- och servicekostnader.
⦿ En bricktillverkare rapporterade ungefär $42 000 per år i besparingar, där tryckluftssystemet betalar sig självt inom ett år.
⦿ En amerikansk kontraktstillverkare sänkte driftskostnaden för fiberlasern $4 per timme, cirka 90 procent billigare än dess kvävebaslinje, samtidigt som det minskar det mesta av sitt rostfria arbete med verkstadsluft.
Din egen återbetalningsberäkning behöver tre siffror: nuvarande månatliga kväveförbrukning, strålens drifttimmar per månad och det installerade priset för en korrekt dimensionerad kompressor och behandlingspaket. Subtrahera kompressorns el- och servicekostnad från kväveräkningen, och den återstående siffran visar hur många månader det tar för paketet att betala av sig självt. Verkstäder som skär mestadels belagd stålplåt och aluminiumdelar tenderar att se de snabbaste avkastningarna, eftersom oxidavvägningen inte kostar dem något.

Checklista före byte
✔ Hämta tolv månaders kvävefakturor, inklusive tankhyra och leveranskostnader.
✔ Sortera delblandningen i synligt rostfritt stål, belagt stål, galvaniserat stål och aluminium, och uppskatta hur mycket luften kan ta.
✔ Ange kompressorn för munstyckestryck plus ledningsförluster, med flödet anpassat till ditt största munstycke.
✔ Budgetera torken, koalescens- och kolfiltren samt receivertanken som en del av paketet, inte som extrafunktioner.
✔ Se till att kvävgas finns tillgängligt för synligt rostfritt stål och tjocka profiler, och låt skärprogrammet välja gas per jobb.
Konfigurera din fiberlaser för luftskärning
Jämför effektnivåer och sängstorlekar över hela sortimentet av fiberlaserskärmaskineroch begär en gratis offert som inkluderar en matchande högtryckskompressor och luftbehandlingspaket för dina material.