Tumblerämnen finns i fler yttyper än nästan alla andra ämnen på marknaden, och varje ämne kräver olika nummer. Den här guiden sorterar inställningarna efter beläggning och maskin, och guidar sedan den roterande inställningen från skjutmått till slutlig avtorkning.
Vad som faktiskt händer med beläggningen
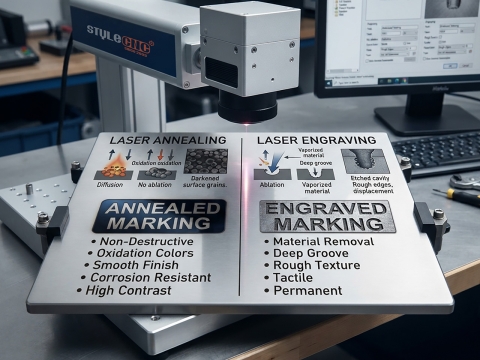
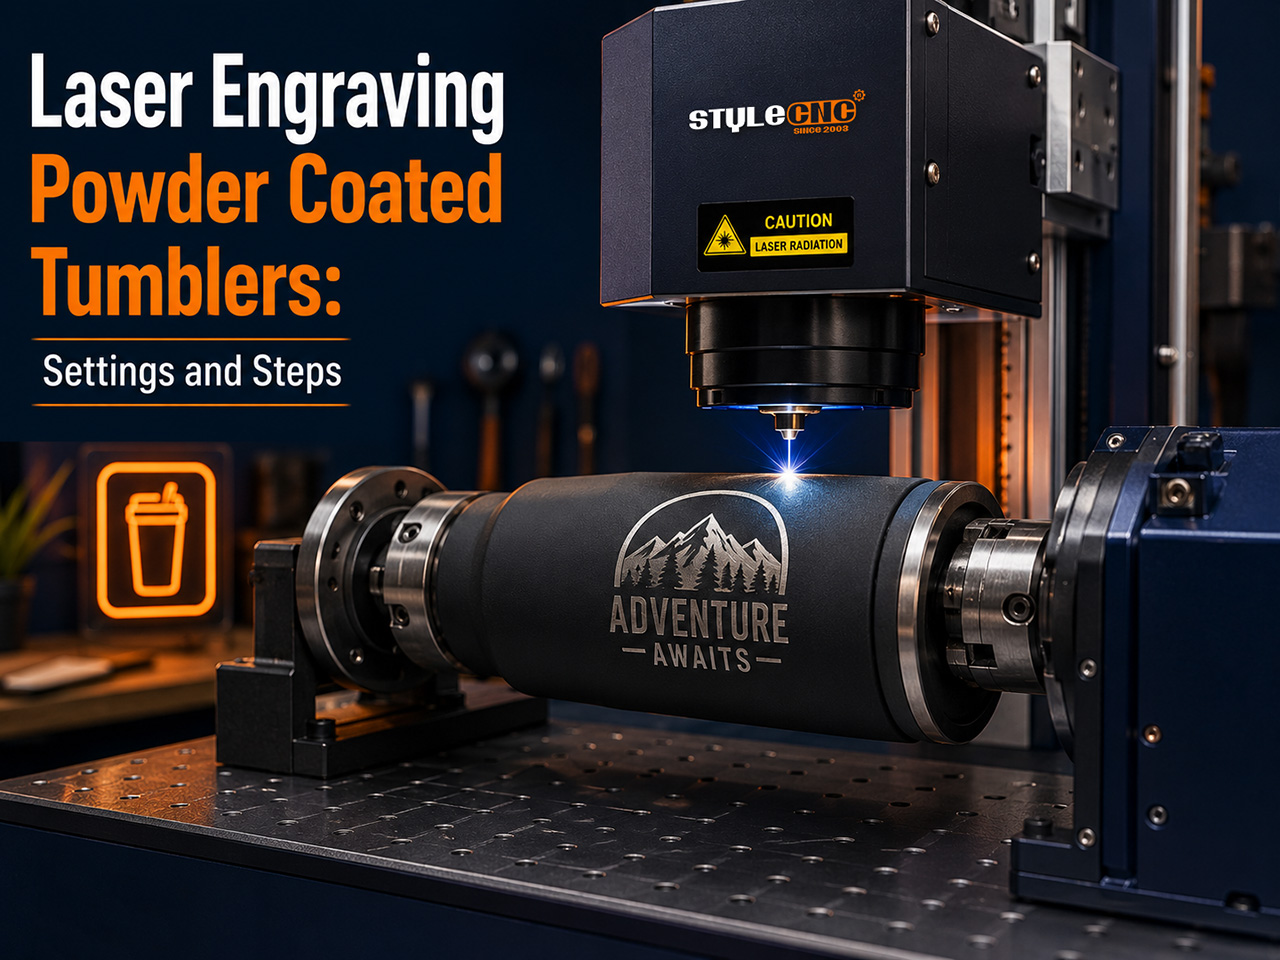
Strålen förångar ett beläggningsskikt på ungefär 60 till 120 mikron och exponerar det blanka rostfria underlaget, så att kontrasten blir fri: beläggningsfärg ovanpå, silver nedanför. Ingenting tillsätts, vilket är anledningen till att dessa märken aldrig lossnar.
Märkning av bart stål är en annan fysik. Där oxiderar lasern ytan till en mörk eller färgad film istället för att ta bort något, och inställningarna ändras därefter.
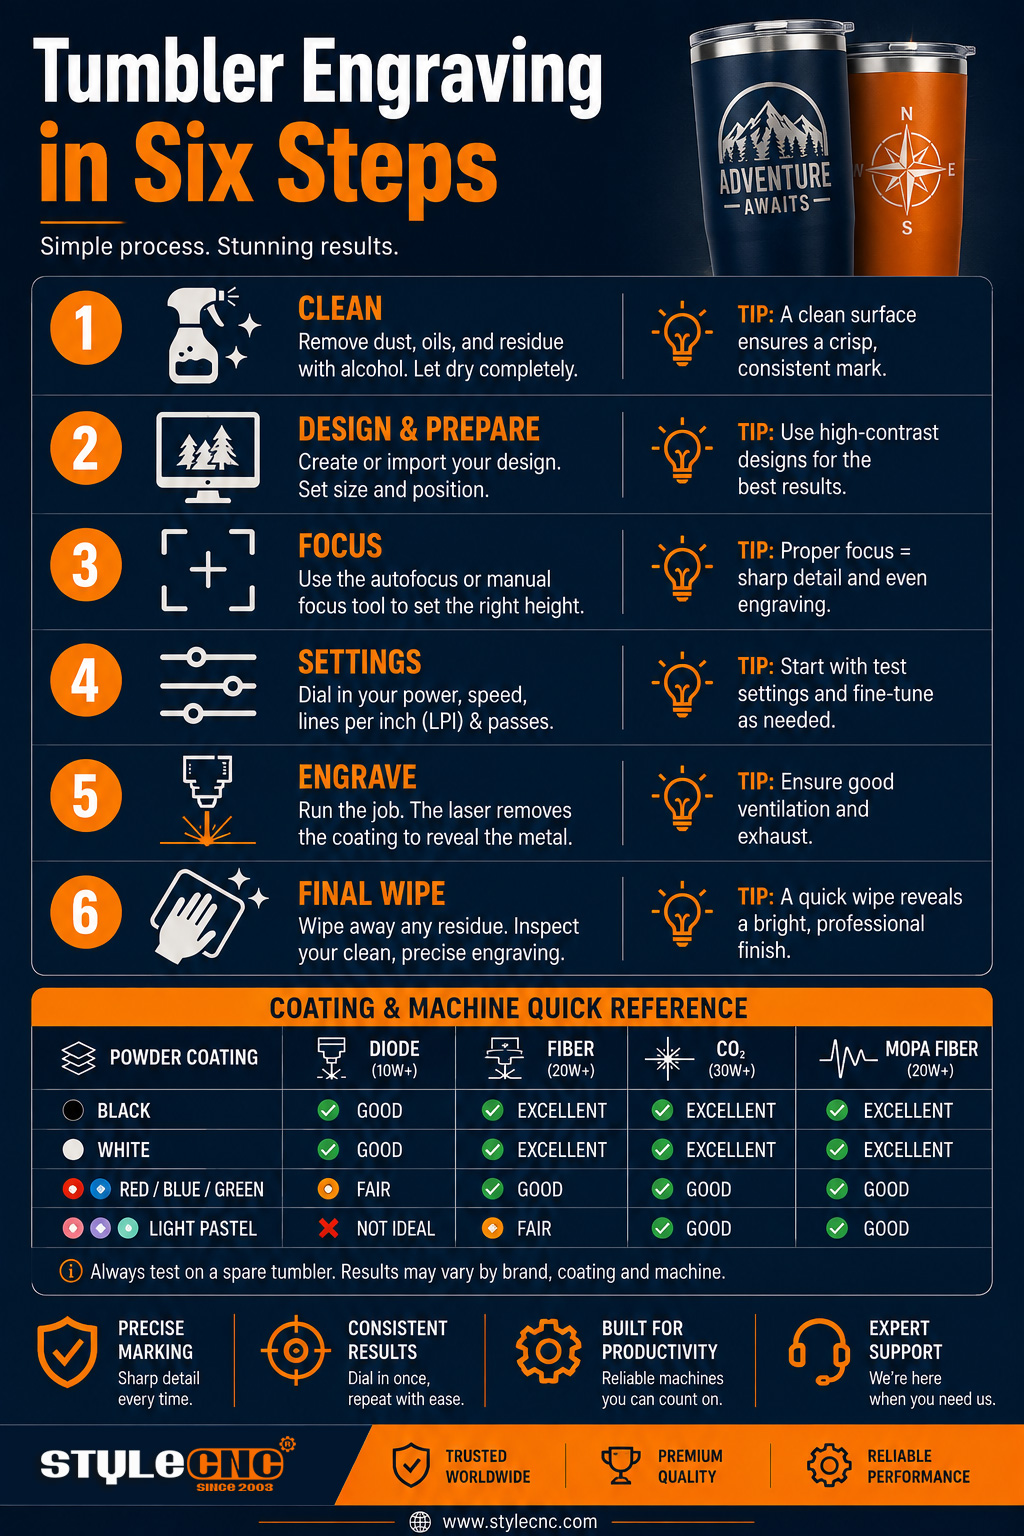
Båda jobben körs dagligen på installationen bakom STYLECNC's graverad Yeti-, Rambler- och tumblerlösning, och diagrammet nedan håller de två familjerna isär.
Välj maskinen för ytan
En fiberkälla är allround-produkten. Den avlägsnar beläggningar snabbt, märker bart rostfritt stål utan sprayning och passar naturligt ihop med en roterande chuck, vilket är anledningen till... fiberlasermarkeringsmaskiner förankra de flesta dedikerade tumbler-uppsättningar.
CO2 hanterar belagda koppar bra och delar belastningen med trä och akryl, även om bar metall först behöver en märkmassa. Bläddra bland de mer omfattande lasergraveringsmaskinernas sortiment när tumlararbete delar verkstad med plana jobb.
Diodmaskiner kan hantera belagda ämnen i hobbytakt med begränsad budget. För fullfärg på bart stål krävs endast en MOPA-färgkälla gör att oxidfärgerna växer; vanliga fasta pulser kan inte det.
Inställningstabell efter yta och maskin
Fönstren nedan förutsätter en monterad roterande stycke, fokus på kurvans spets och fabriksbeläggningar. Justera uppåt endast efter ett rent test på basen av ämnet.
| Yttyp | Fiberlaser 30W | CO2 Laser 60W | Diodelaser 10W |
| Mätning | Hastighet mm/s, effekt %, frekvens kHz | Hastighet mm/s, effekt % | Hastighet mm/min, effekt % |
| Borttagning av pulverlack | 600-900 vid 50-70%, 30–60 kHz, 1–2 pass | 300-400 vid 20-35%, 1-2 omgångar | 3000-4500 kl. 60-80%, 1–2 pass |
| Epoxi- eller glitterbeläggning | 400-600 kl. 60-80%, 20–40 kHz, 2–4 pass | 250-350 vid 30-45%, 2-3 omgångar | 2500-3500 vid 70-90%, 2–4 pass |
| Mörkt märke av bart rostfritt stål | 300-500 vid 40-60%, 40–60 kHz, enkelpassage | Märkningsmassa krävs | Märkningspasta krävs |
| Fullfärg på bart stål | MOPA-källa krävs, låghastighetsnät | Inte lämplig | Inte lämplig |
| Sublimeringspolymerbeläggning | Rekommenderas inte, beläggningen smälter | Rekommenderas inte, beläggningen smälter | Rekommenderas inte, beläggningen smälter |
Viktiga siffror värda att komma ihåg
• Vanliga 20 oz-ämnen mäter ungefär 74 till 78 mm i diameter, och ett fel på 1 mm i diameter gör att den radbrutna texten synbart snedvrids.
• Pulverlacker är cirka 60 till 120 mikron tjocka; Powder Coating Institute dokumenterar kemin bakom de vanliga ytbehandlingarna.
• Glitter- och epoxilager sitter flera gånger tjockare än vanligt puder och behöver alltid extra strykningar.
• På galvosystem håller segment med 8 till 10 mm båge hela märket innanför fokusfönstret.
• 2 snabba övergångar med högre hastighet ger en ljusare reflektion än ett långsamt, varmt övergångspass.
Steg för steg: Från tom till färdig tumbler
• Torka av ämnet med isopropylalkohol och hantera det endast i kanten och basen efteråt; hudoljor tränger in i öppningen.
• Mät diametern med skjutmått vid den exakta graveringszonen och ange den i rotationsinställningarna; lita aldrig på den angivna storleken.
• Montera koppen i chucken eller på grepptejpade rullar och jämna ut axeln; genomgång av roterande tillbehör visar chuckversionen ända till ände.
• Fokusera på kurvans topplinje direkt under strålen, inte på bordet.
• Rama in jobbet, kontrollera att svetsfogen sitter fritt från konstverket och gör ett ljustest på basen eller ett offerämne.
• Gravera med extraktion som löper genom en ångutsug för lasermaskineroch torka sedan bort rester med en färsk alkoholpenna.
Böjt polerat stål kastar den osynliga fiberns våglängd i oförutsägbara riktningar, så glasögon klassade för 1064 nm som uppfyller Laser Institute of Americas riktlinjer sitter kvar under hela arbetet, och NIOSH-exponeringsanteckningar är värda att läsa innan volymerna ökar.
Frågor som operatörer faktiskt ställer
Vilken maskin ska jag köpa om tumblers är huvudprodukten?
En fiberkälla med roterande chuck täcker borttagning av beläggning, märken på bart stål och produktionshastighet i ett paket. CO2 endast när belagda koppar delar maskin med trä- och akrylarbeten.
Hur lång tid tar en tumbler egentligen?
En fiberlogotyp körs i 30 till 90 sekunder efter montering. En fullständig CO2 Fotofoliering kan hålla maskinen i 10 till 20 minuter, så offerter för foliering och logotyper varierar mycket.
Var sätter jag fokus på en böjd yta?
På apexlinjen direkt under balken, aldrig på bordet. Rotationsmekanismen bringar varje segment till samma höjd, så en noggrann fokusering tjänar hela omslaget.
Vanliga misstag som förstör tomma rutor
• Gravera ett brett omslag i ett svep istället för att dela upp det i bågsegment.
• Gissa diametern istället för att mäta med skjutmått.
• Att hoppa över alkoholservetten och låta hudoljor läcka in i ögat.
• Kör epoxiglitterskikt med standardpulverlackeringsinställningar.
• Att låta koppen snurra på bara rullar utan grepptejp eller stopp.
• Korsning av svetsfogen med fin text.
• Använda fattningar i bar metall på belagda koppar och brännande ljus.
• Ablatera beläggning inomhus utan att utsug körs.
Checklista för förgravering av tumbler
✓ Torka av ämnet med isopropylalkohol och torka det helt.
✓ Mät diametern med skjutmått och ange den i rotationsinställningarna.
✓ Montera, jämna ut och provsnurra glaset innan du ramar in det.
✓ Fokusera på kurvans spets, inte bordet.
✓ Rama in jobbet och kontrollera att skarven sitter utanför mönstret.
✓ Kör ett lätt test på basen eller ett offerblankprov.
✓ Behåll utsug och godkänt ögonskydd under hela arbetet.
Vanliga frågor om partihandel med mat och dryck
Frågorna nedan återkommer i olika tillverkar- och märkningsgrupper; svaren är koncentrerade för snabb referens.
Varför är mitten skarp men sidorna suddiga?
På en galvomaskin håller strålen bara fokus över en smal remsa av kurvan. Dela upp konstverket i segment med 8 till 10 mm båge och låt rotationsverktyget gå mellan dem, så landar varje zon innanför fokusfönstret.
Rullrotation eller chuckrotation för tumlare?
Chuckar greppar kanten och roterar utan glidning, vilket passar handtag, koniska och hela lindningar. Rullar är billigare och snabbare att ladda men låter lätta koppar driva fram. Om tumlare är din huvudprodukt betalar chucken sig själv inom några få förstörda ämnen.
Hur kalibrerar jag rotationen för en ny kupstorlek?
Gravera en rektangel med känd h8 runt kurvan och mät den sedan med ett flexibelt tejp. Om den blir lång är den angivna diametern eller stegen hög; skala den med felkvoten och kör om. 2 testcykler hamnar vanligtvis inom en bråkdel av en millimeter.
Varför blev beläggningen brun istället för att gå ren?
Bruna halos betyder att strålen har tillagat beläggningen snarare än att den förångats. Öka hastigheten eller minska effekten, lägg sedan till ett andra ljuspass för att lyfta det som är kvar. Sval, snabb pass lämnar klart silver; långsamma, heta bakar färg i kanterna.
Kan jag gravera tvärs över svetssömmen?
Bättre att inte göra det. Sömmen sitter en hårstrå högt över ytan, så fin text som korsar den visar ett synligt brott. Rotera ämnet så att sömmen landar mittemot konstverket, eller dölj det under en avsiktlig kantlinje. De flesta butiker tejpar fast sömmen innan de monteras.
Behöver jag försegla det exponerade stålet efteråt?
Nej. Innerbeklädnaden är i rostfritt stål, vilket skyddar sig självt, och den omgivande beläggningen är orörd. Torka bort rester med alkohol så är glaset klart för daglig användning. En klarlack håller bara för utomhusbruk som utsätts för salt eller ständig hantering.
Varför blir raka linjer vågiga?
Koppen glider eller vinglar. Sätt grepptejp på rullarna, dra åt chucken, kontrollera att axeln är jämn och sakta ner rotationen mellan segmenten. En dubbdocka eller skumstöd under långa muttrar hindrar den fria änden från att studsa mitt i arbetet.
Hur hanterar jag koniska tumblers?
Luta eller justera rotationsverktyget så att gravyrzonen sitter parallellt med strålgången, vilket håller fokus konstant längs designen. Chuck-rotorer med justerbar vinkel gör detta till ett jobb med en enda knopp. Ange diametern i mitten av konstverket, inte vid kanten.
Är ångorna från bränd beläggning farliga?
Behandla dem som om de vore det. Ablaterade beläggningar släpper ut fina partiklar och föreningar som du inte vill ha inomhus, så kör en rökgasutsug eller ventil utomhus och håll höljet stängt. Myndigheter som NIOSH publicerar exponeringsriktlinjer som är värda att läsa före produktion.