Vad är Billet Aluminium?
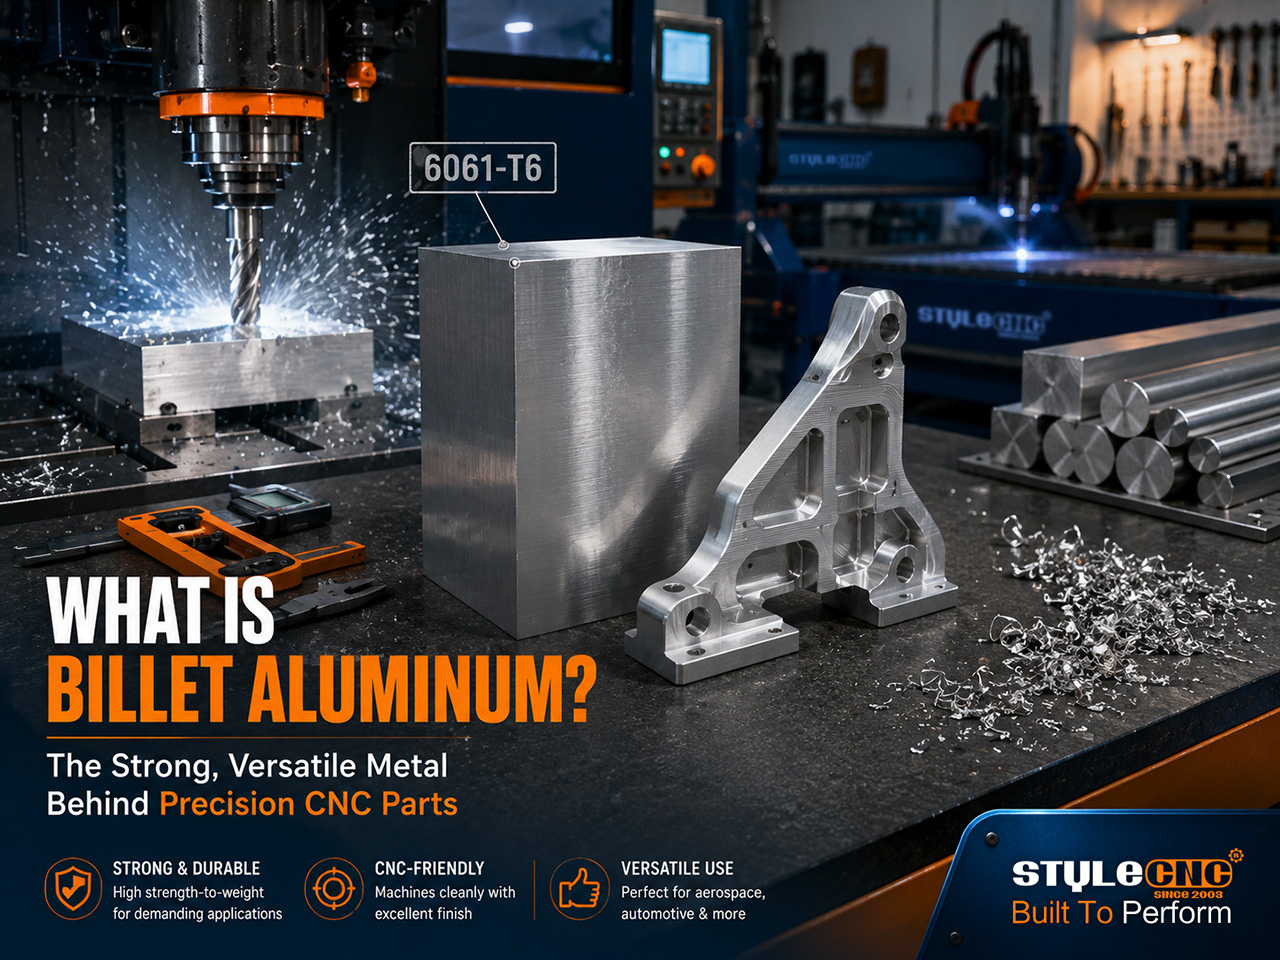
Billet-aluminium är ett massivt block eller en stång av smidd aluminium, extruderad eller valsad från ett gjutet tacka och sedan kapad till rätt längd. Delar som beskrivs som billet bearbetas från detta solida material snarare än att gjutas i en form (gjuten) eller hamras till form (smides). Billet-processen ger en jämn kornstruktur och förutsägbart bearbetningsbeteende.
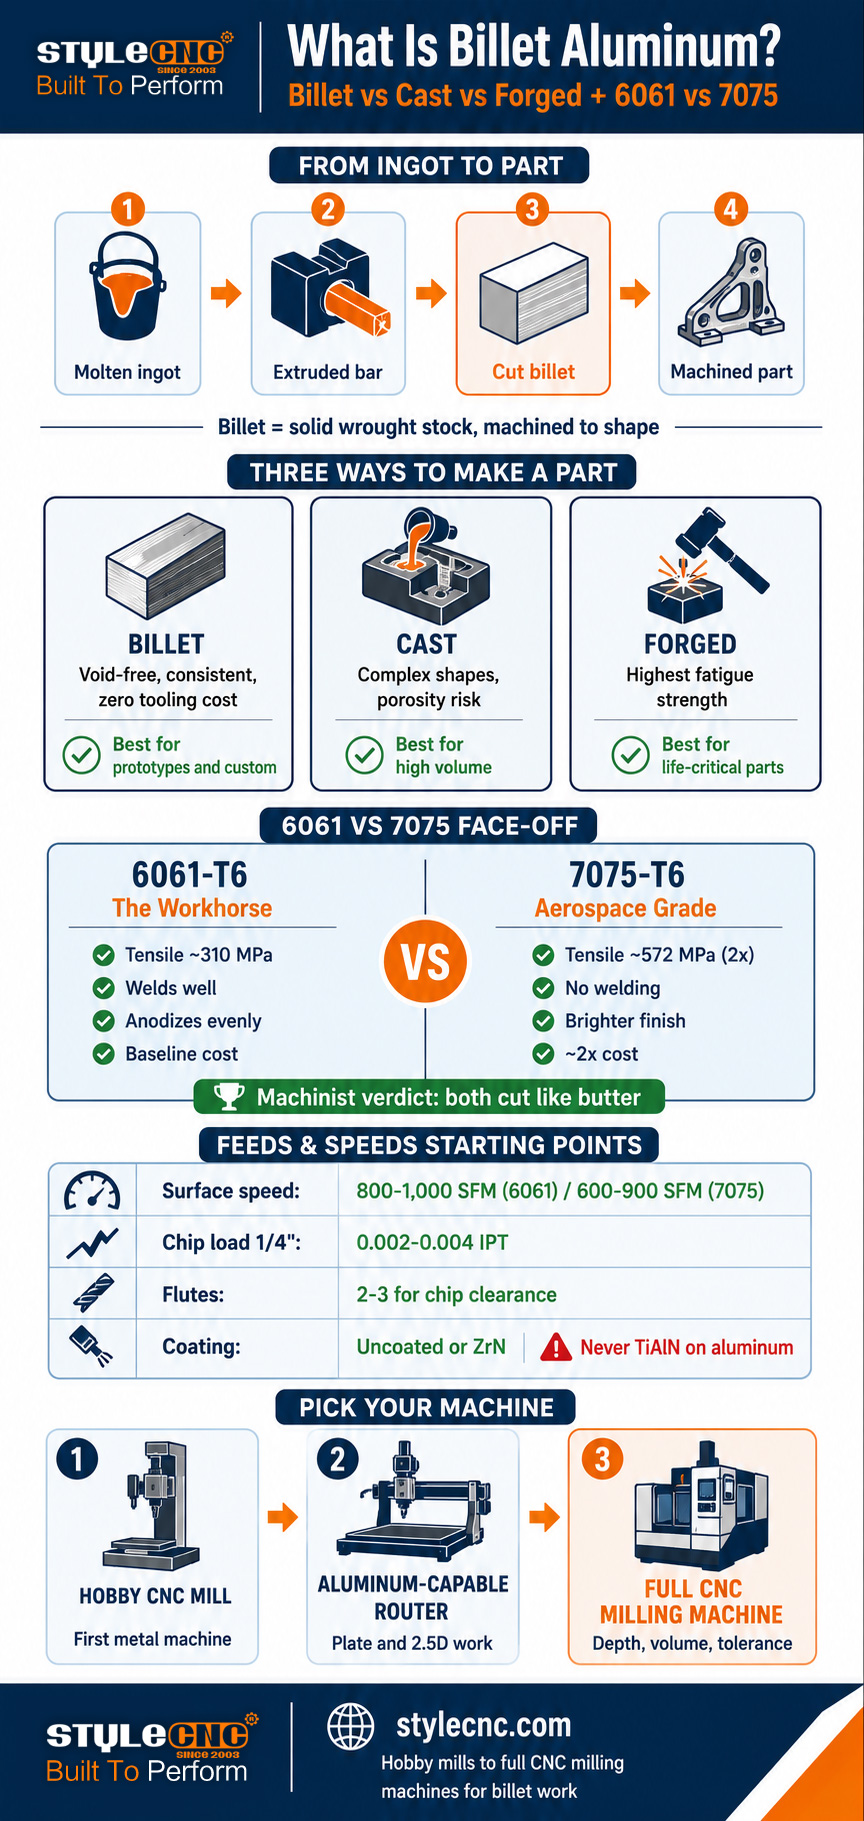
Strängt taget beskriver billet en form av råvara, inte ett magiskt material. Aluminium börjar som smält metall som hälls i stora gjutna tackor. Dessa tackor extruderas eller varmvalsas sedan till stänger, rundstycken och plattor, en process som komprimerar metallen, förfinar dess kornstruktur och eliminerar de flesta av de inre hålrum som gjutning lämnar efter sig. Skär den smidda stången i arbetsstyckestora block så har du billets.
När en tillverkare säger att en del är billet, menar de att den är bearbetad från det solida smidesmaterialet. Allt material som inte är delen skärs bort som flisor. Detta är subtraktiv tillverkning i sin renaste form, och det är därför billetdelar har både ett kvalitetsrykte och en kostnadspremie: processen slösar material men producerar delar med enhetlig, tät och porfri inre struktur.
Kvalitetsglorian kring ämnen är oftast välförtjänt men ofta överdriven. En korrekt utformad gjuten del kan överträffa en dåligt utformad ämnesdel. Det ämnen pålitligt levererar är konsekvens: inga porösa överraskningar, inga dolda hålrum, förutsägbar styrka i alla riktningar som extruderingen tillåter och dimensionsstabilitet under bearbetning.
Billet vs gjuten vs smidd aluminium: De verkliga skillnaderna
Tre produktionsvägar förvandlar rå aluminium till färdiga delar, och var och en lämnar ett distinkt fingeravtryck i metallen. Tabellen nedan jämför dem utifrån de faktorer som är viktiga för delens prestanda och bearbetning.
| Faktor | Billet (fräst) | Maska | Smitt |
|---|---|---|---|
| Hur det är gjort | Fräst av massiv smidesstång eller platta | Smält metall hälld i en form | Uppvärmt ämne hamrat eller pressat till form |
| Inre struktur | Jämn, tät, porfri | Porositet och krymphåligheter möjliga | Tätast; kornflöden följer delens form |
| Styrka | Hög och konsekvent | Lägst av de tre; varierar med gjutkvaliteten | Högsta, särskilt utmattningshållfasthet |
| Designfrihet | Begränsad av verktygsåtkomst | Högsta möjliga komplexa interna former | Begränsade; enkla robusta former |
| Verktygskostnad | Ingen (bara fixtur) | Hög (formkostnad) amorterad över volym | Högsta (kostnad för matriser) för stora volymer |
| Bästa volym | 1 till hundratals | Hundra till miljoner | Tusentals till miljoner |
| Typiska delar | Prototyper, specialbyggda fästen, prestandadelar | Motorblock, höljen, hjul (gjutna) | Bärarmar, flygplansbeslag, vevaxlar |
| Ytbehandlingsprocess | Maskinbearbetad yta, Ra 1.6 eller bättre | Grovgjuten; maskinbearbetad där det behövs | Smidd yta; maskinbearbetad vid gränssnitten |
Den praktiska beslutsregeln: gjutningsvinner i hög volym där formkostnaden minskar och komplex geometri spelar roll. Smidningsvinner där utmattningshållfasthet är livsviktig. Billetvinner för prototyper, specialbearbetning i låg volym och alla delar där en hobbyist eller verkstad behöver full styrka idag utan verktygsinvesteringar. Det sista fallet är precis där CNC-fräsar och aluminiumkapabla fräsar används.
6061 vs 7075: De två betygen som spelar roll
Gå in hos vilken metallleverantör som helst och se två smideslegeringar dominera stängerna: 6061 och 7075. Enligt data från Aluminum Association är det 6000- och 7000-serien som är ledande inom CNC-bearbetning, och för de flesta verkstäder begränsas valet till dessa två.
| Fast egendom | 6061-T6 (arbetshästen) | 7075-T6 (flyg- och rymdklass) |
|---|---|---|
| Brottgräns | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), ungefär dubbelt så mycket |
| Hårdhet (Brinell) | ~ 95 | ~ 150 |
| korrosionsbeständighet | Utmärkt; anodiseras jämnt | Godkänd; vanligtvis anodiserad eller belagd för skydd |
| svetsbarhet | Bra med standardprocesser | Dålig; svetsning rekommenderas inte |
| bearbetbarhet | Mycket gott; lite gummiaktiga chips | Mycket bra; hårdare, rengör flisbrytare |
| Ytbehandling | Bra; jämn anodiseringsfärg | Ljusare maskinbearbetad yta; anodiseringsfärgen varierar |
| Relativ kostnad | Baslinje | Ungefär 2x per pund (verkliga citat: ~38 $jämfört med ~101 $per motsvarande stång) |
| Bäst för | Fästen, fixturer, kapslingar, allmänna delar | Högbelastade strukturella delar, flyg- och rymdteknik, racing |
Vad specifikationsbladen missar är hur lika de två känns vid maskinen. Medlemmar av praktiska maskinister som skär båda dagligen rapporterar att de använder identiska program och verktyg, där 7075 lämnar en märkbart ljusare finish och bryter spånor lättare samtidigt som den sliter hårdmetallkanter något snabbare. En medlem sammanfattade communityns konsensus: båda skär som smör. Användare av hobby- och maskinistforumet instämmer: samma matningar och hastigheter som 6061, var inte rädd för 7075.
De verkliga avgörande faktorerna är kostnad och tillämpning, inte bearbetbarhet. Betala dubbelt för 7075 när delen verkligen behöver styrkan: lastbärande fästen, upphängningskomponenter, högspänningsfixturer. Använd 6061 för allt annat och få bättre anodiseringskonsistens och svetsbarhet som en bonus.
Vad betyder T6? Temperament i enkelt språk
Bokstäverna efter legeringsnumret beskriver anlöpningsgraden, det värmebehandlingstillstånd som sätter den slutliga hållfastheten. För köpare av ämnen finns det tre beteckningar som täcker nästan allt på kuggstången.
✓ T6Lösningsvärmebehandlad och artificiellt åldrad. Standardhärdning för både 6061 och 7075. Om en annons bara säger 6061 eller 7075 utan härdning, anta T6 men bekräfta innan du köper för strukturellt arbete.
✓ T651T6 plus en kontrollerad sträckning som lindrar inre spänningar. Viktigt för plåtmaterialet: T651-plåten förblir planare under bearbetning eftersom de kvarvarande spänningar som orsakar skevhet har avlägsnats. Värt den lilla premien för detaljer med stora fickförsedda ytor.
✓ O (glödgad)Mjukt, dödglödgat tillstånd. Lätt att böja, hemsk att bearbeta (extremt gummiaktig) och svag. Undvik för maskinbearbetade delar om du inte planerar att forma först och värmebehandla efteråt.
Spänningsavlastningspunkten förtjänar att betonas för alla som bearbetar tjock plåt. Att fräsa djupa fickor i icke-spänningsavlastat material frigör inlåsta spänningar, och detaljen kan böjas synbart när materialet lossnar. T651-plåt finns specifikt för att förhindra detta. För tunna detaljer och små fästen är standard T6-stången bra.
Bearbetning av aluminiumbill: Grunderna i matningar och hastigheter
Aluminium är den mest förlåtande metallen att bearbeta, vilket är just därför det är rätt förstahandsmetall för hobbyister som byter från trä och plast. Siffrorna nedan är konsensusutgångspunkter hämtade från aktuella skärtabeller i branschen och praxis från maskinistforum. Betrakta dem som förstapassageintervall, justera sedan genom att lyssna på skäret.
| Parameter | 6061-T6 Startpunkt | 7075-T6 Startpunkt |
|---|---|---|
| Ythastighet (karbid) | 800 till 1 000 SFM grovbearbetning | 600 till 900 SFM (10 till 20% lägre) |
| Chipbelastning, 1/4 tums pinnfräs | 0.002 till 0.004 IPT | 0.002 till 0.004 IPT (liknande) |
| Chipbelastning, 1/2 tums pinnfräs | 0.003 till 0.006 IPT | 0.003 till 0.006 IPT (liknande) |
| Flöjträkning | 2 eller 3 skär för spånborttagning | 2 eller 3 flöjter; flisor går lättare sönder |
| Verktygsbeläggning | Obelagd eller ZrN (aldrig TiAlN) | Obelagd eller ZrN (aldrig TiAlN) |
| Kylvätska / smörjning | Dimma eller översvämning; förhindrar uppbyggnad av kanter | Samma sak; värmehantering spelar lite större roll |
3 regler har mer w8 än något diagram. För det första är spånbelastningen avgörande: för lätt spåna och verktyget skaver istället för att skära, vilket byggs upp värme och svetsar aluminium mot skäreggen (uppbyggnadsegg, den främsta orsaken till ytbehandling av aluminium). För det andra, få bort spånor ur snittet: omskärning av spånor förstör ytbehandling och sönderfaller verktyg, vilket är anledningen till att 2- och 3-spånfräsar med stora hålrum dominerar aluminiumarbete. För det tredje, använd aldrig TiAlN-belagda verktyg på aluminium: beläggningen innehåller aluminium och skadar kemiskt arbetsstycket.
Ett fungerande exempel för hobbymaskiner
Praktisk riggen hobbyfräs eller aluminiumfräs med en spindel på 4 200 varv/min och en 1/2 3-skärig hårdmetallpinnfräs i 6061-tum. En hobbymaskinist som kör exakt denna uppställning rapporterar 30 till 40 in/min vid cirka 0.005 tum spånbelastning per tand med 3 hk tillgängligt. Det är karaktären hos aluminiumbearbetning på enkla maskiner: måttliga varvtal, ärliga spånbelastningar och styva arbetsstyckeshållare slår hastigheter på stora verkstäders ytor.
Fräsar med höga varvtal vänder på matematiken. En frässpindel på 10 000 till 24 000 varv/min kan inte sakta ner tillräckligt för stora fräsar, så aluminiumfräsar gynnar små enskäriga och tvåskäriga pinnfräsar (1/8 till 1/4 tum) går snabbt med aggressiv matning för att bibehålla spånbelastningen. Enskäriga aluminiumborr finns just för detta: en stor öppning rensar spånor vid fräshastigheter där flerskäriga verktyg täpps till.
Vilken maskin behöver du för billet av aluminium?
Billet-aluminium är inom räckhåll för betydligt fler maskiner än nybörjare antar. Kravet är styvhet och spånhantering, inte rå kraft. 3 maskinklasser täcker spektrumet från hobby till verkstad.
Stationära och hobby CNC-fräsarSpecialbyggd för metall, med styva järnramar och spindlar med lågt varvtal och högt vridmoment som passar större fräsar. hobby CNC-fräsmaskin för metall och liten CNC-fräsmaskin på skrivbordet klassen hanterar fästen, inkapslingar och små billetdetaljer i både 6061 och 7075. Detta är den naturliga första metallmaskinen.
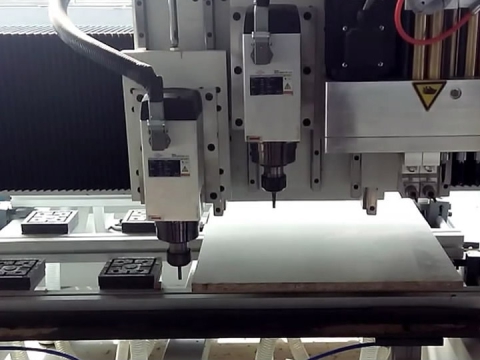
Aluminiumkompatibla CNC-routrarPortalfräsar med styva ramar, korrekta spindlar och dimsmörjning skär billetaluminium bra med hjälp av metoden med små skärare och höga varvtal. CNC-router för aluminiumlösningsguide täcker installationskraven, och CNC-fräs i aluminium med ATC-system i skiva representerar produktionsänden där verktygsbyten och större omfång spelar roll. Fräsar glänser för plåtbearbetning: platta ämnen, paneler och 2.5D-konsoler.
Kompletta CNC-fräsmaskinerFör djupare skärningar, hårdare anlöpningar, produktionsvolymer och delar som kräver flera uppställningar, CNC-fräsmaskinkatalog sträcker sig över automatiska metallfräsmaskiner genom plattformar av formkvalitet. Steget upp köper styvhet, vilket direkt omvandlas till snabbare materialavverkning och bättre toleranser i ämnesarbete. Det bredare katalog för metall-CNC-maskiner täcker angränsande alternativ för verkstäder som blandar aluminium med stål, mässing och koppar.
Ordlista: Termer på billetaluminium
Använd denna referens när du köper aktier, läser forumtrådar eller jämför materiallistor.
| Termin | Definition |
|---|---|
| biljett | Massivt block eller stång av smides aluminium, utskuren från extruderat eller valsat material, redo för bearbetning. |
| smides~~POS=TRUNC | Aluminium som har bearbetats mekaniskt (extruderats, valsat) efter gjutning, vilket förfinar dess kornstruktur. |
| göt | Det stora gjutna aluminiumblocket som smidesprodukter utgår från. |
| Temper | Värmebehandlingstillståndsbeteckning (T6, T651, O) som anger legeringens slutliga hållfasthet och hårdhet. |
| T651 | T6-anlöpning plus kontrollerad sträckning för spänningsavlastning; håller den tjocka plåten platt under bearbetning. |
| Uppbyggd kant (BUE) | Aluminium svetsar fast vid skäreggen på grund av värme och friktion; den främsta orsaken till dålig ytbehandling. |
| Chipbelastning (IPT) | Antal tum material som varje skärtand avlägsnar per varv; kärnans matning och hastighet varierar. |
| SFM | Ytfot per minut; skäreggens hastighet över materialet. |
| Gummihalt | Tendens hos mjukt aluminium (särskilt 6061 och glödgat material) att smeta ut snarare än att skjuva rent. |
| porositet | Interna hålrum från instängd gas i gjuten aluminium; saknas i korrekt bearbetat ämne. |
Vanliga frågor om partihandel med mat och dryck
Är billetaluminium starkare än gjuten aluminium?
Generellt sett ja, för samma legeringsfamilj. Den smidesprocessen som producerar ämnen komprimerar porositeten och hålrummen som gjutning kan lämna efter sig, vilket ger ämnesdelarna en mer jämn styrka. Smidd aluminium slår båda när det gäller utmattningshållfasthet eftersom smide anpassar kornflödet till detaljens form. Den ärliga varningen: en välkonstruerad gjuten del kan överträffa en dåligt utformad ämnesdel, så ämne är en garanti för jämnhet, inte en automatisk hållfasthetsvinst.
Är 7075 svårare att bearbeta än 6061?
Knappt, enligt maskinisterna som skär båda dagligen. Medlemmar på Practical Machinist-forumet rapporterar att de kör identiska program och verktyg på båda legeringarna, med skillnaden att 7075 sliter hårdmetalleggar något snabbare, bryter spånor lättare och lämnar en ljusare ytfinish. Nuvarande skärdiagram inom branschen anger ythastigheter för 7075 10 till 20 procent under 6061 (600 till 900 SFM jämfört med 800 till 1 000 SFM grovbearbetning med hårdmetall) med liknande spånbelastningar. Ingen av legeringarna bör avskräcka en hobbyist.
Varför är 7075 så mycket dyrare än 6061?
Zinkbaserad legering, striktare produktionskontroll och efterfrågan inom flyg- och rymdteknik. Verkliga priser från köptrådar från Practical Machinist visar skillnaden tydligt: jämförbara staplar offereras till ungefär 38 $för 6061-T6 jämfört med 101 $för 7075-T6, nära den vanligtvis angivna 2x-plus-premien. Den extra kostnaden köper ungefär dubbel draghållfasthet (cirka 572 MPa jämfört med 310 MPa), vilket bara lönar sig i genuint lastbärande applikationer.
Kan en CNC-fräs verkligen skära billetaluminium?
Ja, med rätt tillvägagångssätt. Fräsar med stel ram och korrekta spindlar skär rutinmässigt billetplåt av aluminiumplåt med små enskäriga eller tvåskäriga hårdmetallpinnfräsar (1/8 till 1/4 tum) körs med högt varvtal med aggressiv matning för att bibehålla spånbelastningen, plus dimsmörjning för att förhindra eggbildning. Vad fräsar inte klarar av bra är djup grovfräsning med stora fräsar, och det är där styva CNC-fräsar tar över. Plana fästen, paneler och 2.5D-billetdelar är definitivt fräsarens område.
Vad betyder T6 i 6061-T6?
T6 är anlöpningsbeteckningen: lösningsbehandlad och artificiellt åldrad till full hållfasthet. Det är standardtillståndet för både 6061 och 7075 billetmaterial. T651 ger en kontrollerad töjning som lindrar inre spänningar, vilket håller den tjocka plåten platt när du bearbetar djupa fickor i den. Glödgat (O-anlöpnings) material är mjukt, gummiartat att bearbeta och svagt, så undvik det för maskinbearbetade delar.
Vilka matningar och hastigheter bör en nybörjare börja med i billetaluminium?
Med hårdmetallverktyg i 6061-T6: ungefär 800 till 1 000 SFM ythastighet, 0.002 till 0.004 tum spånbelastning per tand på en 1/4 tums pinnfräs, 2 eller 3 skär, obelagd eller ZrN-beläggning, och dim- eller flödkylning. På en hobbymaskin begränsad till cirka 4 200 varv/min med en 1/2 3-skärig fräs med tums tum, forumdokumenterad praxis kör 30 till 40 in/min vid cirka 0.005 spånbelastning. Börja försiktigt, lyssna på skäret och öka matningen innan du ökar hastigheten.
The Bottom Line
Billetaluminium är helt enkelt smidesmaterial som bearbetas till delar, och dess rykte kommer från den smidda strukturens konsistens: ingen gjutningsporositet, förutsägbar styrka och rent bearbetningsbeteende. För de flesta arbeten är 6061-T6 rätt svar, medan 7075-T6 är reserverat för delar som verkligen behöver dubbel styrka till dubbelt pris. Båda legeringarna bearbetas så lätt att de är rätt första metaller för alla hobbyister som går bortom trä och plast.
Maskinen är viktigare än metallen. En stel hobby CNC-fräsmaskin eller en korrekt konfigurerad aluminiumkompatibel CNC-fräs öppnar upp för arbetsytor för alla verkstäder, och fullständig katalog över CNC-fräsmaskiner täcker uppgraderingen när detaljstorlek, djup eller volym överstiger ingångsklassen. Kontakta STYLECNC team för att matcha en maskin med de ämnen du vill tillverka.