Den primära skillnaden är strukturell design och avsedd tillämpning: CNC-routrar har en gantry-liknande konstruktion med rörliga bryggor, höghastighetsspindlar (18 000–24 000 varv/min) och utmärker sig vid bearbetning av mjukare material som trä, plast och kompositer. CNC-fräsar använder fasta bryggor, spindlar med lägre hastighet och högre vridmoment (3 000–8 000 varv/min) och är konstruerade för precisionsmetallbearbetning som kräver överlägsen styvhet.
Att välja mellan en CNC-router och en CNC-fräs representerar ett av de mest grundläggande besluten inom automatiserad tillverkning. Medan båda maskinerna utför subtraktiv bearbetning genom datorstyrd skärning, skiljer sig deras tekniska filosofier avsevärt åt. Att förstå dessa skillnader säkerställer att du väljer utrustning i linje med dina materialkrav, precisionskrav och produktionsmål.
Denna omfattande jämförelse undersöker strukturell design, driftsegenskaper, lämplighet för tillämpningar och ekonomiska överväganden för att vägleda din beslutsprocess.
Grundläggande designfilosofi
Strukturell arkitektur
Den mest synliga skillnaden ligger i hur dessa maskiner uppnår rörelse och bibehåller styvhet under skäroperationer.
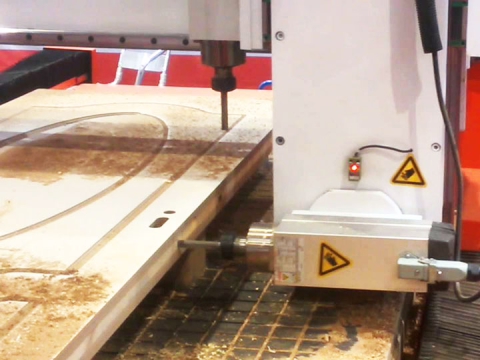
CNC-fräskonstruktion: CNC-routrar Använd en gantry-liknande design där skärverktyget rör sig över arbetsstycket i alla tre axlarna. Den rörliga bryggan (gantryn) rör sig längs maskinens längd medan spindeln rör sig vertikalt och över gantryns bredd. Denna konfiguration maximerar arbetsytan i förhållande till maskinens yta, vilket gör routrar idealiska för bearbetning av stora arkmaterial som plywood, MDF och akrylpaneler.
CNC-fräskonstruktion: CNC -fräsmaskiner har vanligtvis en fast bryggkonstruktion där arbetsstycket rör sig under ett stationärt eller minimalt rörligt skärhuvud. Denna design prioriterar strukturell styvhet framför arbetsytans storlek. Den massiva ramkonstruktionen och den minimala rörliga massan under skäroperationer möjliggör den precision och de skärkrafter som krävs för metallbearbetning.
Maskinens styvhet och massa
Strukturell styvhet påverkar direkt skärprestanda, ytkvalitet och uppnåeliga toleranser.
• CNC-fräsar: Gjutjärns- eller svetsad stålkonstruktion som väger 2,000–10,000 kg för bänk- till medelstora maskiner. Denna massa dämpar vibrationer och motstår nedböjning under tunga skärbelastningar.
• CNC-routrar: Aluminiumsträngsprutning eller svetsade stålrörsramar som väger 500–3 000 lbs för jämförbara arbetsområden. Lättare konstruktion möjliggör snabbare snabbförflyttning men begränsar materialavverkningshastigheterna i hårda material.
Massskillnaden blir avgörande när man jämför prestanda på identiska material. metall CNC-maskin en maskin konstruerad för aluminiumfräsning kommer att överträffa en fräs som försöker utföra samma operation, även om båda maskinerna har liknande dimensioner för arbetsytan.
Jämförelse av tekniska specifikationer
| Specifikation | CNC-router | CNC-fabrik |
|---|---|---|
| Spindelhastighetsområde | 3 000–8 000 varv/min (standard) | 3 000–8 000 varv/min (standard) |
| Upp till 12 000 varv/min (hög hastighet) | Upp till 12 000 varv/min (hög hastighet) | |
| Spindelkraft | 1.5–9 hk (luftkyld) | 3–7.5 hk (standard) |
| 3–12 hk (vattenkyld) | 10 - 40+ HP (industriell) | |
| Spindelavsmalning | ER-hylsnyckelsystem | R8, ISO/BT30/40/50 |
| ISO/BT30 (ATC-modeller) | KAT40/50, HSK | |
| Positionsnoggrannhet | ±0.002" - ±0.005" | ±0.0002" - ±0.001" |
| (±0.05–±0.13 mm) | (±0.005–±0.025 mm) | |
| Repeterbarhet | ±0.001" - ±0.003" | ±0.0001" - ±0.0005" |
| (±0.025–±0.076 mm) | (±0.0025–±0.013 mm) | |
| Maximalt skärdjup (enkelpassage) | 0.125" - 0.250" i trä | 0.060" - 0.125" i aluminium |
| 0.030" - 0.060" i aluminium | 0.030" - 0.060" i stål | |
| Flödeshastighet | 200–1 000+ bilder/min | 20–300 IPM (beroende på material) |
| Snabb traverseringshastighet | 600–2,000 bilder/min | 300–800 bilder/min |
| Typiskt arbetsområde | 4' × 8' vanlig | 20 cm × 12 cm × 16 cm (bänkskiva) |
| 5 m × 10 m till 6 m × 12 m tillgängliga | 40 cm × 20 cm × 20 cm (standard) | |
| Maskinvikt | 800 - 3,500 lbs | 1 500–8 000+ pund |
| Prisintervall (ingångs- till mellannivå) | $ 8,000 - $45,000 | $ 15,000 - $75,000 |
Spindelteknik och skärdynamik
Avvägningar mellan hastighet och vridmoment
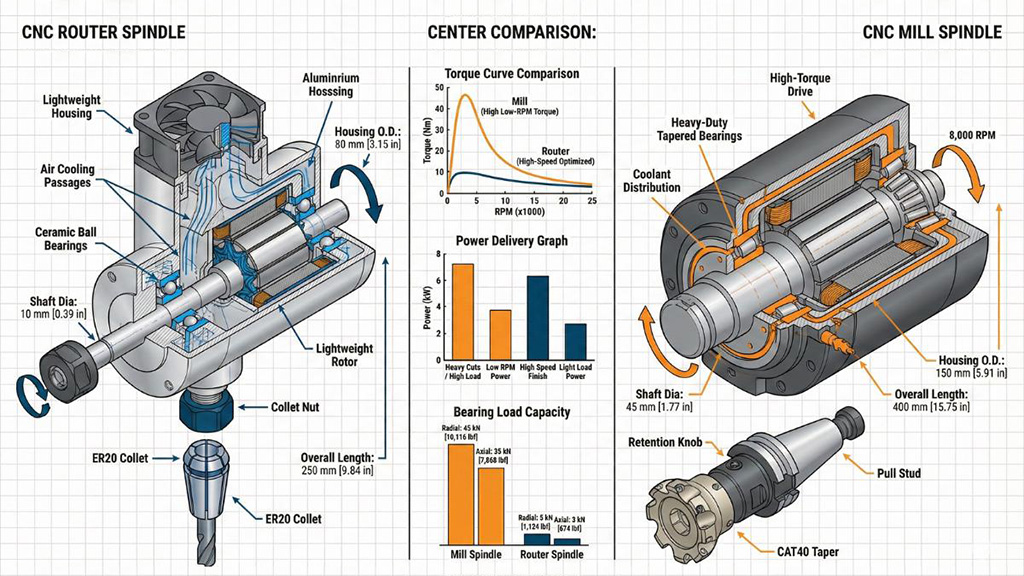
Spindelns egenskaper avgör i grunden vilka material varje maskin kan bearbeta effektivt.
Höghastighetsfrässpindlar: Frässpindlar uppnår sina höga varvtal genom lätt konstruktion och mindre lagersystem. Denna designfilosofi prioriterar skärhastighet framför skärkraft. De höga ythastigheterna som genereras vid 8 20,000 varv/min möjliggör ren skärning i trä, där spånbildning är mer beroende av skärfibrer än av tung materialavverkning. Avvägningen är lägre vridmomenttillgänglighet vid lägre hastigheter, vilket gör fräsar ineffektiva för tung materialavverkning i metaller.
Högmomentfrässpindlar: Frässpindlar offrar maximalt varvtal för betydligt högre vridmoment. Detta möjliggör aggressiv materialavverkning i stål, rostfritt stål, titan och andra krävande material. De robusta lagersystemen och den tyngre konstruktionen möjliggör avbrutna skärningar, tunga grovbearbetningspassager och de skärkrafter som uppstår vid precisionsmetallbearbetning.
Verktygshållningssystem
Verktygshållning påverkar direkt uppnåelig noggrannhet och ytjämnhet:
| Systemkrav | Vanlig i | Utkörning | bäst för |
|---|---|---|---|
| ER Collet | CNC Router | 0.0005 "- 0.001" | Fräsar, verktyg med rakt skaft |
| ISO/BT30 | Båda (ATC) | 0.0002 "- 0.0005" | Allmän bearbetning |
| CAT40 | CNC-fräsar | 0.0001 "- 0.0003" | Precisionsfräsningsoperationer |
| HSK | Höghastighetskvarnar | <0.0001 " | Precisionsarbete med hög hastighet |
Materialbearbetningsförmåga
Idealiska material för CNC-rutter
Optimering av routerdesign för höghastighetsbearbetning i mjukare material skapar tydliga fördelar:
Utmärkt prestanda:
• Trä och träkompositer: Massiva lövträd, barrträ, MDF, spånskivor, plywood.
• Plaster: Akryl, polykarbonat, HDPE, PVC, ABS.
• Skum: Expanderad polystyren (EPS), polyuretanskum, modelleringsskum.
• Kompositer: Glasfiber, kolfiber (med lämplig dammuppsamling).
• Icke-järnmetaller (lätt): Aluminium (6061, 7075), mässing, koppar.
Begränsad eller olämplig:
• Stål och rostfritt stål (förutom specialfräsar för kraftigare arbete).
• Titan och exotiska legeringar.
• Tjock aluminium som kräver kraftig materialavverkning.
• Allt material som kräver avbrutna kraftiga snitt.
För snickare, möbelsnickare och skylttillverkare, hobby CNC-routrar och industriella modeller ger oöverträffad produktivitet och mångsidighet.
Idealiska material för CNC-fräsar
Fräskonstruktion och spindelegenskaper möjliggör bearbetning av krävande tekniska material:
Utmärkt prestanda:
• Järnhaltiga metaller: Kolstål, verktygsstål, rostfritt stål (alla kvaliteter).
• Icke-järnmetaller: Aluminium (alla legeringar), mässing, brons, koppar.
• Exotiska legeringar: Titan, Inconel, Hastelloy, verktygsstål.
• Tekniska plaster: Delrin, PEEK, Ultem, fenoler.
• Precisionsarbete i alla bearbetbara material.
Tillverkare som kräver precisionskomponenter i metall drar nytta av dedikerade CNC-bearbetning Center utformade specifikt för dessa krävande applikationer.
Applikationsspecifika rekommendationer
När man ska välja en CNC-fräs
Val av router är ekonomiskt och tekniskt klokt för specifika tillämpningar:
Träbearbetning och möbeltillverkning
• Tillverkning av skåpdörrar med komplexa profiler och snickerier.
• Specialanpassade möbelkomponenter som kräver komplicerade 3D träsnideri.
• Arkitektoniska snickerier och dekorativa element.
• Produktionsserier av identiska träkomponenter.
Skylttillverkning och grafik
• Dimensionella bokstäver i akryl, PVC eller HDU-skum.
• Tillverkning av kanalbokstäver för belysta skyltar.
• Storformatsskyltar i olika plaster.
• V-snideri och reliefgravyr i flera material.
Prototypframställning och modellbyggande
• Arkitektoniska modeller i skum, trä och akryl.
• Produktdesignprototyper i tekniska plaster.
• Formmönster för vakuumformning eller gjutning.
• Storskaliga konstnärliga skulpturer och installationer.
De som är nya inom automatiserad tillverkning kan börja med CNC-routrar för instegsbruk att lära sig grundläggande programmering och drift innan man investerar i mer komplex utrustning.
När man ska välja en CNC-fräs
Fräsmaskiner blir nödvändiga när precision, materialegenskaper eller detaljernas komplexitet överstiger fräsens kapacitet:
Precisionsmetallbearbetning
• Maskinbearbetade komponenter som kräver toleranser snävare än ±0.002".
• Delar med exakt gängade hål och snäva gängtoleranser.
• Komponenter som kräver specifika specifikationer för ytjämnhet.
• Monteringar där måttnoggrannhet påverkar passform och funktion.
Bil- och flygkomponenter
• Motorkomponenter i aluminium och stål.
• Fjädringsdelar som kräver höga hållfasthets-/w8-förhållanden.
• Fästen och monteringsdetaljer i olika legeringar.
• Precisionsjiggar och fixturer för tillverkningsprocesser.
Verktyg och formtillverkning
• Formsprutningshålrum och kärnor i verktygsstål.
• Matriskomponenter för stansning och formning.
• Precisionsfixturer för inspektion och montering.
• Mastermönster för replikeringsprocesser.
Förståelse säker drift av fräsmaskin är avgörande innan man påbörjar metallbearbetningsprojekt.
Ekonomiska överväganden
Totalkostnad för ägarskap
Det ursprungliga inköpspriset representerar endast en del av de faktiska ägandekostnaderna under maskinens livslängd.
Inledande investering
| Kostnadskategori | CNC-router | CNC-fabrik |
|---|---|---|
| Maskinköp | $ 8,000 - $45,000 | $ 15,000 - $75,000 |
| Installation och installation | $ 500 - $2, 000 | $ 1,500 - $5, 000 |
| Elektriska krav | Standard 220V en fas | 220V/440V 3-fas gemensam |
| Damm-/kylvätskesystem | $ 1,500 - $5000 (dammuppsamling) | $ 2,000 - $8,000 (kylvätskesystem) |
| Inledande verktygssättning | $ 800 - $2, 500 | $ 2,000 - $8, 000 |
| CAM programvara | $ 500 - $3,000/år | $ 1,500 - $8,000/år |
Operations kostnader
• Verktygsförbrukning (fräs): $100-300/månad för produktionsarbete; hårdmetallfräsar slits snabbt i slipande material.
• Verktygsförbrukning (kvarn): $200-600/månad; dyrare hårdmetallpinnfräsar håller längre men kostar mer initialt.
• Strömförbrukning (router): 3–12 kW vid typisk drift; lägre strömförbrukning än fräsar.
• Strömförbrukning (kvarn): 5–30 kW vid typisk drift; betydande elkostnader i produktionsmiljöer.
• Underhåll: Fräsar kräver mer frekvent lagerbyte; fräsar behöver rigorös kylvätskehantering.
Avkastning på investeringar
ROI-beräkningen måste ta hänsyn till produktionsgenomströmning, materialutnyttjande och arbetskraftseffektivitet. CNC-fräs med automatisk verktygsväxlare kan bearbeta flera jobb obevakade, vilket dramatiskt förbättrar produktiviteten per arbetstimme. På liknande sätt minskar en kvarns precision kassationsnivåerna i dyra material, vilket förbättrar projektets totala lönsamhet.
Hybrid- och multifunktionslösningar
Fräs- och fräskombinationsmaskiner
Vissa tillämpningar drar nytta av maskiner som överbryggar klyftan mellan routrar och fräsar. Kraftiga CNC-routrar med förstärkt konstruktion, spindelalternativ med lägre hastighet och förbättrad styvhet kan hantera lätt aluminiumbearbetning samtidigt som de bibehåller fördelarna med stora arbetsytor med routerdesign.
Typiska egenskaper:
• Förstärkt gantrykonstruktion med tjockare rörväggar.
• Dubbla spindelalternativ: hög hastighet (24 000 varv/min) för trä, lägre hastighet (8 000 varv/min) för metall.
• Förbättrade linjärstyrningar och kulskruvar för förbättrad styvhet.
• Automatiska verktygsväxlare som stöder både fräsar och fräsar.
• Flödande kylsystem för metallbearbetning.
Dessa kompromissmaskiner betjänar verkstäder som bearbetar olika material men uppnår eventuellt inte den ultimata prestandan hos dedikerad utrustning i någon av kategorierna.
Vertikala fleroperationsmaskiner
För operationer som kräver verklig precision i fräsar med större arbetsområden, vertikala bearbetningscentra erbjuder en alternativ arkitektur. Dessa maskiner bibehåller fräsliknande styvhet samtidigt som de erbjuder förflyttningsavstånd som liknar fräskapacitet, men till en betydligt högre kostnad.
Vanliga frågor om partihandel med mat och dryck
Kan jag använda en CNC-fräs för att fräsa aluminium?
Ja, men med betydande begränsningar. Fräsar kan bearbeta aluminium med lämpliga matningar, hastigheter och skärstrategier. Materialavverkningshastigheterna kommer dock att vara betydligt lägre än en fräs, cykeltiderna blir längre och du måste begränsa skärdjupet för att förhindra nedböjning. Kraftiga fräsar med förstärkt konstruktion presterar bättre för aluminiumarbete än vanliga träbearbetningsfräsar.
Varför är CNC-fräsar dyrare än routrar med liknande arbetsytor?
Fräsar använder betydligt mer massa, precisionskomponenter och robust konstruktion. Gjutning eller tung svetsprocessen för fräsbaser kostar betydligt mer än konstruktionen av fräsramar. Dessutom använder fräsar precisionsslipade kulskruvar, linjärstyrningar av högre kvalitet, mer sofistikerade spindlar och snävare monteringstoleranser, vilket bidrar till högre tillverkningskostnader.
Vilken maskin är lättast att lära sig för nybörjare?
CNC-routrar har generellt en mjukare inlärningskurva. De material som vanligtvis bearbetas (trä, plast) är mer förlåtande för programmeringsfel och felaktiga matningar/hastigheter. Mjukare material är mindre benägna att orsaka verktygsbrott på grund av misstag. Fräsar kräver mer noggrann uppmärksamhet på skärparametrar, verktygsval och arbetsstyckeshållning, eftersom fel vid metallbearbetning kan skada verktyg, arbetsstycken och potentiellt själva maskinen. Nybörjare bör rådfråga resurser för nybörjar-CNC innan du börjar med någon av maskintyperna.
Kan en maskin göra allt jag behöver?
Detta beror helt på din applikationsmix. Om du arbetar uteslutande med trä, plast och ibland aluminium, hanterar en kraftig CNC-fräs alla krav. Om du behöver precisionsmetallbearbetning i stål, rostfritt eller exotiska legeringar är en fräsmaskin avgörande. Verkstäder med olika krav investerar ofta i båda maskintyperna eller väljer hybridlösningar som accepterar vissa prestandakompromisser i varje materialkategori.
Hur mycket utrymme kräver dessa maskiner?
Ta hänsyn till både maskinens fotavtryck och nödvändigt utrymme. En 4×8 CNC-fräs kräver cirka 12×16 meter golvyta, inklusive materiallastningsområden och operatörsåtkomst. En bänkfräs behöver 6×8 meter golvyta inklusive operatörsutrymme. Tänk dessutom på takhöjd H8 för materialhantering, placering av elpaneler och infrastruktur för damm/kylvätska.
Vilken programvara behövs för varje maskin?
Båda maskinerna kräver CAM-programvara (datorstödd tillverkning) för att generera verktygsbanor från mönster. Många prisvärda program som VCarve Pro, Fusion 360 och Mastercam hanterar båda maskintyperna. Frässpecifika funktioner som fleraxliga strategier, avancerad verktygsbanoptimering och hantering av verktygsbibliotek kräver dock ofta mer sofistikerade (och dyra) programvarupaket.
Ta ditt beslut
Valet mellan en CNC-fräs och en CNC-fräs beror i slutändan på att matcha maskinens kapacitet med dina specifika produktionskrav. Ingen av maskintyperna är i sig överlägsen; varje maskintyp utmärker sig inom sitt avsedda tillämpningsområde.
Välj en CNC-fräs när:
• Primärmaterial är trä, plast, skum eller kompositer.
• Stort arbetsutrymme krävs för bearbetning av arkmaterial.
• Produktionshastighet är viktigare än ultimat precision.
• Budgetbegränsningar gynnar lägre initialinvesteringar.
• Användningsområden inkluderar skyltning, träbearbetning eller storskalig prototypframställning.
Välj en CNC-fräs när:
• Primärmaterial är metaller (järnhaltiga eller icke-järnhaltiga).
• Toleranser snävare än ±0.002" krävs.
• Delkomplexitet kräver styv konstruktion och precision.
• Användningsområden inkluderar precisionsmetallbearbetning, formtillverkning eller verktygsbearbetning.
• Specifikationer för ytfinish är avgörande för delens funktion.
Innan du fattar ditt slutgiltiga beslut, analysera noggrant din nuvarande projektmix och förväntade framtida behov. Överväg att rådgöra med maskintillverkare, delta i demonstrationer och prata med befintliga användare inom liknande tillämpningar. Rätt val idag positionerar din verksamhet för effektiv produktion och affärstillväxt under kommande år.
Många framgångsrika verkstäder lägger så småningom till båda typerna av maskiner i takt med att deras kapacitet och kundbas utökas, vilket gör det möjligt för dem att ta sig an ett bredare utbud av projekt och utföra fler operationer.