Översikt
Laserrengöring och betning är 2 olika metoder för att behandla metallytor.
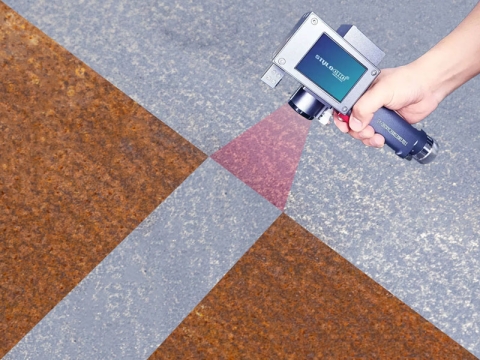
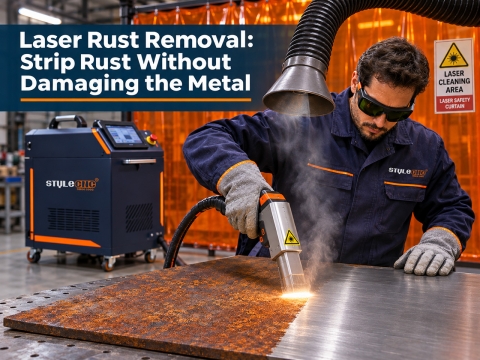
Laserrengöring är en metallytbehandlingsprocess som använder en laserstråle som sänds ut av en lasergenerator för att generera hög energi för att ta bort rost, strippa färg och ta bort beläggningar.
Betning är en behandlingsmetod som används för att avlägsna rost, fläckar, föroreningar eller föroreningar från metallytorna.
betning
Betningsplåten är tillverkad av högkvalitativ varmvalsad plåt som råvara och oxidskiktet avlägsnas av betningsenheten, putsas och färdigställs. Mellanprodukten mellan plattorna, med förutsättningen att säkerställa ytkvaliteten och användningskraven, gör det möjligt för användare att effektivt minska upphandlingskostnaden.
Betningsark Fördelar
1. Ytkvaliteten är god, eftersom ytjärnoxidbeläggningen avlägsnas från den varmvalsade betplattan, vilket förbättrar stålets ytkvalitet och underlättar svetsning, oljning och målning.
2. Hög dimensionell noggrannhet, efter tillplattning kan plåtformen ändras i viss utsträckning, vilket minskar ojämnhetens avvikelse.
3. Förbättrar ytfinishen och förbättrar utseendet.
Tillämpningar
Man kan säga att betplåt är en kostnadseffektiv produkt mellan kallvalsad plåt och varmvalsad plåt. Den har ett brett användningsområde inom bilindustrin, maskinindustrin, lätta industriella apparater och stansdelar av olika former, såsom balkar, underbalkar, fälgar, ekrar, vagnpaneler, fläktar, kemiska oljefat, svetsade rör, elektriska skåp, staket, järnstegar etc. har breda marknadsutsikter.
Nedan kommer vi att presentera den tekniska processen för betningsprocessen.
Betningsprincip
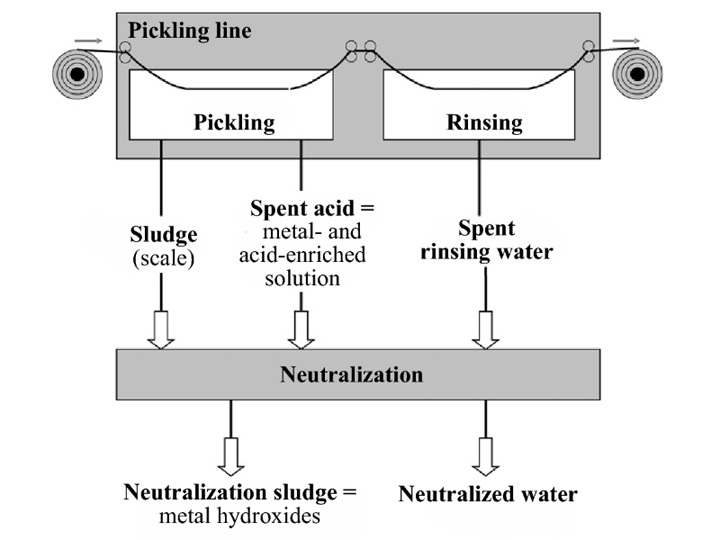
Betning är en ytprocess som använder en sur lösning för att avlägsna glödskal och rost på ytan av stål, vanligtvis tillsammans med förfilmning. I allmänhet är arbetsstycket nedsänkt i en kemisk lösning såsom svavelsyra för att avlägsna oxider och andra filmer på metallytan, vilket är förbehandlingen eller mellanbehandlingen av elektroplätering, emalj, valsning och andra processer. Även känd som våtrengöring.
Betningsprocessen innefattar huvudsakligen doppbetningsmetod, spraybetningsmetod och metod för att avlägsna rost med syrapasta.
De syror som används är mestadels svavelsyra, saltsyra, fosforsyra, salpetersyra, kromsyra, fluorvätesyra och blandade syror.
Process flöde
Att hänga på metalldelar → kemisk avfettning (konventionell alkalisk kemisk avfettning eller avfettning av ytaktiva ämnen) → varmvattentvätt → rinnande vattentvätt → första steget av betning → Tvätt med rinnande vatten → 1:a steget betning → rinnande vattentvätt → överföring till nästa process (t.ex.: kemisk färgning → tvättning → tvättning → tvättning → tvättning → tvättning → tvättning → tvättning → Tvätt → Torkning → Färdig).
Vanliga defekter
Inträngning av järnoxidskal: Inträngning av järnoxidskal är en ytdefekt som bildas under varmvalsning. Efter betningen pressas den ofta in i form av svarta prickar och remsor, ytan är sträv, har i allmänhet en handkänsla och framträder sporadiskt eller intensivt. Det orsakas ofta av ofullständig uppvärmningsprocess, avkalkningsprocess och valsningsprocess för betning.
Syrgasfläck (ytlandskapsmålning): hänvisar till det prickliknande, linjära eller gropliknande utseendet som finns kvar efter att järnoxidskalet på ytan av det varmvalsade stålet tvättats bort. Valsningen pressas in i matrisen, som markeras efter betningen. Det har en viss effekt på utseendet, men påverkar inte prestandan.
Makula: gula fläckar uppstår på en del av eller hela skivans yta, som inte kan täckas efter oljning, vilket påverkar produktens kvalitet och utseende. Det främsta skälet är att ytaktiviteten på remsan precis ut ur bettanken är hög, sköljvattnet inte tvättar remsan normalt, spraystrålen och spoltankens munstycke är blockerade och vinklarna är inte lika.
Underbetning: Ytan på bandstålet har lokala järnoxidfjäll som inte är rent och otillräckligt borttagna, och plåtytan är gråsvart, med fiskfjäll eller horisontella vattenkrusningar. Det har något med syraprocessen att göra, främst för att syrakoncentrationen är otillräcklig, temperaturen inte är hög, remsan går för fort och remsan kan inte sänkas ner i syran.
Överbetning: Ytan på bandstålet är ofta mörksvart eller brunsvart, uppvisar block, flagnande svarta fläckar eller makula, och plattans yta är i allmänhet grov. Anledningen är motsatsen till underbetning.
Miljöförorening
De huvudsakliga föroreningarna i produktionsprocessen är det renande avloppsvattnet som produceras av vattentvättprocessen på alla nivåer, damm som produceras av sandblästringsprocessen, vätekloridsyradimman som produceras av betningsprocessen och avfallet som produceras av betning, sköljning, fosfaterings-, neutraliserings- och rostskyddsprocesser. Tankvätska, avfallsrester, avfallsfilterelement, råmaterialtomma fat och förpackningsavfall etc. De främsta föroreningarna är klorväte, pH, SS, COD, BOD?, ammoniakkväve, petroleum m.m.
Laserrengöring
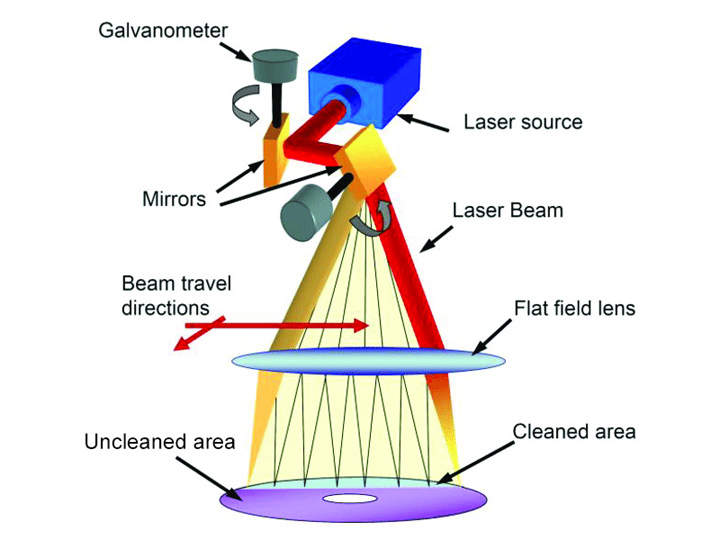
Rengöringsprincip
Laserrengöringsmaskin är att använda laserenergi för att penetrera föremålets yta. Elektronerna i materialet absorberar energivibrationer under cirka 100 femtosekunder och genererar plasma på materialets yta. Efter 7-10 pikosekunder överförs elektronenergin till gittret och gallret börjar vibrera. Efter pikosekunden börjar objektet generera en makrotemperatur och det lokala materialet som bestrålas av lasern börjar värmas upp, smälta och förångas för att uppnå syftet med rengöring.
Rengöringsprocess & effekt
Jämfört med betningsmetoden är laserrengöringssystemet mycket enkelt, ingen förbehandling krävs, och rengöringsarbetet med oljeborttagning, oxidskiktborttagning och rostborttagning kan utföras samtidigt. Slå bara på enheten för att släppa ut ljuset och rengör den sedan.
Laserrengöringssystem kan nå den högsta industriella rengöringsnivån av Sa3-nivå, nästan ingen skada på hårdheten, hydrofiliciteten och hydrofobiciteten på materialytan. Det är mer grundligt än betning.
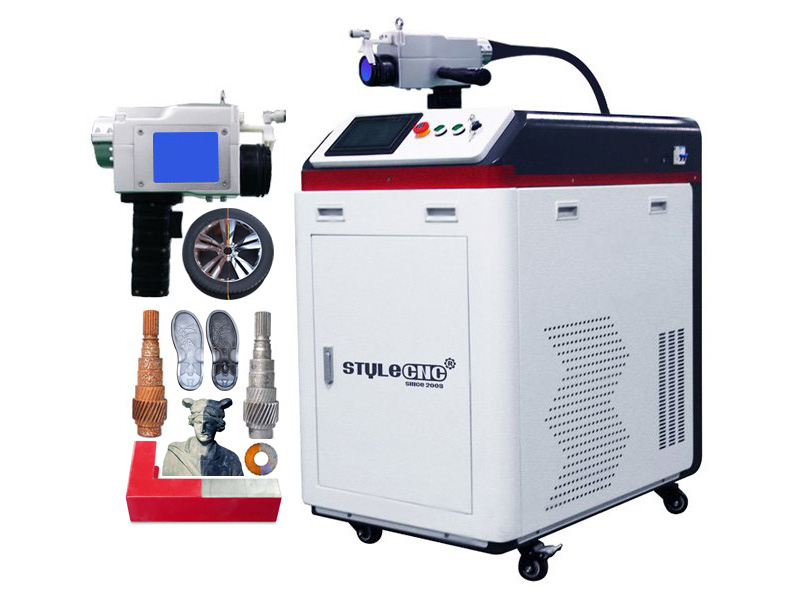
Bärbar handhållen laserrengöringsmaskin
För-och nackdelar
Processflöde och driftkrav
Jämfört med betverktyget med mer än ett dussin processer har laserrenaren uppnått den mest förenklade processen och i princip uppnått ett steg. Förkortar rengöringstiden och materialförlusten avsevärt.
Betningsmetoden har strikta krav på operationsprocessen: arbetsstycket måste vara helt avfettande för att säkerställa kvaliteten på rostborttagning; koncentrationen av betlösningen kontrolleras för att förhindra att arbetsstycket korroderas på grund av för hög syrakoncentration; temperaturen styrs enligt processspecifikationerna för att undvika skador på arbetsstycket och Utrustningen orsakar korrosion; betningstanken avsätter gradvis slam, vilket blockerar värmeröret och andra kontrollanordningar, och måste avlägsnas regelbundet; dessutom är det nödvändigt att vara uppmärksam på betningstiden, insprutningstrycket, driftsputtering, avgasutrustning etc. .
Laserrengöring kan realisera idiotliknande drift eller till och med automatisk obemannad operation efter att ha ställt in parametrar i ett tidigt skede.
Städeffekt och miljöföroreningar
Förutom den starkare rengöringseffekten har laserrengöringssystem också fördelen av större feltolerans.
Syremakula, rodnad och svärtning uppstår ofta på grund av misstag i funktionen av betningsmetoden, och avstötningsgraden är hög.
Vattendroppelaserexperimentet bevisar att även om laserrengöringen är övermättad så har den fortfarande en stark metallisk lyster och producerar inte hydroxid och andra föroreningar, vilket inte kommer att påverka nästa bearbetningsmetoder som svetsning.
Det kommer inte att finnas några miljöföroreningar som spillvätska och slagg i hela processen med laserrengöring, vilket är den grönaste rengöringsmetoden.
Enhetskostnad kontra konverteringskostnad
Betningsverktyget kräver kemikalier som förbrukningsmaterial, så enhetskostnaden består av utrustningsavskrivning + förbrukningsmaterialkostnad.
Laserrengöringsmaskin kräver inga andra förbrukningsvaror än att köpa utrustning. Enhetskostnaden är avskrivningen av utrustningen.
Därför, ju större rengöringsskalan och ju längre år, desto lägre blir enhetskostnaden för laserrengöring.
Sammansättningen av betningsproduktionslinjen kräver komplexa processer, och förhållandet mellan betningsmedel för olika metallmaterial är inte detsamma, så omvandlingsproduktionslinjen kräver en stor omvandlingskostnad och metallmaterialet ska rengöras på kort tid är singel och kan inte ändras flexibelt.
Det finns ingen konverteringskostnad för laserrengöring: efter att ha bytt programvaruparametrar för samma rengöringsmaskin kan effekten av att rengöra stålplåten en minut och aluminiumlegeringen nästa minut uppnås. Det är bekvämt för företag att implementera flexibel JIT-produktion.
Sammanfatta
Betplatta har ett brett utbud och djupgående tillämpning i tillverkningsproduktion och spelar en positiv roll i industriellt stöd. Men med den kontinuerliga uppgraderingen av tillverkningsindustrin genomförs också kapacitetsoptimering och strukturanpassning långsamt.
Med förstärkningen av människors miljömedvetenhet har regeringen och företagen allt strängare krav på betning av produktionslinjer, och vinstmarginalerna för relaterade företag blir tunnare och tunnare. Den övergripande miljön är mer gynnsam för laserrengöring.
Kanske under det kommande decenniet kommer betningsplåtar att få ett nytt namn - laserrengöringsark.