Plåtlasrar får uppmärksamheten, men det är rör som gömmer sig i tillverkningsarbetet. En ram som behöver fyrtio rör behöver traditionellt fyrtio sågsnitt, en uppmärkningssession, dussintals borrade hål, frästa skåror och en montör som övertygar allt om att det är rätvinkligt innan svetsning. En rörlaser delar upp den kedjan i program och chuckar. Den här guiden förklarar hur maskinerna fungerar, vilken chuckkonfiguration och kapacitet att köpa, de snickerifunktioner som motiverar investeringen och arbetsaritmetiken bakom kategorins tillväxt.
Varför rörskärning är sin egen maskin
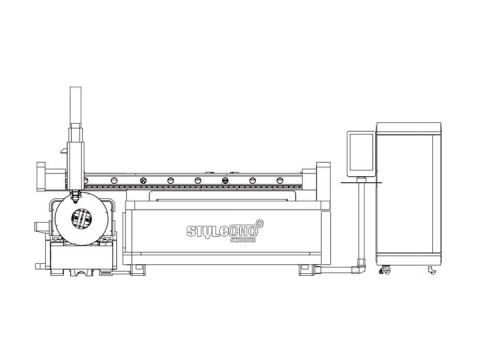
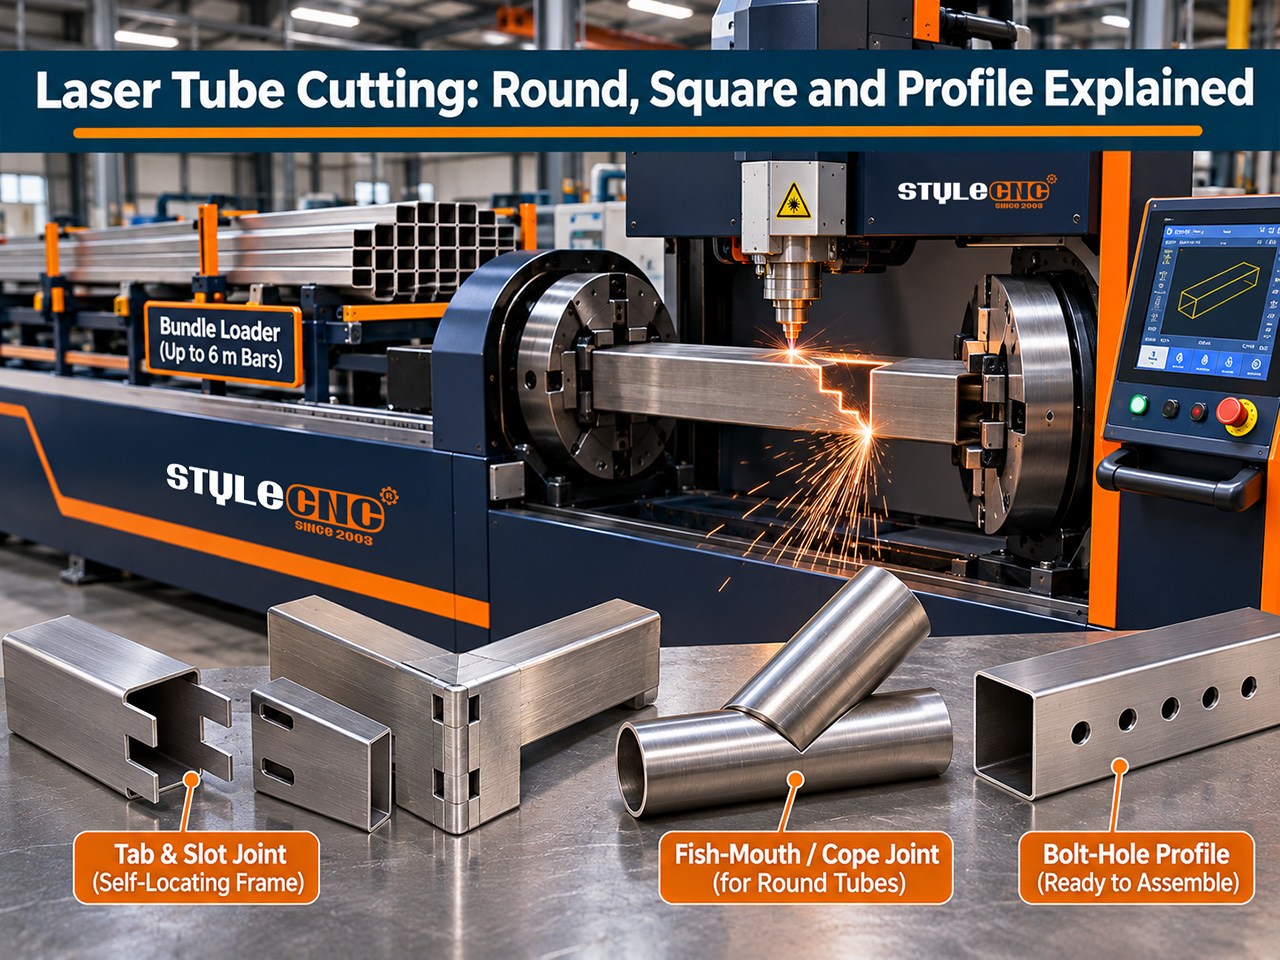
En rörlaser är inte en plåtmaskin med en fastskruvad rotationsenhet. Materialet är en lång, tung stång som måste rotera exakt medan den matas axiellt, så arkitekturen är uppbyggd kring chuckar: motoriserade käftar som griper tag i, snurrar och matar materialet genom en fast skärzon. Styrenheten synkroniserar rotation, matning och skärhuvudet så att en kontur kan lindas runt ett hörn av ett fyrkantigt rör eller spiralformas längs ett runt rör.
Stöd är det tysta ingenjörsproblemet. En 6 meter lång stång piskar och sjunker om den bara greppas i ändarna, och väggtjockleken lika lätt som stängselrör bucklar sig vid slarvig fastspänning, vilket är anledningen till att chuckantal och stöddesign skiljer maskinklasserna åt:
| konfiguration | Vad det tillför | bäst för | Mätning |
|---|---|---|---|
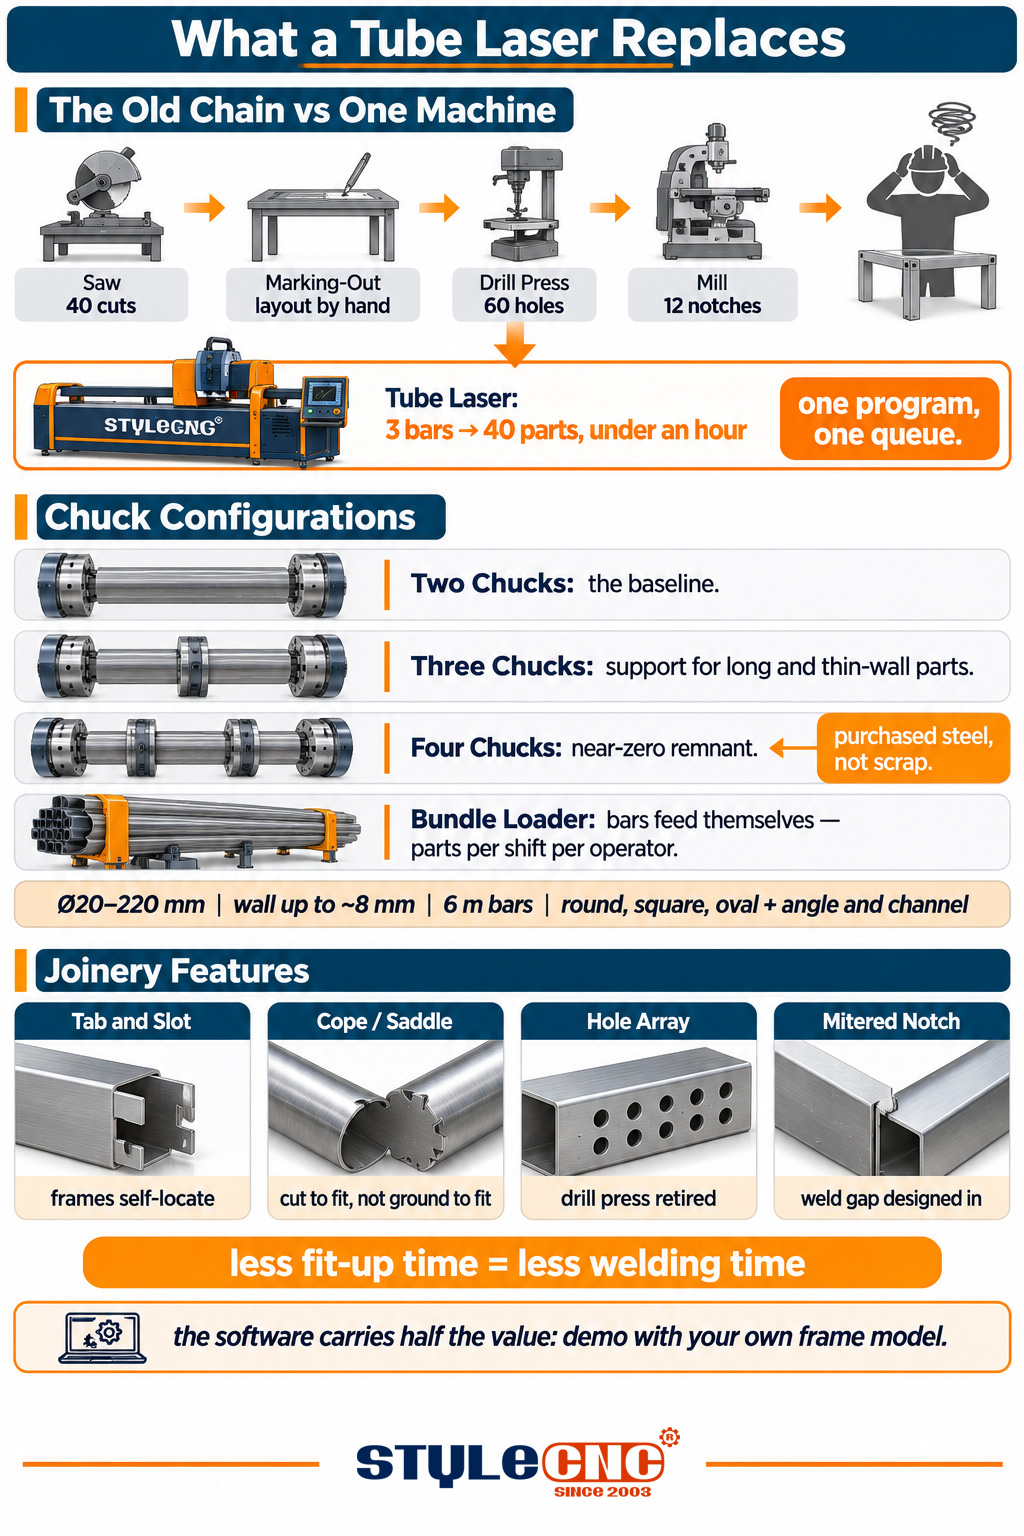
| 2 chuckar | Baslinjen: främre chucken matar och roterar, bakre chucken griper tag i materialet | Allmän tillverkning på vanliga rörstorlekar och längder | Kortaste rest maskinen lämnar per stång |
| 3 chuckar | En mittchuck stöder röret genom skärzonen | Längre delar, tunna väggar och bättre kontroll över restmaterial | Vibrationer och skärkvalitet nära svärdsändarna |
| 4 chuckar | Fullt stöd längs styret med design utan nästan noll rester | Produktionsverkstäder där materialavkastning är pengar | Användbar längd kapad från varje köpt stång |
| Automatisk laddning av paket | Ett kuggstång matar in stänger och delar faller ut utan en operatör vid chucken | Släckt ljus och storskalig produktion | Delar per skift per operatör |
Restlängden förtjänar den uppmärksamhet som bordet ger den. Varje stång slutar med en stump som chuckarna inte kan matas förbi, och över tusentals stänger är den stumpen köpt stål i skrotbehållaren. Konstruktioner som skär ner restlängden till några centimeter, eller nära noll på maskiner med 4 chuckar, återbetalar i tysthet sin premie i materialutbyte.
Kapacitet: Diameter, vägg och längd
⦿ Diameterområde: vanliga maskiner täcker ungefär 20 till 220 mm över runda, fyrkantiga, rektangulära och ovala sektioner; tunga modeller sträcker sig långt bortom för strukturarbeten.
⦿ Väggtjocklek: upp till cirka 8 mm vid typiska konfigurationer, inställd med lasereffekt; tjockare väggar kräver högre effekt.
⦿ Lagerlängd: standardmaskiner laddar 6 m stänger, med längre bäddalternativ; detaljlängden begränsas av maskinens avlastningssida.
⦿ Profiler bortom rör: många maskiner skär även vinkel-, kanal- och plattstång, vilket breddar det arbete som en enskild maskin kan offerera.
Anpassa kapaciteten till katalogen, inte broschyren: maskinen måste svälja din största vanliga sektion med extra klämutrymme, och lasereffekten måste bära din tjockaste vägg vid produktionshastighet. Förhållandet mellan effekt och tjocklek är detsamma som dokumenterats i Guide för tjocklek, hastighet och effekt för fiberlaserskärning, appliceras på väggtjocklek istället för platta.
Tunna väggar och kosmetiska sektioner
2 kapacitetsdetaljer skiljer tillräckliga maskiner från frustrerande sådana. Tunnväggiga rör, vanliga i möbler och displayer, bucklor under aggressiva käftar och bränns igenom vid slarviga parametrar, så klämtryckskontroll och testade tunnväggiga inställningar är viktigare än huvudkapaciteten. Kosmetiska sektioner, polerat rostfritt stål och förbehandlade rör, behöver käftskydd och stöd som inte repar; be att få se en polerad del komma av maskinen, inte bara kolstål.
Snickerifunktioner: Den verkliga försäljningsargumentet
Kapning till rätt längd är det minsta av vad maskinen gör. De funktioner som förändrar en tillverkningsverksamhet är de som kapas in i röret:
⦿ Flikar och spår: passande funktioner som placerar delarna mot varandra, så att en ram monteras själv rätvinkligt och montörens markering försvinner.
⦿ Kåpor och sadlar: fiskmynningsprofiler där ett rör möter ett annat, kapade för att passa istället för slipade för att passa.
⦿ Hål och matriser: bultmönster och hårdvaruhål placerade av programmet, som ersätter borrpressen och dess layoutfel.
⦿ Skåror och geringar: hörnfogar skärs i vinkel med det inritade svetsgapet.
Verkstäder beskriver nedströmseffekten på samma sätt: svetstiden minskar eftersom monteringstiden minskar, och kvaliteten ökar eftersom delarna bara kan monteras på ett sätt. För fogar som kräver fullständig svetsförberedelse på rörändarna är steget upp det 3D rörlaserfasskärningsmaskin, vilket lägger till vinklad fasfräsning till samma roterande arbetsflöde.
Svetsfärdiga kanter och vad som kommer efter snittet
Rördelar går vanligtvis direkt till svetsning, och laserns smala skärsnitt lämnar kanter som svetsas utan slipning på vanliga väggtjocklekar. Håltagningspunkter och slagg beter sig som de gör på plåt: justerade parametrar håller rörets insida ren, vilket är viktigt på sektioner som transporterar vätska eller förblir synliga. För produktion som inte tolererar någon invändig slagg, diskutera munstyckets och gasinställningen för din väggtjocklek under demonstrationen snarare än efter leverans.
Automation: När paketlastaren betalar
En manuell lastmaskin håller en operatör vid chuckens ände: ladda en stång, kör programmet, fånga upp delarna, upprepa. En automatisk buntlastare staplar det som fungerar: ett rack med stänger matas in en efter en, delar faller ner på ett transportband eller en behållare, och operatören blir övervakare av flera maskiner eller svetsare mellan lasterna.
Beslutet är en volymtröskel. En verkstad som skär några stänger om dagen vinner lite; en verkstad som kör hundratals upprepade delar vinner ett skifts arbetskraft och timmarna efter det. Prissätt lastaren mot den arbetskostnad för den lastade den ersätter, och observera att det också stabiliserar kvaliteten, eftersom stängerna matas med samma orientering och hastighet varje gång.
Vem köper rörlasrar och vilken konfiguration?
⦿ Möbler och displayramar: lätta sektioner, högt antal detaljer, flikar och spår överallt; en maskin med 2 eller 3 chuckar och en lastare tjänar snabbt.
⦿ Träningsutrustning och sittplatser: böjda och ovala sektioner med kosmetiska ytor; stödkvalitet och repfri klämmaterial.
⦿ Räcken, grindar och staket: blandade profiler och geringar; en flexibel manuell maskin täcker allt.
⦿ Maskinramar och medar: tyngre fyrkantiga sektioner och bultmatriser; kapacitet och väggtjocklek avgör specifikationen.
⦿ Rörkapning på kontrakt: affärsmodellen för service, där en lastare och en design med nära noll restmaterial är marginalen.
Färdiga exempel från dessa branscher finns samlade i laserskärmaskin projektgalleri, och de ger en snabbare utbildning i hur flikar, täckningar och arrayer ser ut på verkliga delar än någon specifikationssida.
Programvara har hälften så mycket värde
Snickeribiblioteket finns i programvara, så utvärdera det lika seriöst som hårdvaran. Bra import av rörprogramvara 3D monterar och packar upp varje rörs funktioner automatiskt, placerar flikar och skydd från en meny och kapslar delar längs stänger för att pressa in resten. Svag programvara gör att programmeraren ritar varje skåra för hand, vilket i tysthet ger tillbaka det arbete som maskinen sparade. Be demonstrationen att börja från din egen rammodell, inte leverantörens exempelfil.
Arbetsmatte för att byta ut 3 stationer
Ta en illustrativ bild av fyrtio rör. Traditionellt sett: fyrtio sågsnitt med hantering mellan dem, utmärkning, sextio borrade hål, ett dussin frästa skåror och övertalning om montering vid svetsbordet, kalla det en lång dag med tre maskiner och två personer. På en rörlaser bearbetas samma fyrtio delar från tre stänger på under en timme, anländer gradade från layoutfel per definition och låses ihop för svetsning.
De sparade timmarna är bara halva kontot. Såg-, borr- och frässtationerna krymper till reservroller, deras golvyta återgår och schemaläggningsrisken med 3 köer blir en kö. Verkstäder som offererar ramar varje vecka upptäcker att maskinens återbetalningstid liknar plåtlaserns för ett decennium sedan: den första flyttaren i en region vinner arbete på ledtid tills grannarna kommer ikapp. Konfigurationer över kapaciteter och chuckantal jämförs på fiberlaserrörskärare sidan, tillsammans med den bredare fiberlaserskärmaskiner sortiment.
Köparens checklista
✔ Lista dina sektioner: största och minsta diameter, tyngsta vägg och längsta del, med klämutrymme.
✔ Välj chuckantal efter dellängd, väggens delikatess och hur mycket restutbytet är värt för dig.
✔ Bekräfta snickeribiblioteket: flikar, spår, hylsor och geringsdetaljer programmerade i programvaran, som inte utlovats i broschyren.
✔ Bestäm lastaren utifrån det dagliga antalet stänger och lämna utrymme för den även om den kommer senare.
✔ Skär din egen ramsats vid demonstrationen och svetsa den; monteringen talar sanning.
Ersätt sågen, borren och fräsen med ett enda program
Jämför chuckkonfigurationer, kapaciteter och buntmatare på fiberlaserrörskärmaskin, och få en gratis offert anpassad till dina sektioner, väggtjocklekar och detaljvolymer.