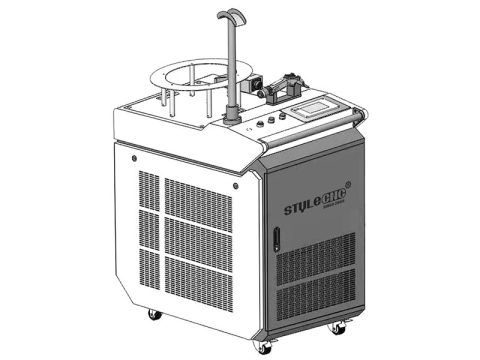
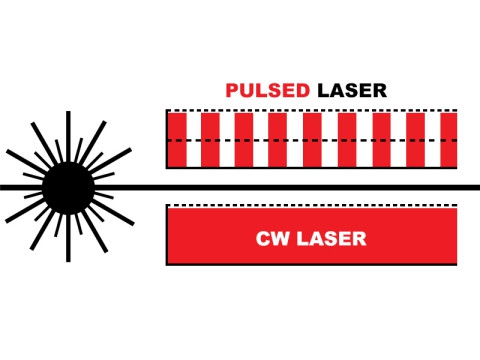
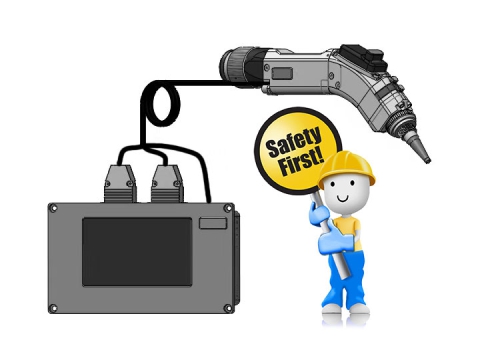
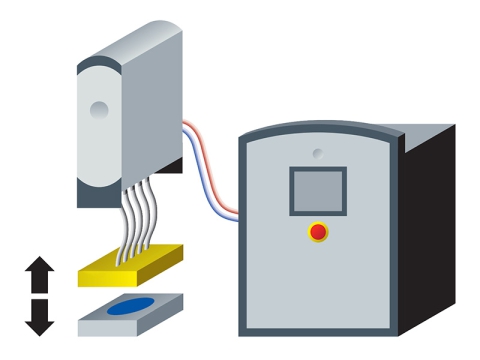
3D robot lasersvetsmaskin är en ny typ av svetsmetod som används för närvarande. De 3D robotlasersvetsare är konfigurerad av 2 delar: en "svetsarbetsbänk" och en "svetsrobotarm". De 3D lasersvetsrobot kopplar den utsända laserstrålen till den optiska fibern och använder sedan den parallella strålen för att fokusera på produkten för att utföra kontinuerlig svetsning. Kontinuiteten i ljuset i svetsningen gör den faktiska effekten av svetsningen starkare, och svetssömmen är mer raffinerad och vacker.
3D robot lasersvetsmaskin kan uppnå praktiska effekter som snabb svetshastighet, liten deformation och inga bubblor. Samtidigt, under svetsprocessen, 3D lasersvetsrobot kan anta beröringsfri lasersvetsning på de otillgängliga delarna av produkten, vilket är mer flexibelt och bekvämt i drift och användning; Dessutom är svetsmaskinen även utrustad med en CCD kamera realtidsövervakningssystem, vilket gör svetspositioneringen bättre. Noggrannhet gör det enkelt att observera energifördelningen av svetspunkten under svetsprocessen, vilket avsevärt förbättrar skönheten hos den svetsade produkten; Samtidigt har 3D robotlasersvetsare kan också hjälpa företag att uppnå automatisering i produktionen och kan också bearbeta och producera flera laserstrålar samtidigt för att uppnå massproduktion av produkter.
Svetsning av flygplan
Användningen av svetsade integrerade flygkroppspaneler istället för traditionella nitade flygkroppspaneler kan avsevärt minska komponenternas w8, minska tillverkningskostnaderna och förbättra produktionseffektiviteten. Därför har det blivit en av utvecklingstrenderna för storskalig civil flygplanstillverkningsteknik. Eftersom den dubbla laserstrålesvetsningen har en mer uppenbar w8-reducerande effekt på hudens långa fackverksstruktur, och samtidigt har den bättre rumslig tillgänglighet för komplexa komponenter, så den har fått omfattande uppmärksamhet. För närvarande har flygtillverkningsföretag som Airbus anammat lasersvetsad integrerad flygkroppspaneltillverkningsteknik på många av sina modeller. Svetsbaserad tillverkningsteknik för integrerade flygkroppspaneler är dock en av svårigheterna i modern civil flygplanstillverkningsteknik. För närvarande har den nya aluminiumlegeringssvetstekniken för flygkroppspanelerna i utformningen av stora passagerarflygplan sina egna egenskaper i tillverkningsbarhet.
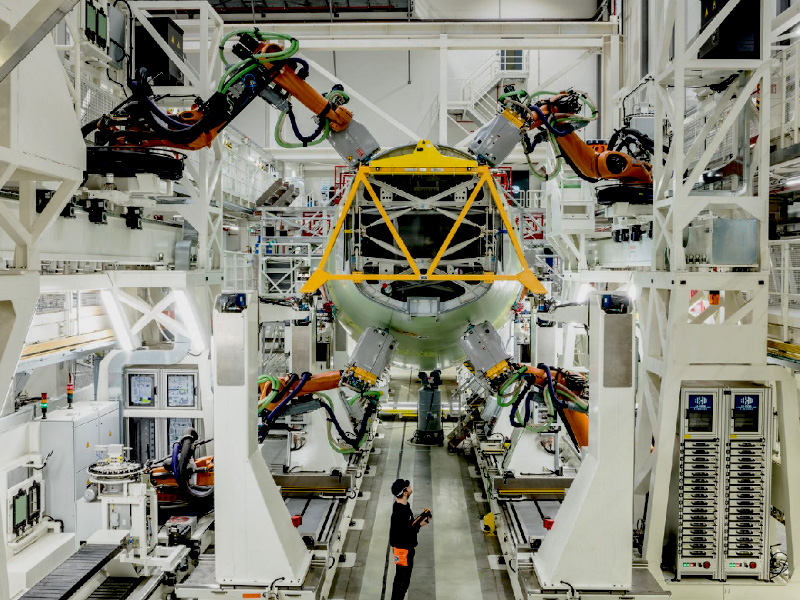
Lasersvetsrobot för flygplanssvetsning
Robotar används i olika industrier på grund av deras höga repeterbarhet, goda tillförlitlighet och starka användbarhet. För närvarande är tillverkningsprocessen för flygprodukter fortfarande arbetsintensiv, komplicerad i procedurer och dåliga arbetsförhållanden, kompletterat med ett stort antal verktygsfixturer och manuell tillverkning. Bristen på automatiserad produktionskapacitet har blivit en flaskhals som begränsar förbättringen av tillförlitligheten och produktionskapaciteten för vapen och utrustning. I en tid då flygindustrin utvecklas kraftfullt är tillämpningen av industrirobotar på automatiserad produktion av flygtillverkningsföretag av stor betydelse för omvandlingen och uppgraderingen av företagsproduktionsmodeller och förbättringen av avancerad utrustningstillverkningskapacitet. Svetsning är en viktig länk i den formella tillverkningsprocessen för flyg- och rymdprodukter. Den roll som svetsrobotarna spelar här är oerhört viktig.
Översikt över lasersvetsbarhet av aluminiumlegering
Sedan födelsen av den 1 lasersvetsmaskin 1960 har lasersvetstekniken utvecklats snabbt. 1965 utvecklades en rubinlasersvetsmaskin för svetsning av tjockfilmskomponenter. 1974 byggdes världens första 1-axliga laserbearbetningsmaskin, en portallasersvetsmaskin, i Ford Motor Company. Senare utvecklade Ford Motor Company i USA en produktionslinje för lasersvetsning. Idag har lasergeneratorer som kan användas för svetsning utvecklats från 5:a generationen av CO2 gaslasrar till YAG solid state-lasrar, samt de senaste fiberlasrarna. Den största fördelen med lasersvetsning är att dess energi är koncentrerad, vilket resulterar i ett stort bildförhållande av svetsfogen och liten svetsdeformation. Med den kontinuerliga förbättringen av laserstrålekvaliteten har lasersvetsning nu blivit en mogen svetsmetod som används i stor utsträckning inom olika områden av nationell ekonomi och nationell försvarskonstruktion.
Aluminiumlegering har låg densitet, bra korrosionsbeständighet, hög utmattningsbeständighet, hög specifik hållfasthet och specifik styvhet och är ett idealiskt material för flygplanskonstruktioner. Under de senaste åren, även om nya material som titanlegeringar och kompositmaterial har fått stor uppmärksamhet inom flygindustrin, på grund av en rad fördelar som rika resurser, utmärkt prestanda, enkel bearbetning och låg kostnad för aluminium, och den kontinuerliga nya värmebehandling av traditionella aluminiumlegeringar Utvecklingen och uppkomsten av nya aluminiumlegeringar (såsom aluminium-litiumlegeringar), är det förutsebart att användningen av aluminium legeringar i flygplanskonstruktioner kommer fortfarande att ha oersättliga fördelar under en lång tid framöver. Därför har aluminiumlegeringssvetsteknik blivit en viktig teknisk nyckel. Användningen av lasersvetsteknik för att ansluta flygkomponenter i aluminiumlegeringar har många fördelar som stort svetsdjup-till-breddförhållande, liten svetsvärmepåverkad zon, liten svetsdeformation och hög svetshastighet. Lasersvetsning av aluminiumlegering har dock vissa tekniska svårigheter.
En detaljerad beskrivning av lasersvetsschema för flygkroppspaneler på stora passagerarflygplan
I lasersvetskomponenterna i det långa fackverket av huden på flygkroppen på det stora passagerarflygplanet kan längden på en enda svets vara mer än 4m. Samtidigt, eftersom huden och det långa fackverket är mycket tunt, kan stabiliteten i svetsprocessen effektivt upprätthållas genom svetsproduktion. En av nycklarna till framgång. I denna lösning svetsas dubbla laserstrålar samtidigt på båda sidor av hudens insida. För att bibehålla integriteten hos den yttre huden kan svetsprocessen inte penetrera huden, och den T-formade strukturen behöver inte betona bildförhållandet för mycket. Nyckeln är att bilda en kontinuerlig, defektfri, högpresterande svetsfog. Därför är det nödvändigt att bibehålla stabiliteten hos de små hålen och den smälta poolen under laserdjupsvetsning.
Det betraktas huvudsakligen ur två aspekter: Å ena sidan, ur perspektivet av svetsverktyg och utrustningsgaranti, är det nödvändigt att upprätthålla högprecisionsklämning och laserfokusering och centrering, och att upprätthålla en hög upprepning i rörelsen av 3D Robotisk lasersvetsmaskin för att styra svetshuvudet. Positioneringsnoggrannhet och banpositioneringsnoggrannhet, vid behov, använd ett lämpligt spårningssystem; å andra sidan, på grund av den goda flytbarheten hos flytande aluminiumlegering, låg ytspänning, dålig stabilitet hos den smälta poolen, samtidigt är joniseringsenergin hos aluminium låg och svetsprocessen är lätt. Plasma är benäget att överhettas och expandera, och det leder också till dålig svetsstabilitet. Därför bör forskning utföras ur svetsmetallurgins perspektiv.
1. Aluminiumlegering har en mycket hög initial ytreflektivitet för laserstrålar (över 90% för CO2 laser och nära till 80% för YAG-lasrar), vilket kräver en större lasereffekt innan den smälta poolen bildas;
2. På grund av påverkan av flera faktorer som metallurgi och teknik är lasersvetsning av aluminiumlegering mer benägen att få porer;
3. Aluminiumlegering är en typisk eutektisk legering, och den är mer benägen för heta sprickor under snabb stelningsförhållanden med lasersvetsning;
4. Lasersvetsgapets anpassningsförmåga är liten, och monteringsnoggrannheten för svetsningen är hög;
5. Aluminiumlegering har en stor linjär expansionskoefficient, vilket är lätt att producera svetsdeformation;
6. Den termiska ledningsförmågan hos aluminiumlegering är stor, kylningstiden är kort och den metallurgiska reaktionen hos den smälta poolen är otillräcklig, vilket är lätt att orsaka defekter;
7. Flytande aluminiumlegering har god flytbarhet, låg ytspänning och dålig stabilitet hos den smälta poolen.
Lasersvetsteknik är de mest effektiva metoderna för att svetsa aluminiumlegeringar inom flygtillverkning
Lasersvetsteknik är fortfarande en av de mest effektiva metoderna för att svetsa aluminiumlegeringar inom flyg- och rymdområdet. Med kontinuerliga experiment och forskning visade lasersvetsning gradvis sin goda processprestanda och mekaniska egenskaper efter svetsning. Jämfört med traditionell TIG-svetsning och MIG-svetsning har lasersvetsning egenskaperna hög svetskvalitet, hög precision och snabb hastighet. Det är för närvarande en av de snabbast utvecklande och mest efterforskade metoderna. Under de senaste åren har många internationella vetenskapliga forskare utfört mycket forskning om aluminiumlegeringslasersvetsning och gradvis bildat en mer pålitlig aluminiumlegeringslasersvetsteknik.
Jämfört med traditionella nitade flygkroppsväggpaneler har lasersvetsande flygkroppsväggpaneler uppenbara w8-reduktionseffekter, kan förbättra prestandan hos de anslutande delarna och har fördelarna med att minska tillverkningskostnaderna och förbättra produktionseffektiviteten. Spänningskoncentrationen och deformationsproblemen som orsakas av lasersvetsning är dock inte närvarande i nitningsprocessen. Lasersvetsprocessen för flygkroppspanelen på ett stort passagerarflygplan är en komplex svetsprocess med stor storlek, liten tjocklek och flera svetssömmar, och dess deformationsprocess är mycket komplicerad.
Raketsvetsning
Motorn är raketens hjärta och de hårda arbetsförhållandena ställer hårda krav på raketmotorns struktur. Munstyckskroppsområdet måste motstå stöten och kraftiga vibrationerna från svansflammans luftflöde, och höghastighetsstrålens hastighet överstiger 4 Mach. Avståndet mellan de inre och yttre skikten av munstycksförlängningssektionen är endast 1mm, som är en dubbel himmel av is och eld: lågtemperaturbränsle under -100 ℃ flödar inuti mellanskiktet, och överljudssvansflammor över 3000 ℃ utanför mellanskiktet. Mellanskiktet måste motstå dussintals. Även hundratals atmosfäriska tryckstötar och starka vibrationer orsakade av dem; en rad stränga krav utgör en enorm utmaning för kvaliteten på motorsvetsning.
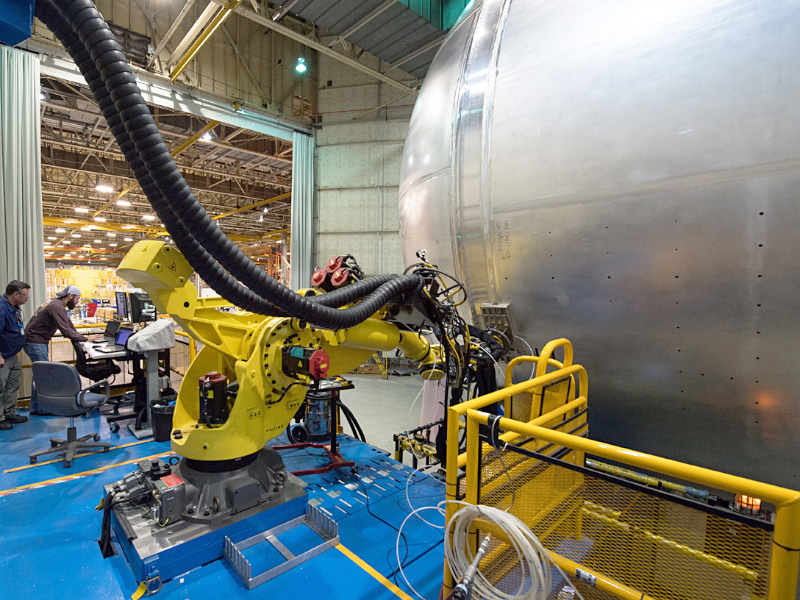
Lasersvetsrobot för raketsvetsning
3D robot lasersvetsmaskin har många fördelar som en svetsmetod för raketmotorkropp och munstycksförlängning. Den traditionella raketmotorns munstyckesförlängningssektion är indelad i: regenerativ kylningstyp, strålningskylningstyp, avgaskylningstyp, ablationstyp med kall luft. Vakuumlödning är en konventionell svetsmetod för smörjning av regenerativa kylmunstycken för fräsning av spår. Denna metod har genomsnittlig svetshållfasthet och komplicerade arbetsprocedurer. Svetsningen måste utföras i en vakuummiljö. Det är svårt att automatisera svetsprocessen och kräver relativt hög teknisk nivå av operatörer. Hög, och tillverkningscykeln är lång och produktionskostnaden är hög. Efter analys och demonstration är lasersvetsning förstahandsvalet för svetsning av sandwichstrukturen i frässpårets regenerativa kylmunstycke. Det har många fördelar som kort tillverkningscykel, hög grad av automatisering och låga miljökrav. Det kan avsevärt förkorta utvecklingscykeln för raketmotorns munstycke (kompressibel till 1 timmar), minska tillverkningskostnaden för munstycket och därigenom effektivt minska kostnaden för raketuppskjutning.