Vilken assistansgas bör du använda?
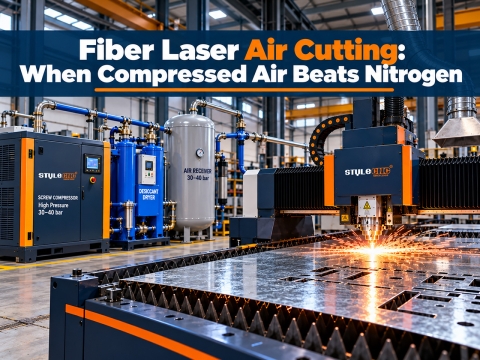
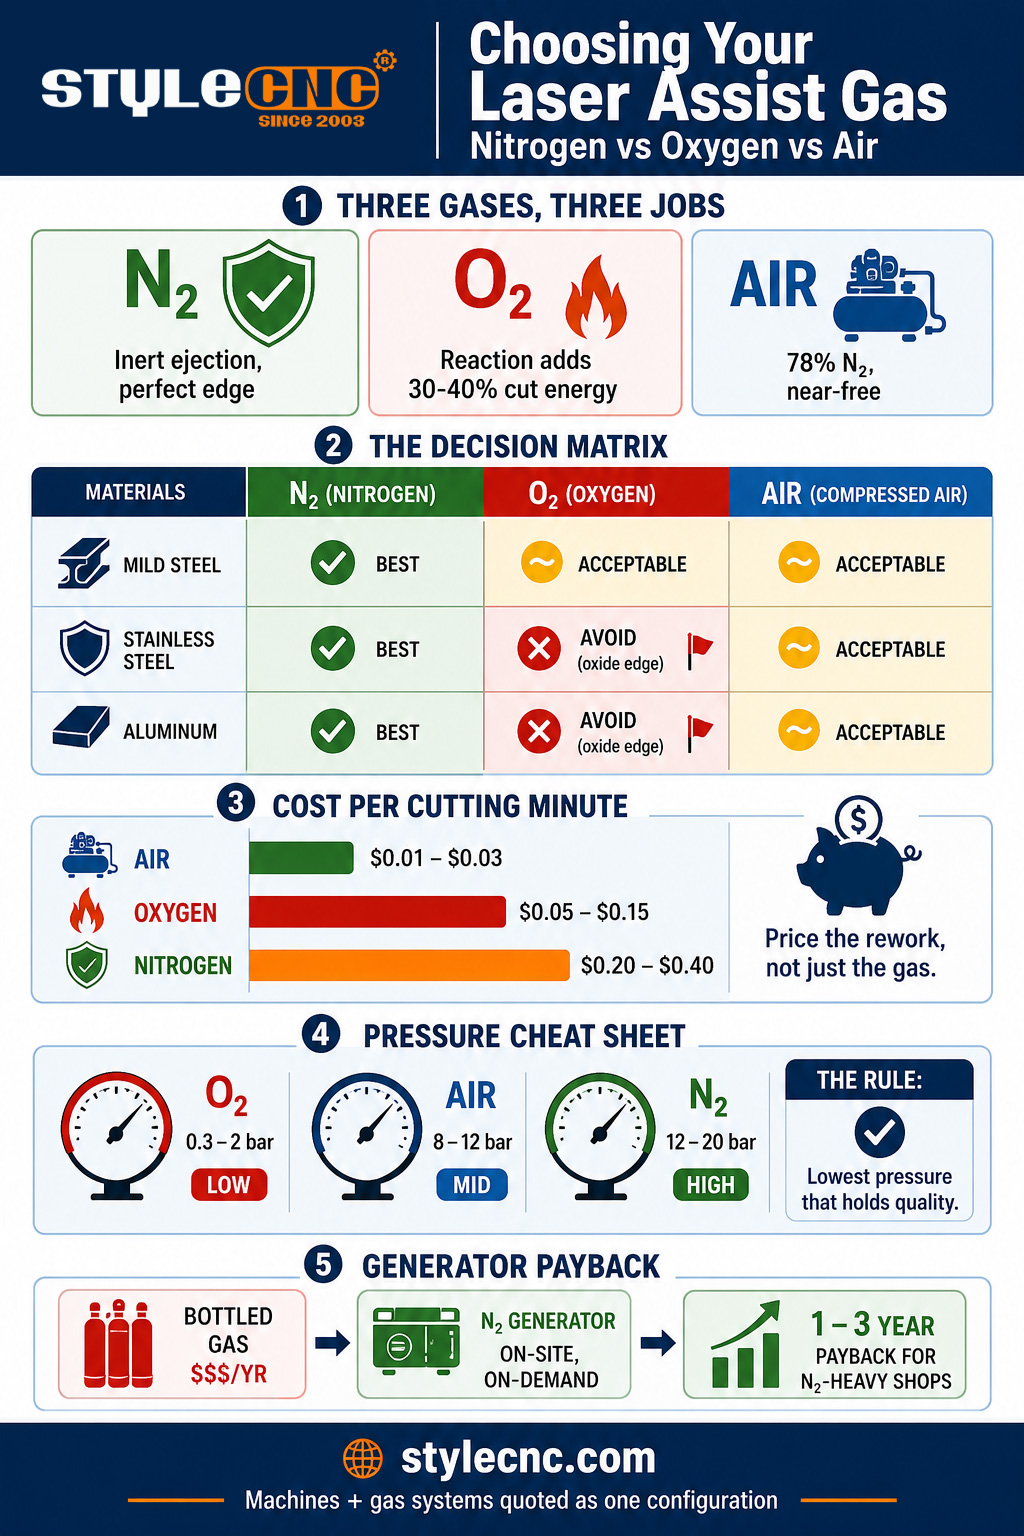
Använd syre för kolstål över 6 mm, där dess exoterma reaktion ger skärenergi vid lågt tryck och låg kostnad. Använd kväve för rostfritt stål, aluminium och alla eggar som måste vara oxidfria och svetsklara, vid 12 till 20 bar. Använd torkad, oljefri tryckluft för tunna till medelsvaga stål och icke-kosmetiska arbeten, där dess nästan nollkostnad överträffar den lätt oxiderade eggen.
Assistansgas har två funktioner. Mekaniskt spränger den smält metall ut ur skärsnittet innan den stelnar igen, vilket är vad eggkvaliteten till största delen beror på. Kemiskt antingen matar den skärningen eller skyddar den den: syre reagerar med varmt järn och bidrar med ungefär 30 till 40 procent av den totala skärenergin på kolstål, medan kväve förblir inert och lämnar skärytan exakt som balken gjorde den. Luft, som består av 78 procent kväve och 21 procent syre, gör en utspädd version av båda samtidigt. Varje valbeslut är en avvägning mellan dessa kemiska sammansättningar och deras mycket olika kostnader.
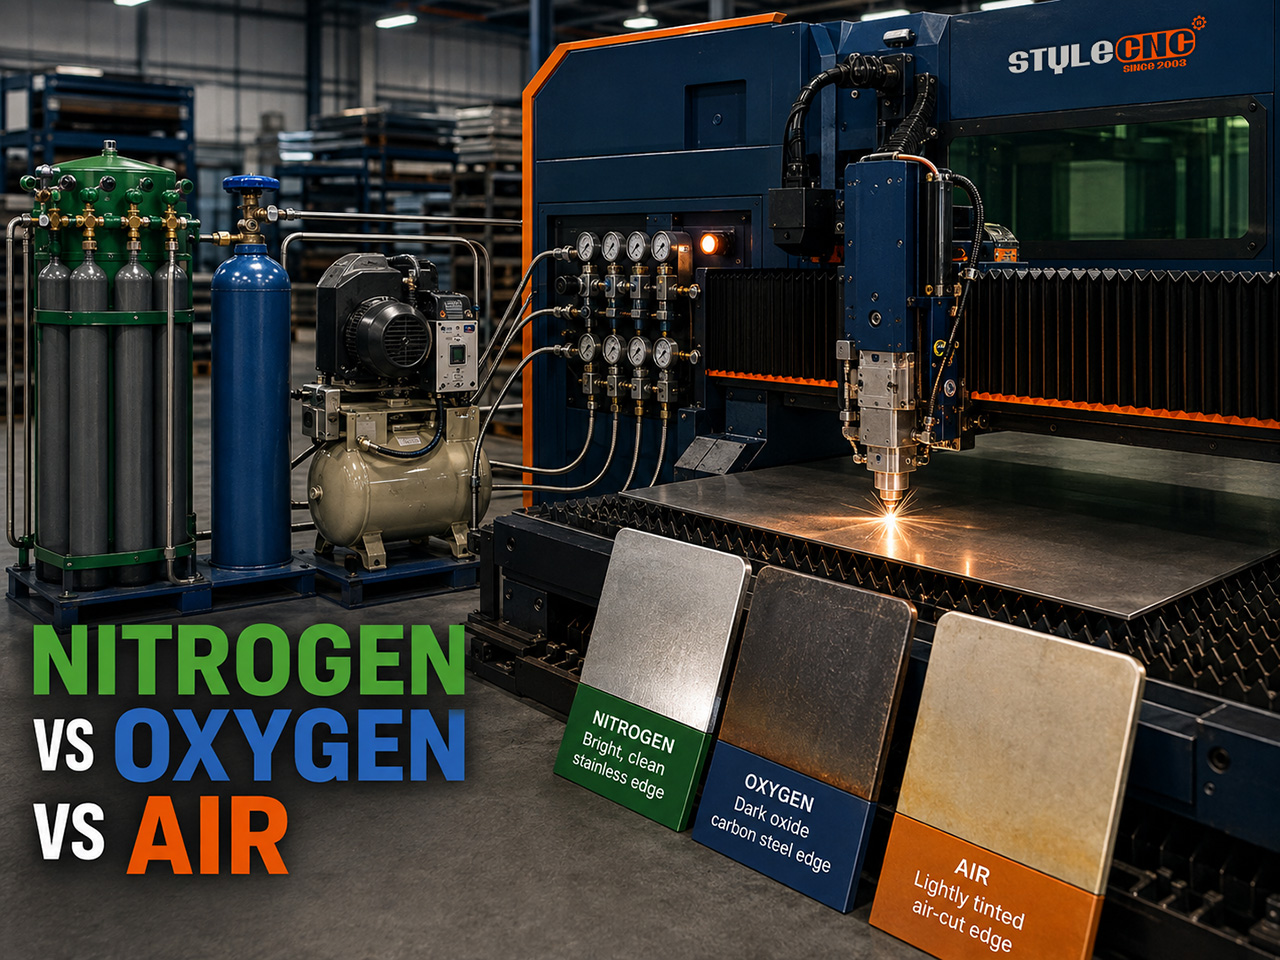
Jämförelsen: Kantkvalitet, hastighet, tryck och kostnad
Tabellen nedan jämför de tre gaserna utifrån de faktorer som avgör faktiska inköp och offerter. Mätningsraden anger grunden så att siffrorna är jämförbara snarare än otydliga.
| Faktor | kväve | Syrgas | Komprimerad luft |
|---|---|---|---|
| Mätning | Typiska produktionsinställningar för 1 till 6 kW fiber, 1 till 12 mm ark | Samma grund, fokus på kolstål | Samma bas, oljefri torkad luft |
| Skärmekanism | Endast utstötning av inert smälta | Exoterm reaktion adderar 30 till 40% av avskuren energi | Utspädda båda (78 % N2, 21 % O2) |
| Arbetstryck | 12 till 20-fältet | 0.3 till 2-fältet | 8 till 12 bar (ökat till ~17) |
| Gas flöde | 300 till 500+ l/min | 20 till 60 l/min | Kompressormatad, hög volym |
| Kostnad per skärminut | 0.20 till 0.40 $(0.60+ högtryck) | $0.05 till 0.15 | 0.01 till 0.03 $(el) |
| Kant av mjukt stål | Blank, oxidfri, svetsklar | Snabbskuret, mörkt oxidlager | Ljus oxidfärg, bra för sitt pris |
| Kant i rostfritt stål | Ljus, målnings- och svetsklar (standard) | Förorenad kromoxidkant; undvik | Lätt gulfärgning; acceptabel icke-kosmetisk |
| Aluminiumkant | Ren, anodiseringsklar (standard) | Hård oxid, grov kant; undvik | Acceptabelt tunt ark med grå nyans |
| Hastighetskaraktär | Snabbast på tunn plåt, effektbegränsad på tjock plåt | Snabbast på tjockt kolstål | Nära kvävehalt på tunna mätare |
| Bäst för | Rostfritt, aluminium, kosmetiskt och svetsförberedande arbete | Kolstål 6 mm och uppåt | Tunn till medelsvår stålplåt, högvolymsarbeten i budgetklassen |
Rostfria ståltrådar förtjänar sin egen varning. Vid skärtemperatur reagerar även spår av syre med krom i rostfritt stål och lämnar en förorenad oxidkant som stöter bort färg och skadar svetsfogar. Det är därför kväve inte är en preferens på rostfritt stål utan standarden, och varför en ärlig kostnadsjämförelse inkluderar omarbetning: dyrt kväve är billigt jämfört med tillverkare som slipar oxidation av tusen konsoler.
Kostnad per del-matematiken
Beräkna siffrorna på en betongdel: ett fäste med 60 sekunders skärtid i 2 mm plåt, offererat för 1 000 stycken.
✓ SyrgasVid 0.05 till 0.15 $per skärminut tillför gas cirka 0.05 till 0.15 $per detalj, eller 50 till 150 $över hela löpsträngen. Eggen har ett oxidlager som måste rengöras före svetsning eller pulverlackering.
✓ kväveVid 0.20 till 0.40 $per minut ökar gaskostnaden med 0.20 till 0.40 $per detalj, och 200 till 400 $per körning. Eggen är färdigställd som skuren: inget gradnings- och avfettningssteg, direkt till svetsning eller beläggning. Om borttagning av oxid skulle kosta bara 20 sekunders arbete per detalj, vinner kväve den totala beräkningen trots den högre gasledningen.
✓ Komprimerad luftVid en kompressorkostnad på 0.01 till 0.03 $per minut, ökar gaskostnaden med 0.01 till 0.03 $per del, och 10 till 30 $per körning, efter en engångsinvestering på 5 000 till 20 000 $i en oljefri kompressor, torktumlare och filtreringsanläggning. För delar i kolstål som ändå målas är detta branschens golvkostnad.
Skalan förändrar svaret igen. En tvåskiftsdrift som minskar kvävetungt arbete kan förbruka sexsiffriga belopp årligen i flask- eller bulkgas, vilket är det klassiska skälet till en kvävegenerator på plats; återbetalningen landar vanligtvis på 1 till 3 år vid den förbrukningen. Och undvik renhetsfällan när du ändå håller på: hjälpgas behöver inte laboratoriemässigt 5-niograders renhet för kolstålsarbeten, och betalningen för det är pengar som ventileras ut genom munstycket.
Assistera gastryck efter tjocklek
Tryckinställningen följer materialets och gasens tjocklek, ökar med tjockleken för kväve och minskar med tjockleken för syre. Startfönster för fiberlaserarbete:
| Material och tjocklek | Gas | Starttryck |
|---|---|---|
| Mjukt stål 1 till 6 mm | Luft eller kväve | 8 till 12 bar (luft) / 10 till 14 bar (N2) |
| Mjukt stål 6 till 20 mm | Syrgas | 0.5 till 2 bar, minskar när tjockleken ökar |
| Rostfritt stål 1 till 6 mm | kväve | 10 till 16-fältet |
| Rostfritt stål 6 till 12 mm | kväve | 16 till 20 bar, större munstycke |
| Aluminium 1 till 6 mm | Kväve (eller luft, tunn) | 12 till 16-fältet |
| Aluminium 6 till 12 mm | kväve | 16 till 20 bar, negativ fokus |
2 konsumtionsvanor skyddar budgeten. Använd det lägsta trycket som bibehåller eggkvaliteten, eftersom flöde och kostnad ökar brant med tryck och munstycksdiameter. Och håll munstyckena centrerade och matchade mot tjockleken: ett feljusterat eller överdimensionerat munstycke kan ge tvåsiffriga utgifter per timme utan att förbättra skärresultatet alls.
Gas är en av flera insatsvaror som bestämmer den slutliga snittkvaliteten; guide till prestandafaktorer för fiberlaser täcker hur tryck samverkar med fokus, munstycksavstånd och hastighet, och CO2 referensparametrar för laserskärning innehåller detaljer på inställningsnivå för CO2 plattformar, där samma 3 gaser gäller.
Matcha gassystemet med maskinen
Gasstrategi är ett konfigurationsbeslut, inte en eftertanke. Kvävetunga rostfria arbeten behöver högtrycksgaskretsen, proportionalventilen och munstycksbiblioteket som laserskärmaskin i rostfritt stål konfigurationen är byggd kring. Luftförsörjningsverkstäder behöver den kompressor, torktumlare och filtrering som specificeras med maskinen snarare än att de skruvas fast senare. Berätta för STYLECNC Kombinera din materialmix och månatliga skärtimmar, så får du gassystemet, rekommendationen för generator kontra flaska och maskinkonfiguration som en enda matchande offert.
Vanliga frågor om partihandel med mat och dryck
Vad är skillnaden mellan kväve och syre vid laserskärning?
Syre deltar i skärningen: det reagerar exotermt med varmt järn och bidrar med 30 till 40 procent av skärenergin på kolstål, vilket är anledningen till att det skär tjockt kolstål snabbt vid endast 0.3 till 2 bar. Priset är ett mörkt oxidlager på eggen. Kväve är inert och fungerar enbart genom att stöta ut smälta vid 12 till 20 bar, vilket lämnar en blank, oxidfri, svetsklar egg till flera gånger bensinkostnaden. Syre köper hastighet på kolstål; kväve köper eggkvalitet överallt.
Kan man laserskära med tryckluft?
Ja, och moderna verkstäder gör det alltmer. Torkad, oljefri tryckluft vid 8 till 12 bar (ofta ökat mot 17 bar) skär tunt till medelsvårt stål, galvaniserat och tunt aluminium till ungefär 0.01 till 0.03 $per skärminut i el, jämfört med 0.20 till 0.40 $för kväve. Luften innehåller 21 procent syre och lämnar en ljus oxidfärg, så den passar målade och icke-kosmetiska delar snarare än svetsförberedd rostfri stål. Inträdesbiljetten är en korrekt specificerad kompressor, torktumlare och filtreringsutrustning, vanligtvis 5 000 till 20 000 USD.
Varför behövs kväve för rostfritt stål?
Eftersom syre förorenar eggen kemiskt. Vid skärtemperatur reagerar även spår av syre med kromet i rostfritt stål och lämnar ett oxidlager som stöter bort färg och undergräver svetsintegriteten, vilket gör varje del till ett slipningsjobb. Kväve håller snittytan inert och blank, med en fin yta som snittad. Den högre gasledningen är nästan alltid billigare än den omarbetningsledning som den eliminerar, vilket är anledningen till att kväve är branschstandarden på rostfritt stål snarare än ett premiumalternativ.
Vilket hjälpgastryck ska jag använda?
Beroende på material och gas: syre på kolstål är lågt, 0.3 till 2 bar, och faller när tjockleken ökar eftersom reaktionen gör jobbet. Kväve är högt och klättrar med tjockleken, ungefär 10 till 16 bar på tunt rostfritt stål och aluminium, upp till 16 till 20 bar med större munstycken från 6 mm och uppåt. Luft ligger vid 8 till 12 bar för lätt kolstål. Börja i fönstret och ställ sedan in på det lägsta trycket som håller eggkvaliteten, eftersom förbrukning och kostnad ökar brant med varje extra bar.
När lönar sig en kvävegenerator?
När förbrukningen är stabil och hög. Kväve i bulk och i lösvikt har volymkostnader plus tankhyra, leverans och förluster vid avkokning; kraftig kvävgasreducering i två skift kan överstiga sexsiffriga belopp årligen enbart i gas. Membrangeneratorer eller PSA-generatorer på plats byter detta mot kapitalinköp och el, med en återbetalningstid som vanligtvis anges på 1 till 3 år för verkstäder som använder kväve som primär gas. Verkstäder med ett skift eller primär syrgas fortsätter vanligtvis med levererad gas.
The Bottom Line
Val av hjälpgas reduceras till 3 meningar. Syre för tjockt kolstål, där reaktionen är fri skärkraft och oxidkanten är acceptabel. Kväve där kanten måste vara färdigställd som skuren: rostfritt, aluminium, svetsförberedelser och kosmetiska arbeten. Luft där detaljen förlåter en svag oxidton och volymen belönar den billigaste gasen i verkstaden. Prissätt omarbetningen, inte bara gasen, och det rätta svaret faller vanligtvis bort från reservdelslistan.
STYLECNC konfigurerar fiberlaserskärare med gaskretsen anpassad till arbetet, från luft-primära arkfräsar till högtryckskvävgas skärsystem i rostfritt stålSkicka din materialblandning och volymer för en rekommendation av maskin plus gas baserat på beräkningarna ovan.