Det finns flera typer av icke-traditionell utrustning som kan vara användbar för CNC-skärningsapplikationer, såsom laserskärmaskin, plasmaskärmaskin och abrasiv vattenstrålmaskin.
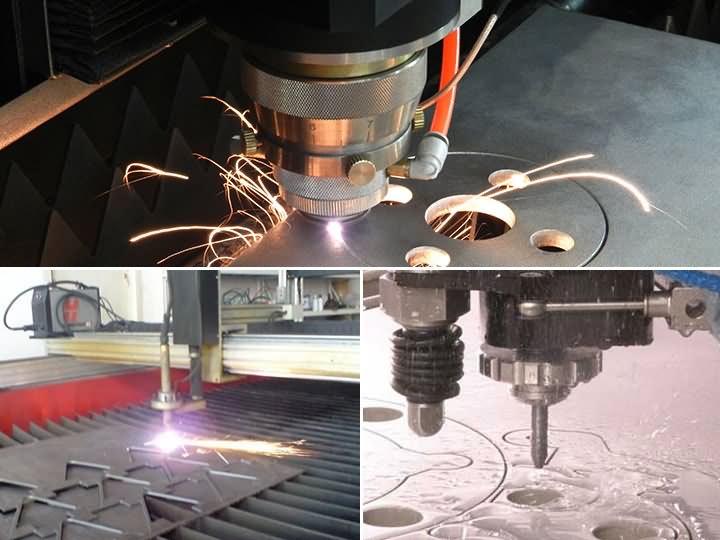
Slipande vattenstrålbearbetning är extremt bullrig. Den har höga förbruknings- och underhållskostnader. Den kan också vara kladdig eftersom slipmedel och vatten som används i processen kan studsa tillbaka. Även om slipande vattenstrålbearbetning har många fördelar, såsom låg mekanisk och termisk skada på arbetsstycket, minimal gradproduktion under processen, på grund av att den var kladdig och hade höga underhålls- och förbrukningskostnader.
Således användes plasmaskärmaskin och laserskärmaskin i stor utsträckning, och vad är skillnaderna mellan dem?
För att bestämma den bäst lämpade maskinen för CNC-skärning, övervägdes följande kriterier:
1. Processkapacitet för att säkerställa detaljernas noggrannhet. Tillverkningsprocessen bör vara tillräckligt effektiv för att hantera batchproduktion med hög repeterbarhet för att tillverka delar med erforderliga toleranser. Processen bör vara flexibel för tillverkning av delar av olika tjocklekar utan någon betydande tidsförlust.
vid verktygsbyten. De tillverkade delarna bör kräva minimala eller inga sekundära operationer för efterbehandling som avgradning eller slipning. Processen bör ha minimala installationstider. Processen ska också ha en säker och ren arbetsmiljö.
2. Snabb och tillförlitlig obemannad drift. Processen bör automatiseras för att minska arbetskraften. Icke-värdeskapande operationer som materialhantering (lastning och lossning) bör minimeras. Skrothantering eller bortskaffande bör vara effektiv. Processen bör vara säker och tillförlitlig. Användarvänlighet är en viktig faktor eftersom utbildnings- och omskolningskostnaderna bör vara låga.
3. Driftskostnaderna bör vara lägre. Driftskostnaderna för att driva och underhålla utrustningen bör vara relativt låga. De initiala kostnaderna för utrustningen kommer givetvis att påverka driftskostnaderna. Det finns olika faktorer som kan påverka driftskostnaderna. Skärhastighet, förbrukningskostnader och underhållskostnader är några av faktorerna. För att ha låga driftskostnader bör skärhastigheten vara hög, förbruknings- och underhållskostnaderna bör vara låga.
Företag av plasmaskärmaskin och laserskärningsmaskin behandlade CNC-skärning nuvarande process och tillämpning. Provbitar av olika materialtjocklek skars med både plasma och laser. Observationerna var:
1. Lasrar har en tredjedel av driftskostnaderna för finplasma.
2. Överlägsen skärkvalitet med lasern.
3. Skärtiden är kortare med fin plasma.
4. Skärhastigheten minskar drastiskt för tjockare material med laser.
5. Fin plasma kan skära tjockare material (1/2 till 1) snabbare och effektivt utan att skäreggarna påverkas.
6. Förbrukningskostnader med laser är 1/6 av kostnaderna för finplasma.
7. Bättre estetik med laser inklusive renlighet.
Jämförelsen finns i tabell 1.1. När man tittade på jämförelsen bestämdes det att en laserskärningsmaskin är bättre lämpad för CNC-skärning.
Plasmaskärmaskin vs laserskärmaskin
| Urvalskriterier | Laserskärmaskin | Plasma skärmaskin |
| Maskinkostnad | - | + |
| Materialhantering | + | 0 |
| Förbrukningskostnader | + | - |
| Skärhastighet | - | + |
| Driftkostnader | + | - |
| Materialtjocklek | 0 | + |
| Service | - | - |
| Estetik (inkluderar renlighet) | + | 0 |
| Sekundära operationer (för skärning av tjockare material) | + | 0 |
| Totalt | 2 | 1 |
Tabell 1.1: Jämförelse mellan plasmaskärmaskin och laserskärmaskin